
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-24 origine:Propulsé


Chaque année, les fabricants perdent des revenus importants en raison du gaspillage, des temps d'arrêt des machines et des risques pour la sécurité résultant de problèmes non résolus dans la fabrication des jeux de barres. Vous rencontrez fréquemment des défauts tels que des fissures, des bavures, des courbures incorrectes et des imprécisions dimensionnelles. Cet article détaille les causes profondes de chaque problème et propose des actions correctives claires, étape par étape. Vous apprendrez comment améliorer la qualité des produits et rationaliser votre flux de travail pour un meilleur débit. Des solutions avancées, notamment des machines pilotées par CNC, aident à prévenir ces erreurs avant qu'elles ne surviennent. Pour le cuivre et l'aluminium, la sélection des bons paramètres d'outillage et de machine est essentielle pour éviter les problèmes courants de fabrication de jeux de barres. Comprendre ces défis vous permet de réduire les rebuts et d’obtenir des résultats cohérents et reproductibles. Le cuivre, en particulier, nécessite des précautions particulières pour éviter les fissures pendant le traitement. Les défauts peuvent entraîner des reprises coûteuses et créer de graves risques pour la sécurité sur le chantier. Investir dans des équipements de haute précision minimise ces risques et augmente la production globale. Chaque correctif décrit ici offre une voie pratique et exploitable pour éliminer les défauts et surmonter définitivement les problèmes de fabrication des jeux de barres.
Utilisez un rayon de courbure 1,5 à 2 fois supérieur à l'épaisseur du matériau. Cela aide à empêcher les barres omnibus en cuivre de se fissurer.
Gardez les outils de coupe affûtés et vérifiez le jeu de la matrice pour éviter les bavures et les arêtes vives.
Les machines de jeux de barres CNC fixent automatiquement le retour élastique pour réaliser des courbures précises à chaque fois.
Suivez un programme de maintenance de routine des outils pour réduire le gaspillage et les coûts de correction des erreurs.
Utilisez des machines sur les lignes de production pour garantir la même qualité à chaque fois et gaspiller moins de matériaux.
Les fissures et les bavures font partie des problèmes de fabrication de jeux de barres les plus courants que vous rencontrerez en atelier. Ces défauts nuisent aux performances électriques, créent des risques pour la sécurité des installateurs et entraînent des reprises coûteuses. Connaître leurs causes profondes vous aide à appliquer des correctifs ciblés qui protègent la qualité des produits et vos bénéfices.
Les fissures se produisent souvent lors de la flexion lorsque vous appliquez plus de contraintes que ce que le matériau peut supporter. La cause la plus courante est le choix d'un rayon de courbure inférieur à la limite minimale du matériau. Pour les barres omnibus en cuivre, la règle standard est un rayon de courbure minimum de 1,5 à 2 fois l'épaisseur du matériau . Vous pouvez trouver cette valeur à l'aide de l' équation de conception :
Équation de conception : R_min = t × k, où R_min est le rayon de courbure minimum, t est l'épaisseur totale du stratifié et k est le facteur matériau. Pour les stratifiés de cuivre standard, k = 1,5 à 2,0 ; pour les piles haute tension ou multicouches, k = 3,0–5,0. Le dépassement de ces limites risque de fissurer le stratifié ou de fatiguer les conducteurs.
Pour une barre de cuivre trempé de 3 mm, ce calcul donne un rayon minimum de 6 mm. Vous devez ajouter une marge de sécurité de 10 à 15 % dans les paramètres dynamiques où les vibrations ou les cycles thermiques ajoutent une contrainte supplémentaire. Le tableau ci-dessous présente les valeurs recommandées pour différentes plages d'épaisseur :
Épaisseur du jeu de barres | Rayon de courbure minimum recommandé | Raisonnement |
|---|---|---|
1x épaisseur | De quoi stopper les dommages de surface tout en conservant les performances électriques | |
Épais (10 mm ou plus) | 1,5 à 2x épaisseur | Réduit la concentration de contraintes et assure la résistance structurelle |
La pureté des matériaux joue également un rôle clé dans la prévention des fissures. La teneur élevée en oxygène du cuivre entraîne des défauts internes tels que la porosité et les inclusions. Ces défauts agissent comme des concentrateurs de contraintes, réduisant la résistance mécanique et rendant le matériau beaucoup plus susceptible de se fissurer lors de la flexion. Les qualités à faible teneur en oxygène telles que C10100 et C10200 réduisent ces problèmes internes car leurs niveaux d'impuretés plus faibles améliorent la formabilité. Les impuretés peuvent également former des composés fragiles aux joints de grains, réduisant ainsi la ductilité et provoquant l'apparition de fissures lorsque vous appliquez une contrainte mécanique. L’utilisation de cuivre de haute pureté et sans oxygène reste essentielle pour maintenir la ductilité tout au long du processus de fabrication des barres omnibus en cuivre.
Pour les applications en aluminium nécessitant une résistance mécanique plus élevée, l'alliage EN-AW 6101 (AlMgSi) offre de meilleures propriétés que l'EN-AW 1050A tout en atteignant environ 57 % de la conductivité du cuivre. L'aluminium nécessite une manipulation plus prudente lors du pliage pour éviter les fissures. Les états tels que T6, T61, T63 et T64 doivent répondre à différentes exigences de rayon de courbure minimum selon ASTM B317, avec des limites basées sur des plages d'épaisseurs de matériaux correspondantes.
Les bavures et les arêtes vives provoquent de nombreux problèmes en aval. Ils bloquent le bon positionnement des connexions, augmentent le risque de surchauffe des barres omnibus aux points de contact et créent des risques de blessures lors de la manipulation et de l'installation. Ces défauts proviennent généralement d’un outillage émoussé ou d’un jeu incorrect entre le poinçon et la matrice. Lorsque les bords coupants perdent leur tranchant, ils déchirent plutôt que de cisailler proprement le matériau, laissant derrière eux des bords surélevés.
Votre première défense consiste à garder les outils affûtés et à vérifier les paramètres de jeu. Pour la production en grand volume, la découpe laser élimine complètement l’usure mécanique des outils. Lorsque des bavures et des arêtes vives subsistent malgré ces étapes, vous avez besoin d’une approche d’ébavurage systématique. La bonne méthode dépend si la pièce est plate ou formée, si les caractéristiques internes sont accessibles et quelle quantité de matière peut être enlevée. Considérez ces options :
Outils manuels pour pièces à faible volume et bords accessibles, même si l'incohérence de l'opérateur constitue un risque
Brossage abrasif pour les bords accessibles répétés avec de légères bavures, acceptant l'usure de l'outil au fil du temps
Finition de bande pour pièces plates avec acheminement contrôlé, même si un enlèvement de matière irrégulier peut se produire
Traitement des bords usinés lorsque vous avez besoin d'exigences définies en matière de chanfrein ou de rayon
Finition par lots pour les groupes de pièces compatibles, bien que des dommages pièce à pièce restent possibles
Lorsque vous choisissez un processus, testez les caractéristiques les plus difficiles de votre famille de production, telles que les fentes étroites, les trous près des coudes ou les pattes courtes, pour confirmer que la méthode atteint tous les bords critiques sans endommager les surfaces finies. Investir dans des équipements de précision réduit la formation de bavures à la source. La machine à barres omnibus de Suzhou Kiande garantit une sortie stable et de haute qualité grâce à une technologie de contrôle avancée , minimisant la déviation de l'outil et le jeu incohérent qui créent des bavures pendant le processus de fabrication. Cette approche proactive de la fabrication des jeux de barres élimine de nombreux défauts avant qu'ils ne nécessitent des opérations secondaires, ce qui vous permet d'économiser du temps et des coûts de matériel.
La précision de pliage détermine si votre jeu de barres s'adapte bien ou nécessite des réparations coûteuses. Le retour élastique est la principale raison des mauvais angles de courbure lors de la fabrication de barres omnibus en cuivre. Lorsque vous lâchez une barre pliée, l'élasticité du métal la fait revenir un peu vers son ancienne forme. Cela provoque des erreurs répétées qui ennuyent les travailleurs et gaspillent de bons matériaux.
L’ampleur du retour élastique dépend beaucoup du matériau. L'aluminium se plie généralement de 2 à 3 degrés après une courbure de 90 degrés, et le cuivre se plie de 3 à 5 degrés. Le cuivre mou rebondit plus que le cuivre dur. Votre machine a donc besoin de paramètres différents pour résoudre ce problème. Si vous ne tenez pas compte de ces différences, vous réalisez des pièces avec des angles erronés. Ils échouent aux contrôles et ralentissent le travail.
Les machines à jeux de barres CNC modernes résolvent ce problème grâce à des tables programmables . Ces tableaux stockent des informations sur le retour élastique pour différents types d'aluminium. Ils permettent à la machine de se plier automatiquement un peu plus. Le système CNC obtient les données relatives à votre matériau et définit la correction du retour élastique avant chaque pliage. Cela transforme le retour d’un problème frustrant en une chose que vous pouvez contrôler.
Le processus de compensation suit une séquence en boucle fermée qui garantit une précision angulaire de ±0,3 degrés :
Le système CNC utilise sa base de données pour ajouter un angle de correction à votre angle cible. Il utilise la largeur, l'épaisseur et le type de matériau du jeu de barres.
La machine effectue un premier virage. Ensuite, des règles de haute précision mesurent l’angle réel après le retour de la barre.
Le système détecte automatiquement l’erreur de retour élastique restante et effectue un deuxième virage pour obtenir l’angle parfait.
Ce cycle de mesure de pliage élimine les approximations lors de la fabrication de barres omnibus en cuivre. Pour l'aluminium, le système utilise un correctif différent. Il modifie le rayon de courbure au lieu de dépendre des nombres de retour élastique. En effet, le retour élastique plus petit de l'aluminium signifie que les fissures sont un plus grand souci que les mauvais angles. Ces solutions intelligentes sont des moyens pratiques de réduire le gaspillage et d’obtenir plus de pièces dès le premier essai.
Un mauvais serrage ou des outils usés provoquent des bosses et des rayures. Ceux-ci nuisent à l’apparence et au fonctionnement du jeu de barres. Les rayures créent des points faibles qui peuvent provoquer des fissures lors de l'utilisation. Les bosses empêchent le jeu de barres de reposer à plat contre d'autres pièces. Ces deux problèmes rendent les connexions moins fiables et raccourcissent la durée de vie de l'équipement.
Les matrices de protection sont votre première défense contre les dommages de surface. Les outils anti-grippage arrêtent les dommages de surface lors du formage à haute pression. Ils fonctionnent bien pour les jeux de barres en cuivre. Pour les pièces nécessitant une isolation, un moule de pliage sans trace utilise une conception spéciale. Cela réduit le stress et les dommages. Cette matrice arrête les rayures et protège l'isolation lors du pliage. C'est le meilleur moyen d'éviter d'endommager les pièces finies.
Une bonne lubrification réduit également la friction entre la matrice et le jeu de barres. Une fine couche de lubrifiant approprié réduit les forces de cisaillement et empêche le matériau de coller aux outils. Choisissez des lubrifiants qui fonctionnent avec vos étapes de nettoyage pour éviter la contamination.
Les systèmes de manutention automatisés réduisent le contact humain sur les surfaces finies. Le chargement et le déchargement robotisés arrêtent les barres tombées et les bords traînés qui provoquent des marques laides. Ces systèmes maintiennent également la position stable. Cela réduit les bosses dues à un mauvais placement de la main. Lorsque vous utilisez des outils sans trace, une bonne lubrification et une manipulation automatisée, vous éliminez la plupart des problèmes de surface avant qu'ils ne surviennent.
Ces étapes résolvent les problèmes courants de jeu de barres concernant la qualité de surface. En investissant dans de bons outils et équipements de manutention, vous protégez la qualité de chaque pièce que vous fabriquez. La fabrication de barres omnibus en cuivre nécessite une attention particulière à ces détails. Un pliage et un formage durs aggravent tout point faible. La maîtrise du retour élastique et de la protection des surfaces améliore l’ensemble de votre processus. Il réduit les erreurs et donne des résultats stables qui répondent aux normes strictes des clients.
Les erreurs dimensionnelles dans la fabrication des jeux de barres proviennent souvent de points de référence peu clairs et de positions de trous incontrôlées. Sans un système de référence clair, chaque étape reporte la dernière erreur, aggravant les pièces jusqu'à ce qu'elles ne s'emboîtent plus. Des trous mal alignés et des tailles incorrectes obligent à des retouches coûteuses et ralentissent les calendriers des projets. Vous avez besoin d’un plan clair qui fixe des points de référence précis et les maintient stables à chaque étape.
Les règles de l'industrie établissent des normes claires en matière de précision du placement des trous. La « règle de 1 mm par 100 mm » est une référence courante en matière de tolérance de position. Pour un jeu de barres de 300 mm, cette règle autorise une dérive maximale de 3 mm. Cependant, différentes méthodes de fabrication atteignent différents niveaux de précision :
Fonctionnalité | Tolérance |
|---|---|
Perçage standard (trous de boulons M8) | ±0,1mm |
Découpe laser | ±0,05 mm |
Perforation | ±0,15 mm |
Trous de bornes (pour bornes de 10 mm) | ±0,2 mm |
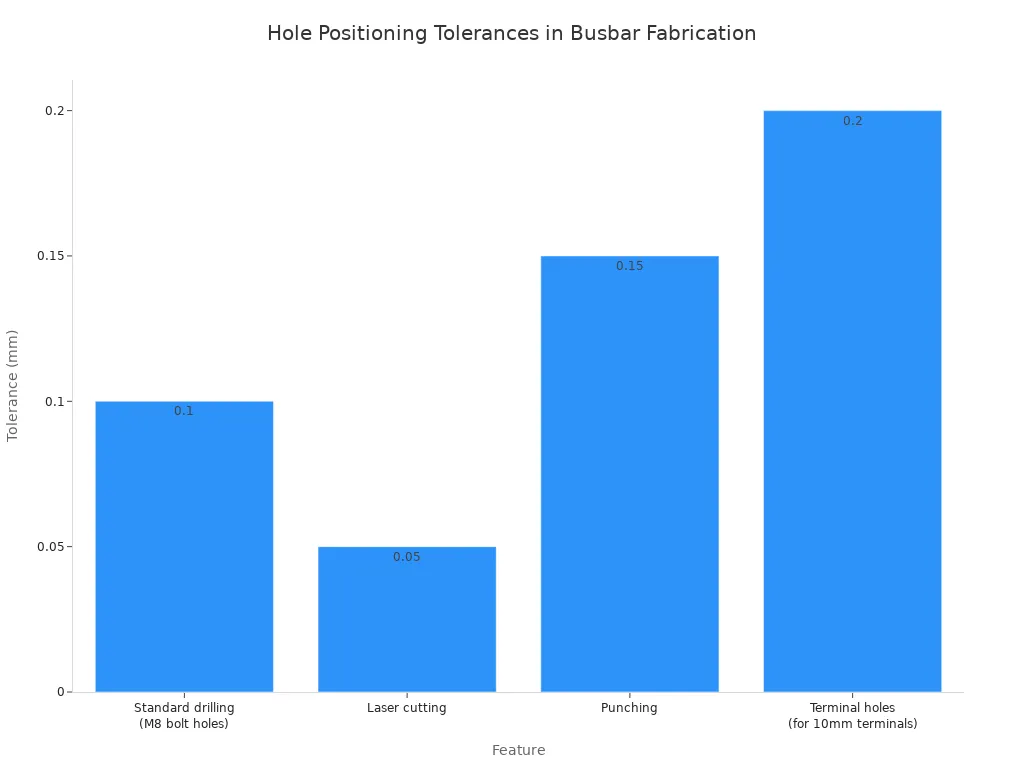
Vous devez utiliser des cadres de tolérance de position pour les trous de connexion de cellules critiques. La référence A définit le plan du module, la référence B s'aligne avec la direction de la pile de cellules et la référence C fait référence aux fonctionnalités d'extrémité. Cela crée des zones de tolérance cylindriques qui arrêtent les erreurs d’accumulation carrée. Un montage précis et un poinçonnage CNC maintiennent à chaque fois la position des trous dans ces limites.
Les systèmes de mesure optique surpassent largement l’inspection manuelle. Ces systèmes sans contact atteignent une précision de 0,035 mm , vérifiant directement les données nominales CAO. Contrairement aux machines à mesurer tridimensionnelles qui nécessitent des techniciens et des accessoires qualifiés, les systèmes optiques permettent à un opérateur de placer la pièce et d'appuyer sur un bouton. Ils fournissent des données variables immédiates et un retour de correction automatique, supprimant les erreurs d'alignement courantes avec les méthodes de sondage par contact.
Le contrôle qualité en temps réel détecte les défauts avant qu’ils ne se transforment en pannes coûteuses. Les systèmes de détection modernes surveillent les signaux de lumière visible, infrarouge et de réflexion laser sur une large plage de longueurs d'onde allant de 220 à 1 800 nm. L'échantillonnage haute fréquence à 10 kHz détecte des problèmes tels qu'une pénétration incomplète et une porosité avant qu'ils n'endommagent le produit final.
À mesure que les usines adoptent les principes de l’Industrie 4.0, les machines de traitement des jeux de barres sont intégrées aux flux de travail numériques. Ils communiquent avec les systèmes ERP et MES, permettant un suivi et un contrôle qualité en temps réel.
La ligne de production de conduits de bus de Suzhou Kiande montre cette intégration en action. La lecture de codes-barres relie chaque jeu de barres à ses données de production, offrant ainsi une traçabilité complète. Le système ajuste automatiquement les paramètres de la machine en fonction du type de jeu de barres reconnu. Les ordres de travail et les données se déplacent automatiquement entre l'ERP et la ligne de production, éliminant ainsi les erreurs de saisie manuelle des données. Cette numérisation de bout en bout fournit des résultats de qualité en temps réel, permettant une action corrective immédiate. Vous bénéficiez d’une préparation complète au suivi et à l’audit tout en réduisant considérablement la variabilité des soudures par rapport aux systèmes en boucle ouverte. Ces solutions de précision transforment le contrôle et la gestion de la qualité d'un point de contrôle réactif en un processus proactif axé sur les données qui protège votre réputation et vos résultats.
Les pannes d’outillage perturbent votre flux de production et compromettent la qualité des pièces. Les outils usés créent des bavures et des dérives dimensionnelles qui obligent à retravailler. Le mauvais alignement de la matrice produit des pièces incohérentes qui échouent à l'inspection. Comprendre ces défis liés aux équipements vous aide à mettre en œuvre des solutions efficaces avant qu’elles n’aient un impact sur votre production.
L’usure des outils affecte directement votre produit fini. Les lames émoussées déchirent le cuivre au lieu de le cisailler proprement, laissant des bords rugueux qui nécessitent des opérations d'ébavurage secondaires. La précision dimensionnelle souffre à mesure que les arêtes de coupe se dégradent, poussant les mesures en dehors des tolérances acceptables. Vous avez besoin d’une stratégie de maintenance proactive pour éviter ces problèmes de fabrication de jeux de barres.
Les outils en carbure surpassent l'acier rapide dans les environnements de production exigeants. Les outils en carbure mesurent 90 à 94 sur l'échelle de dureté Rockwell , tandis que les outils HSS n'atteignent que 62 à 64. Cet avantage en matière de dureté se traduit par des avantages pratiques : les tarauds en carbure durent 5 à 20 fois plus longtemps que les tarauds HSS dans les applications à haute température. Le carbure fonctionne également 4 à 12 fois plus rapidement que le HSS dans des conditions identiques, réduisant ainsi considérablement le temps de cycle. L'investissement initial plus élevé est récompensé par moins d'interruptions et une qualité constante lors de la production de masse.
Un programme de maintenance structuré protège votre investissement en outillage. Suivez ce cadre pour maintenir les performances de l'équipement à des niveaux optimaux :
Fréquence d'entretien | Actions recommandées |
|---|---|
Tous les jours | Nettoyer les surfaces de coupe des copeaux de cuivre et d'aluminium ; confirmer correctement les sièges d'outillage |
Hebdomadaire | Lubrifier les rails de guidage selon les spécifications OEM ; vérifier les points de référence d'alignement |
Mensuel | Mesurer le jeu de la matrice par rapport à la ligne de base du nouvel outil ; calibrer l'alignement |
Annuel | Remplacez les matrices et les lames par paires ; effectuer un réétalonnage complet de la machine |
À condition | Remplacez les lames immédiatement dès que les bords sont arrondis ou ébréchés. |
Ne faites jamais fonctionner des lames usées. Remplacez les lames supérieure et inférieure ensemble pour conserver une géométrie de coupe appropriée.
Le désalignement des matrices crée des incohérences subtiles mais dommageables tout au long de votre cycle de production. Des trous mal alignés apparaissent dans des positions légèrement différentes sur chaque pièce, provoquant des échecs d'assemblage et des problèmes sur le terrain. Ces erreurs gaspillent du cuivre coûteux et érodent la confiance des clients dans vos capacités de fabrication.
Les contrôles d'alignement de routine évitent ces problèmes. Mesurez mensuellement le jeu de la matrice par rapport à vos lectures de base et vérifiez les points de référence d’alignement chaque semaine. Les matrices rectifiées avec précision maintiennent des tolérances plus strictes que les outils standard, réduisant ainsi les variations sur les longues séries de production. Lorsque vous détectez une dérive, recalibrez immédiatement plutôt que d'attendre des défauts visibles.
Les machines de jeu de barres avancées minimisent les problèmes d’alignement grâce à un traitement stable. La machine à barres omnibus de Suzhou Kiande utilise une construction rigide et des guides précis qui maintiennent l'alignement grâce à un fonctionnement continu. Cette stabilité réduit la fréquence des ajustements à effectuer, vous permettant ainsi de vous concentrer sur la production plutôt que sur le dépannage. Le processus de pliage bénéficie également d’un positionnement cohérent de l’outil, produisant des angles précis pièce après pièce.
Investir dans des outils de qualité et suivre des calendriers de maintenance disciplinés réduit les rebuts, évite la surchauffe due à de mauvaises connexions et fournit des résultats fiables. Ces solutions s'attaquent aux causes profondes des défauts liés aux équipements, améliorant ainsi l'efficacité globale de vos processus et la qualité de vos produits.
La façon dont vous manipulez et stockez les matériaux des jeux de barres affecte directement la qualité du produit final. Deux problèmes courants (l'oxydation de la surface et la déformation des matériaux) créent des défauts cachés qui n'apparaissent qu'après l'assemblage. La résolution précoce de ces problèmes évite des retouches coûteuses et garantit des connexions fiables.
L'oxydation de la surface du cuivre constitue un défi délicat. La couche d'oxyde n'a qu'une épaisseur de 0,1 à 5 µm. La résistivité du cuivre pur est de 1,68 × 10⁻⁶ Ω·cm, tandis que la résistivité de l'oxyde de cuivre atteint environ 10⁴ à 10⁶ Ω·cm, soit un million de fois plus élevée. Cependant, pour un jeu de barres de 100 mm × 10 mm × 2 mm, la résistance globale n'est que d'environ 0,085 mΩ. L'ajout d'une couche d'oxyde de 5 μm n'augmente cela que de 0,003 mΩ. Ce petit changement signifie que l’oxydation de la surface ne modifie pas la capacité naturelle du conducteur à transporter l’électricité.
Le vrai problème se produit au niveau de l’interface de contact. Lorsque deux surfaces de cuivre oxydées se rencontrent, seuls quelques points saillants se touchent. La couche d'oxyde force le courant à travers ces points limités. La résistance de contact peut être multipliée par mille. Un courant élevé circulant à travers ce contact à haute résistance crée une chaleur concentrée. Cette chaleur accélère davantage l’oxydation, créant une boucle qui peut éventuellement griller la connexion. L'oxydation de la surface nuit gravement aux performances des joints et entraîne des problèmes de connexion électrique. Vous évitez cela en stockant les matériaux dans des environnements contrôlés, en nettoyant les surfaces avant l'assemblage et en appliquant des revêtements protecteurs qui empêchent la formation de l'oxydation.
La déformation des jeux de barres provient de contraintes internes ou d’une mauvaise manipulation. La planéité du matériau est importante car tout écart affecte la façon dont le jeu de barres repose sur les autres pièces. De mauvaises surfaces de contact entraînent une fiabilité réduite. Vous devez corriger la planéité avant de passer à toute étape de fabrication.
La solution commence par un stockage approprié. Rangez les barres de cuivre à plat sur des supports de niveau pour éviter tout affaissement. Évitez d’empiler des charges lourdes sur les matériaux stockés. Pour les matériaux arrivant avec une déformation existante, utilisez un équipement de redressage avant le traitement. Les rouleaux de précision appliquent une pression contrôlée pour restaurer la planéité sans endommager la surface. L'ajout de ces étapes à votre processus supprime les erreurs de déformation avant qu'elles n'affectent votre produit final. Garder les matériaux à plat tout au long du processus de fabrication des barres omnibus en cuivre garantit une qualité constante. Ces solutions évitent les problèmes de fabrication courants et protègent l’efficacité de votre production.
La génération de chaleur lors de la découpe et du poinçonnage crée des défauts cachés qui compromettent votre produit final. Lorsque les outils génèrent une friction excessive, la surface du cuivre durcit localement. Cet effet d'écrouissage rend risquées les opérations de pliage ultérieures. Le matériau devient cassant dans ces zones, augmentant le risque de fissuration précisément là où vous avez besoin de coudes propres et fiables. Vous ne remarquerez peut-être pas les dégâts immédiatement, mais ils apparaîtront plus tard sous la forme de pièces défectueuses et de matériaux gaspillés.
La cause première des dommages liés à la chaleur est la friction entre l’outil et la pièce à usiner. Les vitesses de coupe élevées génèrent plus de chaleur que le matériau ne peut en dissiper. Cette énergie thermique concentrée modifie la microstructure du cuivre, créant des points durs qui résistent à une formation ultérieure. Vous risquez également des microfissures le long du bord coupé qui se propagent lors du pliage.
Votre première solution est une bonne lubrification. Un flux constant de liquide de refroidissement élimine la chaleur de la zone de coupe et prolonge simultanément la durée de vie de l'outil. Pour le cuivre, utilisez des liquides de refroidissement solubles dans l’eau qui assurent à la fois la lubrification et le refroidissement sans laisser de résidus affectant la conductivité. Appliquez du liquide de refroidissement directement sur l'interface de coupe, pas seulement sur la zone générale.
L'optimisation des vitesses de coupe contrôle également l'accumulation de chaleur. Des vitesses plus lentes génèrent moins de friction mais réduisent le débit. Vous devez trouver le point d’équilibre pour l’épaisseur et la trempe spécifiques de votre matériau. Les barres de cuivre plus épaisses nécessitent des vitesses plus lentes car la plus grande surface de contact génère plus de chaleur. Les matériaux plus fins peuvent supporter un traitement plus rapide sans atteindre des températures dangereuses.
La sélection des outils est également importante. Les outils tranchants coupent proprement avec un minimum de friction. Les outils émoussés frottent contre le matériau, générant une chaleur excessive avant de finalement se cisailler. Les outils en acier rapide fonctionnent pour une production en faible volume, mais les outils en carbure conservent leur tranchant plus longtemps en fonctionnement continu. Plus le tranchant est tranchant, moins vous générez de chaleur et plus la coupe est nette.
Une règle simple guide votre processus : si le bord coupé présente une décoloration ou si l'outil est chaud au toucher immédiatement après l'utilisation, vous générez trop de chaleur. Ajustez votre vitesse, augmentez le débit du liquide de refroidissement ou remplacez l'outillage avant de poursuivre la production.
Les opérations manuelles introduisent une variabilité qu'aucune compétence de l'opérateur ne peut éliminer. Chaque travailleur se plie légèrement différemment, positionne les pièces légèrement décentrées et applique une pression incohérente. Ces petites variations s'accumulent en différences mesurables tout au long de votre cycle de production. L'automatisation supprime ce facteur humain, fournissant des résultats identiques pour chaque pièce.
Les lignes de production de jeux de barres entièrement automatisées résolvent les problèmes de fabrication de jeux de barres les plus persistants à leur source. La chaîne d'assemblage automatique de jeux de barres de Suzhou Kiande démontre comment une automatisation complète transforme votre processus de fabrication :
Le positionnement, le transport et le rivetage automatiques garantissent que chaque produit répond aux normes d'assemblage cohérentes
L'élimination de l'erreur humaine réduit considérablement le gaspillage de matériaux
Une haute précision et une sortie stable minimisent les temps d'arrêt pendant la production
Compatibilité avec les méthodes de fixation par rivets et boulons dans une seule machine
Support pour les structures de boîtier de canalisations en deux et quatre pièces
Le système gère des longueurs de conduits allant jusqu'à 6 000 mm avec une efficacité de travail d'environ 3 000 mm toutes les 2 minutes. Son système de contrôle de réseau permet une maintenance en ligne lorsque vous en avez besoin. L'alimentation électrique 380-415 V CA, 50-60 Hz d'une capacité de 20 kW s'intègre facilement dans les installations industrielles standard.
'Un équipement de production modulaire et entièrement automatisé permet aux usines d'obtenir une production stable, une qualité de produit uniforme et des processus de fabrication traçables.'
La série de lignes de production intégrées de conduits de bus de Kiande fournit une solution complète pour une qualité constante. Vous pouvez personnaliser la chaîne d'assemblage automatique pour différentes spécifications de jeux de barres, qu'il s'agisse de configurations en deux ou quatre pièces. Le système de reconnaissance de codes-barres identifie automatiquement les types de produits et ajuste les paramètres de fonctionnement sans intervention manuelle. Cela garantit l’uniformité de chaque pièce que vous produisez.
La gamme intègre des systèmes PLC, écran tactile et contrôle industriel pour une liaison transparente des données avec les systèmes ERP. Cette intégration jette les bases d'une usine numérique intelligente où vous suivez chaque aspect de la production en temps réel. Du traitement des matières premières à l’inspection et à l’emballage, le système minimise l’intervention humaine. Cette automatisation de bout en bout maintient une qualité stable même pendant les productions de masse à haut volume.
L’automatisation résout également indirectement les problèmes de surchauffe. Une pression et un positionnement constants pendant l'assemblage évitent un contact inégal entre les joints des jeux de barres. Un mauvais contact crée des points de haute résistance qui génèrent une chaleur excessive pendant le fonctionnement. En vous assurant que chaque joint s’assemble de manière identique, vous évitez ces points chauds avant qu’ils ne se développent. Cette approche proactive du contrôle et de la gestion de la qualité protège à la fois vos produits et votre réputation.
Le processus de pliage bénéficie particulièrement de l’automatisation. Les machines contrôlées par CNC appliquent à chaque fois une force précise à des positions exactes. Vous éliminez l’approche par essais et erreurs courante dans le pliage manuel. Chaque coude correspond au précédent dans des tolérances serrées, produisant des composants en cuivre qui s'emboîtent parfaitement lors de l'installation.
L’automatisation transforme le contrôle qualité d’une activité d’inspection en une stratégie de prévention. Au lieu de détecter les défauts après la production, vous les prévenez grâce à une exécution cohérente des processus. Ce changement réduit les taux de rebut, diminue les coûts de reprise et fournit des produits fiables à vos clients. L’investissement dans des équipements automatisés est rentabilisé grâce à une réduction des déchets et à un débit accru.
Ces solutions répondent aux principaux défis liés aux problèmes de fabrication des jeux de barres grâce à un contrôle systématique des processus. En gérant la production de chaleur et en adoptant l’automatisation, vous obtenez la cohérence qu’exigent les systèmes électriques modernes. Votre opération de fabrication devient plus efficace, vos produits plus fiables et votre position concurrentielle renforcée sur un marché de plus en plus exigeant.
La plupart des problèmes de fabrication de jeux de barres partagent des racines communes dans les paramètres d’outillage, de matériaux ou de processus. Vous ne pouvez pas les résoudre de manière isolée. L’analyse proactive des causes profondes et la maintenance préventive surpassent à chaque fois le dépannage réactif. Vous économisez de l'argent et réduisez les temps d'arrêt lorsque vous résolvez les problèmes avant qu'ils ne s'aggravent.
Investir dans des équipements de précision transforme votre activité. La machine de jeu de barres et la chaîne de production de conduits de bus de Suzhou Kiande fournissent des résultats cohérents. Associez cette technologie à la formation des opérateurs pour un bénéfice maximal. Votre équipe doit comprendre comment exploiter efficacement ces outils.
La maîtrise de ces solutions améliore la qualité des produits et réduit les déchets. Vous obtenez un avantage concurrentiel dans l’industrie de la fabrication électrique. Chaque connexion en cuivre que vous produisez répond à des normes rigoureuses. Votre processus de fabrication devient plus fiable, votre utilisation du cuivre plus efficace et votre réputation renforcée.
Choisissez des qualités à faible teneur en oxygène comme le C10100 ou le C10200 pour les travaux de pliage difficiles. Ces cuivres sans oxygène contiennent moins d'impuretés qui créent des points faibles entre les joints de grains. Une pureté plus élevée signifie que le métal se plie mieux et résiste aux fissures. Pour les pièces en aluminium nécessitant plus de résistance, utilisez l'alliage EN-AW 6101 au lieu de l'EN-AW 1050A.
Suivez un plan d’entretien régulier au lieu d’attendre des dommages visibles. Vérifiez quotidiennement les arêtes de coupe pour déceler des arrondis ou des écailles. Comparez le jeu de matrice à vos mesures de départ chaque mois. Remplacez les lames immédiatement lorsque vous constatez une usure. Remplacez les matrices et les lames ensemble par paires une fois par an pour maintenir la géométrie de coupe correcte et empêcher la formation de bavures.
Le système CNC stocke les données de retour élastique pour différents matériaux et épaisseurs. Avant chaque virage, il détermine un angle de correction en fonction de la largeur de votre jeu de barres et du type de matériau. Après le premier virage, des capteurs mesurent l'angle réel. La machine effectue ensuite un deuxième virage pour corriger toute erreur restante, atteignant une précision de ±0,3 degrés.
Les lignes automatisées sont plus rentables lorsque vous exécutez une production régulière et à grand volume. Si le travail manuel entraîne une qualité inégale sur de longs tirages, l’automatisation supprime cette incohérence. Le système réduit les coûts de main-d'œuvre, réduit le gaspillage de matériaux et se connecte aux systèmes ERP pour le suivi. Additionnez vos dépenses actuelles de rebut et de retouche pour trouver votre seuil de rentabilité.

