
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-19 origine:Propulsé


Les usines ressentent la chaleur. La demande mondiale en matière de distribution d'énergie efficace augmente rapidement, ce qui met les fabricants sous une immense pression pour qu'ils livrent plus rapidement des conduites de bus personnalisées sans compromettre la sécurité. S'appuyer uniquement sur une machine manuelle d'assemblage de jeux de barres crée de graves goulots d'étranglement opérationnels. La fatigue humaine ralentit inévitablement le débit et introduit le risque dangereux de joints mécaniques incohérents. À l’autre extrémité du spectre, les configurations entièrement autonomes n’ont pas l’agilité requise pour les projets d’envergure très variés d’aujourd’hui. Dans ce guide, nous explorons comment les lignes semi-automatiques comblent cette lacune critique, offrant le mélange parfait entre précision de la machine et adaptabilité humaine.
Flexibilité optimale : une approche semi-automatique permet aux opérateurs de passer en douceur entre les configurations personnalisées et les exécutions standard à grand volume. Cette adaptabilité reste une exigence essentielle dans la fabrication moderne de conduites de bus.
Mise à l'échelle rentable : cet équipement offre un retour sur investissement nettement plus rapide par rapport aux alternatives entièrement automatiques. Cela réduit considérablement les coûts de main-d’œuvre et les temps de cycle tout en gardant les dépenses en capital gérables.
Assurance qualité : l'intégration de machines de précision sous la surveillance humaine garantit des joints électriques et mécaniques impeccables. Le serrage automatisé élimine les incohérences humaines, laissant les opérateurs libres de gérer les inspections visuelles.
Mise à niveau stratégique : pour les installations qui dépendent d’outils manuels obsolètes, il s’agit d’une étape de transition très pratique. Il modernise l’atelier de fabrication sans nécessiter l’encombrement massif de systèmes entièrement autonomes.
Dans le paysage contemporain de la fabrication électrique, une ligne de production complète de conduites de bus fonctionne comme une séquence hautement coordonnée. Il englobe tout, depuis le traitement initial des conducteurs bruts en cuivre ou en aluminium (coupe, poinçonnage et pliage) jusqu'aux étapes finales de l'emballage de l'isolation, de l'assemblage des profilés, du rivetage et des tests diélectriques rigoureux. Le but ultime est clair. Les fabricants doivent produire des conduits de distribution d'énergie compacts, fiables et de grande capacité pour les bâtiments commerciaux, les installations industrielles et les centres de données à grande échelle.
Historiquement, les directeurs de production étaient confrontés à un choix difficile. Soit ils ont adopté des méthodes à forte intensité de main d’œuvre, soit ils ont investi dans des systèmes automatisés rigides et rapides. L'évolution rapide des demandes du marché de la distribution d'énergie a forcé un changement complet de paradigme dans la manière dont ces composants critiques sont fabriqués.
Des analyses récentes de l’industrie mettent en évidence un tournant massif dans le secteur de la distribution d’électricité. L’essor des centres de données modulaires, des infrastructures de véhicules électriques et des réseaux d’énergies renouvelables nécessite des conduits d’alimentation hautement personnalisés. Les données du marché indiquent que les modèles traditionnels de production de masse ne parviennent pas à s’adapter aux configurations architecturales sur mesure et aux chaînes d’approvisionnement fluctuantes. Les lignes de fabrication rigides conçues pour des longueurs droites uniformes sont confrontées à des temps d'arrêt paralysants pour le réoutillage lorsqu'elles sont chargées de coudes, de tés ou d'extrémités à bride personnalisés. La production flexible n’est plus un mot à la mode ; c'est une stratégie de survie critique.
Les projets de construction modernes exigent de l’agilité. Une configuration d'infrastructure unique peut nécessiter des intensités nominales variables et des configurations spatiales uniques pour s'adapter à des contraintes architecturales strictes. La fabrication flexible résout directement ces frictions. Il utilise un équipement qui peut être ajusté en quelques minutes, exécutant des commandes personnalisées en petits lots tout aussi efficacement que des séries standard à grande échelle.
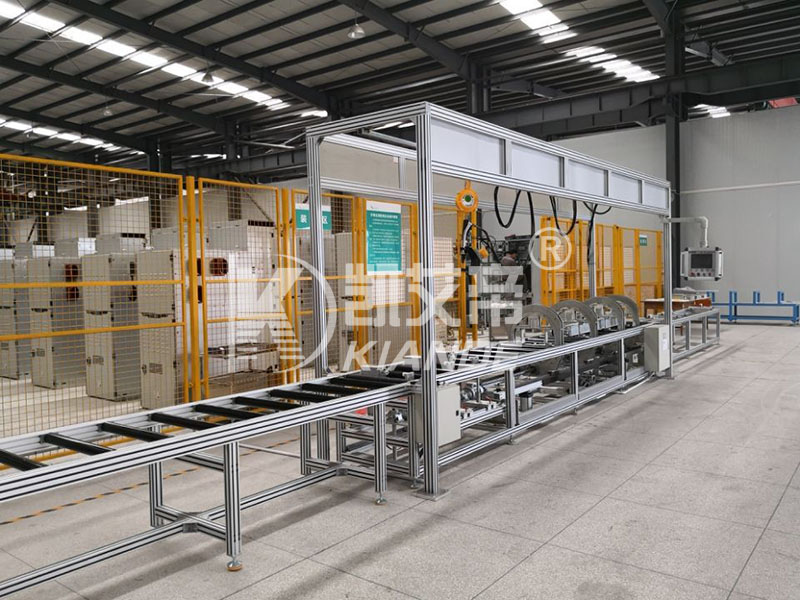
Un système semi-automatique représente un hybride stratégique entre le travail manuel et l’automatisation complète. Plus précisément, une ligne d'assemblage de jeux de barres semi-automatique automatise les tâches mécaniques les plus exigeantes physiquement et les plus critiques en termes de précision, telles que le pressage de profilés et le rivetage. Il conserve la saisie manuelle pour la manutention des matériaux, le chargement des composants et l'inspection visuelle nuancée. Cette configuration exploite la cohérence implacable de la puissance de la machine là où elle compte le plus, sans sacrifier l'adaptabilité cognitive d'un opérateur humain.
Le passage du manuel au semi-automatique transforme fondamentalement l’ergonomie et le débit de l’usine. Le recours à des outils manuels soumet les travailleurs à de graves contraintes répétitives. Les opérateurs doivent aligner manuellement de lourdes barres de cuivre, appliquer une isolation en mylar et utiliser des presses hydrauliques manuelles pour fixer le boîtier. Ce flux de travail est lent et très sensible aux erreurs induites par la fatigue.
Une ligne semi-automatique supprime complètement le travail lourd. Des vérins hydrauliques robustes prennent en charge la compression haute pression des couches de conduites bus. Les outils automatisés gèrent l’insertion précise des fixations. Le rôle de l'opérateur passe du statut d'ouvrier physique à celui de contrôleur de processus, réduisant ainsi les accidents du travail et normalisant la qualité de la production à chaque quart de travail.
L'architecture d'une ligne semi-automatique est conçue pour une progression logique. Bien que les configurations exactes varient en fonction de la taille de l'installation, un flux de travail typique à haute efficacité suit ces étapes séquentielles :
Chargement manuel : les opérateurs chargent des barres omnibus et des profilés de boîtier prédécoupés et isolés sur la table d'assemblage. Cette étape manuelle permet l’adaptation rapide de différentes tailles ou formes personnalisées.
Alignement et pressage automatisés : la machine engage des pinces pneumatiques ou hydrauliques pour comprimer étroitement les couches. Cette étape critique garantit l’absence d’entrefer entre les conducteurs et le boîtier, maximisant ainsi la dissipation thermique.
Fixation automatisée : le système enfonce des rivets dans le boîtier à des intervalles précis et préprogrammés. Ceci garantit une résistance mécanique uniforme sur toute la longueur du conduit.
Déchargement et inspection manuels : l'opérateur décharge le segment fini. Ils effectuent un contrôle visuel final de la qualité pour repérer les micro-déchirures de l'isolant avant d'avancer la pièce vers la station d'essai.
Pour les ingénieurs de production évaluant les mises à niveau des équipements, la décision repose sur des résultats commerciaux mesurables. L'intégration d'équipements semi-automatiques dans votre installation offre des avantages quantifiables qui ont un impact direct sur la rentabilité et la fiabilité des produits.
L’avantage distinctif des équipements semi-automatiques est leur évolutivité inhérente. Imaginez un scénario dans une usine dans lequel un opérateur doit passer d'un circuit droit en cuivre standard de 1 000 A à un joint coudé spécialisé en aluminium de 2 500 A. Au lieu de faire appel à un ingénieur logiciel pour reprogrammer la robotique, l'opérateur remplace simplement les gabarits à dégagement rapide. Ils sélectionnent une recette pré-enregistrée sur l'interface à écran tactile et reprennent la pression en quelques minutes. Cette capacité de changement rapide garantit que l'installation accepte des commandes diverses sans goulotter l'ensemble du calendrier de production.
D'un point de vue financier, les systèmes semi-automatiques offrent un rapport coût/bénéfice très attractif. Ils nécessitent un investissement initial nettement inférieur à celui des systèmes entièrement automatisés, qui impliquent une robotique complexe, des convoyeurs motorisés et des réseaux sensoriels avancés.
Malgré des dépenses initiales inférieures, une ligne semi-automatique offre une production robuste. En automatisant les étapes de pressage et de rivetage les plus chronophages, les installations connaissent généralement des augmentations de débit de 200 % à 300 % par rapport aux opérations purement manuelles. Il réduit considérablement le coût de main-d'œuvre unitaire et minimise le gaspillage de matériaux causé par l'erreur humaine, ouvrant ainsi la voie à un retour sur investissement financier rapide.
Dans le domaine de la distribution d’énergie haute tension, une incohérence mécanique conduit inévitablement à une panne électrique. Si un conduit de bus est comprimé de manière inégale ou si les fixations sont appliquées avec un couple variable, des poches d'air dangereuses se forment. Ces vides entravent la conductivité thermique, entraînant une surchauffe localisée, une décharge partielle ou des courts-circuits catastrophiques.
L'assemblage semi-automatique atténue ces risques graves en supprimant la variabilité humaine. Le pressage automatisé garantit une pression constante sur toute la longueur du conduit de bus. Simultanément, les opérateurs humains restent informés pour détecter les défauts visuels nuancés qu’un capteur de machine pourrait ignorer. Cette approche à deux niveaux du contrôle qualité garantit des joints impeccables à chaque fois.
Pour prendre une décision d'approvisionnement très éclairée, les responsables de production doivent comprendre comment les lignes semi-automatiques se comparent aux alternatives. La répartition ci-dessous fournit une comparaison objective des trois principaux systèmes de fabrication.
| Caractéristique | Machine d'assemblage manuel | Ligne semi-automatique | Ligne entièrement automatique |
|---|---|---|---|
| Coût en capital initial | Faible | Modéré | Haut |
| Vitesse de production | Lent | Modéré à rapide | Très rapide |
| Exigence de main d'œuvre | Élevé (Physiquement exigeant) | Moyen (Supervision/Manipulation) | Faible (principalement surveillance) |
| Flexibilité | Extrêmement élevé | Haut | Faible (configuration rigide) |
| Cohérence de la qualité | Faible à moyen (sujet aux erreurs) | Élevé (précision de la machine) | Très élevé |
Une configuration manuelle est le point de départ traditionnel pour les fabricants émergents. Son principal avantage réside dans le coût d’équipement initial le plus bas possible et dans une flexibilité ultime pour construire des pièces personnalisées totalement uniques. Les inconvénients deviennent flagrants à mesure que la production augmente. L'assemblage manuel entraîne des coûts de main-d'œuvre élevés, entraîne des vitesses de production lentes et comporte un risque élevé d'erreur humaine.
À l’opposé du spectre, investir dans une ligne d’assemblage de jeux de barres entièrement automatique permet d’obtenir le coût de main-d’œuvre unitaire le plus bas et un débit maximal. L’intervention humaine est pratiquement éliminée. Les barrières à l’entrée sont formidables. Ces systèmes nécessitent des investissements massifs, nécessitent un vaste espace d'usine et sont notoirement rigides. La reconfiguration d'une ligne entièrement automatisée pour les commandes de petits lots entraîne des temps d'arrêt inacceptables et coûteux.
Pour la grande majorité des fabricants d’électricité de taille moyenne à grande, l’approche semi-automatique représente le point idéal opérationnel. Il offre la cohérence mécanique et la rapidité nécessaires pour répondre à des commandes commerciales massives tout en préservant l’agilité requise pour traiter des configurations complexes. Il comble efficacement l'écart entre le coût et la capacité, permettant aux entreprises d'augmenter leur production sans surexploiter leur capital dans une robotique rigide.
La mise à niveau vers un processus semi-automatique implique l’intégration de pièces spécifiques de machines de précision. Comprendre la fonction de ces composants essentiels est crucial pour évaluer les achats potentiels d’équipement et concevoir un agencement d’étage optimisé.
L’étape de fixation est sans doute l’étape mécanique la plus critique de l’assemblage des conduites de bus. L’utilisation d’une dédiée machine de rivetage de jeux de barres est fortement recommandée par rapport au boulonnage manuel traditionnel. Les lignes semi-automatiques modernes utilisent fréquemment la technologie de rivetage auto-perçant. Contrairement au boulonnage manuel sujet à la fatigue de l’opérateur et à un couple irrégulier, le rivetage automatisé offre une intégrité structurelle supérieure. La machine perce et fixe le boîtier en aluminium ou en acier en un seul mouvement fluide. Cela crée un joint étanche et résistant aux vibrations, essentiel au maintien d'un chemin de mise à la terre continu.
Les composants internes doivent être parfaitement alignés et comprimés avant que le rivetage puisse avoir lieu. La station de pressage utilise des vérins hydrauliques robustes pour comprimer étroitement les couches d'isolation époxy ou mylar le long des conducteurs. Cette machine applique une pression exacte et uniforme sur tout le profil, éliminant les vides d'air internes et maximisant les capacités de dissipation thermique. Les gabarits réglables permettent aux opérateurs de redimensionner rapidement les paramètres pour différentes épaisseurs de conducteur.
L'assurance qualité ne s'arrête pas au montage. Une ligne de production robuste doit comprendre des stations de test intégrées. Dans un flux de travail semi-automatique, les opérateurs transfèrent manuellement le busduct riveté vers la phase de test. Des tests automatisés de tenue diélectrique sont effectués pour vérifier l’intégrité de l’isolation et garantir l’absence de fuite de courant. Cela garantit le respect des normes de sécurité internationales strictes comme CEI ou UL.
La sélection des machines optimales est une décision critique ayant un impact direct sur l’efficacité opérationnelle. La transition vers une nouvelle ligne de production nécessite un audit interne approfondi de vos paramètres de fabrication actuels et de vos objectifs commerciaux futurs.
Regardez votre production quotidienne de mètres linéaires. Les installations traitant des pistes hautement spécialisées de moins de 50 mètres pourraient survivre grâce à des outils manuels. Si votre sol produit 200 à 500 mètres par jour avec des changements fréquents de profil, les systèmes semi-automatiques sont la solution idéale. En auditant votre fréquence de changement ainsi que votre volume total, vous pouvez déterminer avec précision si les capacités de production flexibles correspondent à votre réalité opérationnelle.
Les contraintes physiques et financières jouent un rôle central dans la sélection des équipements. Les systèmes entièrement automatisés nécessitent des empreintes massives. Si l'espace est limité, un système semi-automatique offre une disposition compacte et modulaire qui s'intègre parfaitement aux ateliers d'usine existants. Les responsables des achats doivent regarder au-delà du prix initial de la vignette. Les solutions semi-automatiques constituent un compromis intéressant, offrant des vitesses de production suffisamment élevées pour garantir un retour financier rapide. De plus, cet équipement utilise des écrans tactiles intuitifs que les employés actuels peuvent maîtriser avec une formation spécialisée minimale, responsabilisant ainsi votre équipe existante plutôt que de nécessiter des ingénieurs en robotique coûteux.
Une fois la décision d’achat finalisée, l’accent doit être mis sur une mise en œuvre précise. Un déploiement mal exécuté entraîne des temps d'arrêt inutiles, des risques pour la sécurité et des retours retardés. Le respect d’étapes standardisées garantit une transition fluide et rentable.
L’introduction de machines semi-automatiques modifie fondamentalement la relation entre le travailleur et le processus de fabrication. La mise en œuvre devrait commencer par un programme de formation par étapes. La première phase doit se concentrer entièrement sur la sécurité, en garantissant que les opérateurs comprennent les risques mécaniques des presses hydrauliques et l'utilisation appropriée des barrières immatérielles et des mécanismes d'arrêt d'urgence. La deuxième phase se concentre sur la compétence opérationnelle. Les travailleurs doivent être formés pour naviguer sur les écrans tactiles, saisir les paramètres corrects et exécuter des changements de matériaux efficaces.
L’établissement d’un calendrier de maintenance proactif protège votre investissement. Les équipements semi-automatiques reposent sur un alignement mécanique précis. Négliger l’entretien conduit inévitablement à des incohérences structurelles dans le produit final. Les contrôles de routine doivent inclure l'inspection des niveaux de liquide hydraulique et la garantie que les capteurs de sécurité ne sont pas obstrués. Une attention particulière doit être portée aux postes de fixation. Une inspection régulière des matrices de rivetage et des poinçons pour détecter les microfractures est essentielle. Traiter la maintenance préventive comme une activité de production essentielle prolonge la durée de vie des équipements de plusieurs décennies.
La mise à niveau de votre équipement n'est plus seulement un choix judicieux ; c'est une nécessité concurrentielle. Un système semi-automatique équilibre parfaitement vitesse, coût et flexibilité de production. Il améliore la qualité des produits tout en gardant les investissements en capital hautement gérables. Arrêtez de laisser les goulots d’étranglement manuels dicter votre plafond de production. Allez au-delà des outils manuels obsolètes et évitez les contraintes rigides d’une automatisation complète. Explorez la gamme complète de solutions personnalisées sur busbarequipment.com, où notre équipe d'ingénieurs peut vous aider à concevoir un aménagement parfaitement adapté à votre volume et à votre budget spécifiques.
Bien que les vitesses de production exactes varient en fonction du profil spécifique du conduit de bus et de l'efficacité de l'opérateur, les données empiriques montrent que la transition vers une ligne semi-automatique augmente généralement le débit de 200 % à 300 %. Cette augmentation spectaculaire est obtenue en automatisant les étapes les plus chronophages. Dans une configuration manuelle, les opérateurs passent beaucoup de temps à aligner des profilés lourds et à boulonner individuellement les joints. Un système semi-automatique utilise des stations de pressage hydrauliques pour comprimer instantanément les couches, tandis que des outils automatisés sécurisent les joints en une fraction de seconde.
Oui, les lignes d'assemblage semi-automatiques modernes sont spécialement conçues pour une grande polyvalence et s'adaptent facilement aux conducteurs en cuivre et en aluminium. Étant donné que ces métaux possèdent des résistances à la traction et une malléabilité différentes, les machines sont conçues avec des réglages de pression réglables. Les opérateurs utilisent simplement l'écran tactile pour sélectionner le profil de matériau approprié. Le système ajuste automatiquement la force de pression et la pression de rivetage pour éviter d'endommager l'aluminium plus mou ou de ne pas sécuriser le cuivre plus dense.
La plupart des installations manufacturières de taille moyenne récupèrent leur investissement initial en 12 à 18 mois. Ce retour sur investissement rapide découle directement de la réduction des coûts de main-d'œuvre par unité et du doublement ou du triplement du débit quotidien. De plus, la réduction des déchets de matériaux causés par l’erreur humaine contribue de manière significative aux économies de coûts à long terme.
Le boulonnage manuel produit souvent un couple incohérent sur une longueur de conduit, laissant des micro-vides entre les conducteurs et le boîtier. Ces entrefers emprisonnent la chaleur et entravent la conductivité thermique. Le rivetage automatisé applique une force mécanique exacte et uniforme, éliminant les vides et assurant une dissipation thermique optimale et une continuité de mise à la terre sur l'ensemble du joint.
L’entretien d’une riveteuse nécessite une combinaison de contrôles quotidiens de l’opérateur et d’entretien préventif programmé par des techniciens. Les opérateurs doivent effectuer des inspections visuelles quotidiennement pour s'assurer qu'il n'y a pas d'accumulation de copeaux métalliques autour de la tête de rivetage. L'entretien hebdomadaire implique généralement la lubrification des pièces mobiles telles que les rails de guidage et les cylindres. La tâche la plus critique est l'inspection périodique et le remplacement des matrices et des poinçons de rivetage, qui doivent être remplacés en fonction des cycles d'utilisation pour garantir des connexions impeccables.
Les principaux fabricants conçoivent leurs équipements semi-automatiques dans un souci de modularité. À mesure que votre entreprise évolue et que le volume de production augmente, vous n’êtes pas nécessairement obligé de renoncer à votre investissement initial. De nombreuses stations semi-automatiques sont construites sur des architectures API standard qui peuvent être intégrées ultérieurement dans un écosystème plus vaste et entièrement automatisé. Une installation peut commencer par charger manuellement des matériaux, et des années plus tard, améliorer la ligne en ajoutant des convoyeurs motorisés et des bras de chargement robotisés qui communiquent directement avec l'interface de la machine d'origine.

