
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-03 origine:Propulsé


La distribution d’énergie à ampérage élevé nécessite des systèmes de conduits de bus conçus avec précision. Les centres de données et les installations industrielles exigent une puissance modulaire allant de 100 A à 6 500 A. Vous êtes confronté à un goulot d’étranglement opérationnel spécifique lors de la fabrication de ces systèmes. Il est difficile de concilier une mise à l’échelle rapide de la production avec une exigence de tolérance zéro pour les défauts électriques. La fabrication manuelle introduit des variations dans l'application de l'isolation et l'assemblage final, entraînant des défaillances sur le terrain. L'évaluation d'une moderne ligne de production de busduct nécessite une compréhension granulaire de ses différentes étapes de fabrication. Vous devez suivre chaque étape, depuis le traitement des conducteurs bruts jusqu'à l'inspection automatisée. La maîtrise de ces étapes garantit que les investissements en capital produisent une infrastructure conforme et sans défaut. Nous détaillerons les machines exactes, les tolérances et les flux de travail nécessaires pour construire un atelier de fabrication à haut rendement.
L'automatisation n'est pas négociable pour la cohérence : l'intégration d'une chaîne d'assemblage automatique de jeux de barres réduit les variations mécaniques et garantit une compression uniforme dans tout le boîtier du conduit.
L'intégrité de l'isolation dicte la durée de vie : la machine d'emballage automatique des barres omnibus est le point de défaillance critique de la production ; Un contrôle précis de la tension et du chevauchement est obligatoire pour éviter une décharge partielle.
La conformité continue nécessite des tests automatisés : les tests manuels sont insuffisants pour les lignes à haut débit ; une machine d'inspection automatique des jeux de barres standardise la validation visuelle, mécanique et électrique.
L'intégration du système définit le retour sur investissement : la véritable valeur d'une ligne de production réside dans le flux de matériaux fluide entre la fabrication de la tôle, le traitement des conducteurs et l'assemblage final.
Les acheteurs techniques doivent aligner les spécifications de la ligne de production sur les demandes exactes du marché. Vous avez besoin d’une terminologie de base claire avant de configurer une usine. Un jeu de barres fait strictement référence à l’élément conducteur brut. Nous utilisons généralement du cuivre T2 ou de l'aluminium 6101 pour ces conducteurs internes. Un conduit de bus représente le système entièrement fermé. Il comprend les conducteurs, l’isolation appliquée et le boîtier extérieur de protection. Une barre blindée fait référence à des systèmes préfabriqués dotés de capacités de plug-in. Les installations utilisent des barres omnibus pour une distribution d'énergie intelligente où l'accès à l'alimentation électrique nécessite de la flexibilité. Connaître ces distinctions évite des erreurs de spécification coûteuses lors de la commande d’équipements de fabrication.
Une production réussie dépend de mesures de qualité strictes. Vous devez atteindre zéro vide d’isolation sur tous les conducteurs de phase. Le strict respect des principes de conception NEMA BU 1.1 et CEI 61439-6 reste obligatoire pour la conformité mondiale. La réduction des taux de rebut a un impact direct sur la rentabilité de la fabrication, en particulier compte tenu de la volatilité des prix des matières premières que sont le cuivre et l'aluminium. Tout écart dans la courbure des conducteurs ou dans l’enveloppement de l’isolant compromet l’ensemble du système. Les défauts électriques à l’intérieur d’un boîtier scellé entraînent souvent des arcs électriques catastrophiques. Le processus de fabrication doit éliminer entièrement l’erreur humaine via des contrôleurs logiques programmables (PLC) et des machines servocommandées.
Les fabricants choisissent entre des lignes de production entièrement automatisées, semi-automatiques et manuelles. Chaque catégorie offre des capacités de débit distinctes et une flexibilité de mise en page. Les lignes manuelles nécessitent un faible capital initial mais souffrent d'une qualité inégale et de temps de cycle lents. Les lignes semi-automatiques équilibrent coût et efficacité. Ils automatisent les étapes à haut risque comme l’emballage tout en laissant les raccords personnalisés à l’assemblage manuel. Les lignes entièrement automatisées maximisent le débit et garantissent la répétabilité. Ils nécessitent des investissements importants mais offrent le temps de cycle par mètre le plus faible.
| Type de ligne de production | Temps de cycle moyen (par longueur de 3 m) | Flexibilité d'agencement | Probabilité de défaut | Exigence de l'opérateur |
|---|---|---|---|---|
| Entièrement automatisé | 3 à 5 minutes | Faible (installations rigides) | < 0,1% | 2-3 techniciens |
| Semi-automatique | 10 à 15 minutes | Élevé (raccords personnalisés) | 1,5% | 5-7 Opérateurs |
| Fabrication manuelle | 30+minutes | Flexibilité maximale | > 5,0% | 10+ ouvriers |
L’évaluation de l’efficacité d’une ligne de production nécessite le suivi de mesures opérationnelles spécifiques. Les directeurs d'usine s'appuient sur ces indicateurs de performance clés pour justifier les mises à niveau des équipements.
Temps de cycle par mètre : dicte la production globale de l'usine et les délais de livraison.
Temps de changement : mesure les minutes nécessaires pour passer d'un profil de 400 A à un profil de 4 000 A.
Rapport empreinte/sortie : évalue l'efficacité avec laquelle l'équipement utilise l'espace au sol disponible.
Rendement au premier passage (FPY) : suit le pourcentage de conduits finis qui réussissent l'inspection électrique sans nécessiter de retouche.
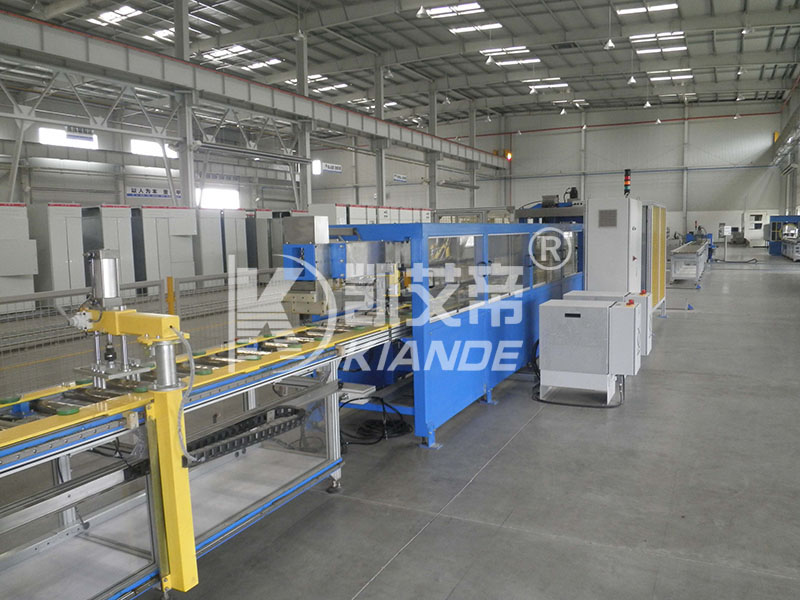
La fabrication commence par le traitement des conducteurs bruts en cuivre ou en aluminium. Le système coupe, poinçonne et plie le métal selon des spécifications exactes. Un équipement CNC de précision gère ces tâches pour éviter les contraintes mécaniques sur le matériau conducteur. Les lames de coupe doivent rester affûtées pour éviter de créer des bavures sur les bords. Les bavures agissent comme des pointes acérées qui percent facilement les films isolants au cours des étapes ultérieures. Nous utilisons des brosses d'ébavurage automatisées immédiatement après la station de cisaillement pour arrondir les arêtes vives. Les opérations de poinçonnage créent les trous nécessaires pour les blocs de joint et les supports structurels. Le pliage CNC garantit que les conducteurs maintiennent un espacement de phase approprié dans le boîtier final, en maintenant des tolérances aussi serrées que +/- 0,1 mm.
Les réseaux de distribution d’électricité fonctionnent rarement en ligne droite. Les installations nécessitent des coudes, des tés et des extrémités à brides pour franchir les obstacles structurels. Ces raccords personnalisés nécessitent des techniques de fabrication spécialisées. Plier un coude à 90 degrés nécessite des profils CNC distincts par rapport aux longueurs droites standard. Vous devez tenir compte du retour élastique du matériau, qui varie entre le cuivre et l'aluminium. La flexibilité de la mise en page devient ici très pertinente. Les lignes de production acheminent souvent les raccords personnalisés vers des stations semi-automatiques dédiées. Cela évite les goulots d’étranglement sur la principale ligne droite à grande vitesse.
L'enceinte extérieure protège les conducteurs internes des dommages environnementaux et des impacts mécaniques. Les profileuses façonnent des tôles plates en profilés structurels rigides. L'acier galvanisé et l'aluminium extrudé sont les principaux matériaux du boîtier. L'aluminium offre une excellente dissipation thermique et un poids réduit, ce qui le rend idéal pour les centres de données de grande capacité. L'acier offre une résistance mécanique supérieure pour les applications industrielles lourdes. Les processus de tôlerie comprennent la découpe au laser, le pliage et le revêtement en poudre. Une fabrication précise garantit que les pièces du boîtier s'emboîtent parfaitement lors de l'assemblage final, empêchant ainsi la pénétration de l'humidité.
Les applications du monde réel dictent des différences de fabrication spécifiques. Des conduits de bus de phase isolés entourent chaque conducteur de phase séparément. Les centrales électriques les utilisent pour éviter les défauts entre phases. Les conduits de bus à phases séparées placent tous les conducteurs dans une seule enceinte mais les séparent par des barrières métalliques mises à la terre. Les systèmes à phases non séparées abritent tous les conducteurs ensemble sans barrières. La chaîne de production doit adapter ses postes de fabrication et d’assemblage de tôles pour répondre à ces exigences structurelles distinctes. Le passage d'une conception à l'autre nécessite des ajustements d'outillage programmables sur la ligne de profilage.
L'isolation transforme un conducteur brut en une phase électrique sûre. Les fabricants utilisent généralement des films Mylar (PET) ou des revêtements époxy. Le film Mylar offre une rigidité diélectrique et une résistance thermique exceptionnelles. Nous spécifions une isolation de classe B (130°C) ou de classe F (155°C) en fonction de l'ampérage cible. La couche isolante empêche les arcs électriques entre phases adjacentes. Il protège également contre les courts-circuits au boîtier métallique mis à la terre. Une épaisseur d'isolation constante garantit que le système atteint sa capacité de tension nominale sans dégradation pendant des décennies de fonctionnement continu.
L’application manuelle d’un film isolant entraîne des incohérences dangereuses. Une machine d'emballage automatique de jeux de barres élimine complètement ce risque. La machine alimente le conducteur à travers une tête d'emballage rotative alimentée par des servomoteurs synchronisés. Les bobines de film Mylar tournent autour du jeu de barres qui avance. Les contrôleurs logiques programmables dictent la vitesse et la rotation exactes. Cette synchronisation assure un enroulement impeccable et continu sur toute la longueur du conducteur. Les opérateurs saisissent les dimensions du conducteur dans l'IHM et la machine calcule automatiquement le pas et la vitesse de rotation requis.
Le contrôle automatisé de la tension empêche le film de s'étirer ou de s'affaisser. L'étirement réduit la rigidité diélectrique du film PET, créant ainsi des points faibles. L'affaissement crée des poches d'air entre l'isolant et le métal. Les poches d'air entraînent des décharges partielles et d'éventuels points chauds thermiques. Nous réglons généralement la tension d'emballage entre 15 et 25 Newtons. Une programmation précise du chevauchement garantit que les couches de film s'empilent parfaitement. Un chevauchement standard de 50 % offre une double épaisseur d’isolation sur l’ensemble du jeu de barres. Ces fonctionnalités automatisées évitent directement les ruptures catastrophiques de l’isolation sur le terrain.
L'emballage à grande vitesse comporte des risques mécaniques inhérents. Le déchirement du film interrompt la production et nécessite une reprise manuelle. Une épaisseur de film incohérente compromet la sécurité électrique. Les machines d'emballage modernes atténuent ces problèmes grâce à des capteurs optiques avancés. Les capteurs surveillent la tension du film en temps réel. Ils détectent les micro-déchirures et mettent automatiquement la machine en pause avant que les segments défectueux n'avancent. Ce système de rétroaction en boucle fermée garantit que seuls les conducteurs parfaitement isolés atteignent l'étape d'assemblage. Les équipes de maintenance doivent nettoyer quotidiennement ces capteurs optiques pour éviter les fausses lectures positives causées par la poussière d’usine.
L'assemblage marque la convergence des conducteurs préparés et du boîtier fabriqué. Les phases isolées s'alignent dans la moitié inférieure du boîtier en tôle. Les entretoises et isolateurs en polycarbonate verrouillent les conducteurs dans leurs positions désignées, maintenant ainsi un espacement exact entre phases. La moitié supérieure du boîtier s'abaisse ensuite pour se mettre en place. Cette étape nécessite une précision absolue pour éviter de pincer ou de racler l'isolant Mylar. Tout dommage rend ici inutile l’étape d’emballage précédente et crée un défaut caché à l’intérieur du conduit scellé.
La fixation du boîtier implique le rivetage, le pressage et le boulonnage. Une chaîne d’assemblage automatique de jeux de barres applique une pression uniforme sur l’ensemble du conduit. Les presses hydrauliques serrent les moitiés du boîtier ensemble à des pressions supérieures à 150 bars. Des stations de rivetage automatisées sécurisent les coutures de manière permanente à l'aide de rivets auto-perceurs (SPR) espacés d'exactement 150 mm. Les pilotes à couple contrôlé serrent les boulons selon des spécifications techniques exactes. Cette cohérence maintient l’intégrité structurelle sur des longueurs standard allant jusqu’à 3 mètres. Une compression uniforme améliore également la dissipation thermique en éliminant les espaces d'air entre les conducteurs et le boîtier.
Les installations modernes exigent une infrastructure intelligente. La distribution d’énergie intelligente nécessite des systèmes de surveillance intégrés. La chaîne de montage doit permettre l’installation de capteurs thermiques et de modules de comptage intelligents. Les techniciens intègrent des capteurs de température à fibre optique dans le boîtier avant le scellement final. Ces capteurs surveillent en temps réel les fluctuations de température sur les conducteurs de phase. L'intégration de ces modules lors de l'assemblage assure la pérennité de l'infrastructure pour les applications avancées des centres de données, permettant aux gestionnaires d'installations de surveiller l'équilibrage de charge de manière dynamique.
Les directeurs d'usine doivent équilibrer automatisation et flexibilité. L'assemblage manuel fonctionne mieux pour les raccords directionnels personnalisés et les circuits à faible ampérage. Les opérateurs humains peuvent facilement s’adapter à des angles uniques et à des configurations d’articulations complexes. Les lignes automatisées excellent en termes de répétabilité à grande vitesse pour les cycles commerciaux standard. Une approche hybride donne souvent les meilleurs résultats. Les usines utilisent la ligne automatisée pour les longueurs droites et acheminent les coudes vers des stations d'assemblage manuelles spécialisées équipées d'outils d'assistance pneumatique.
Le contrôle qualité empêche les infrastructures défectueuses d’atteindre le terrain. Chaque conduit de bus fini est soumis à des tests rigoureux avant expédition. Les inspections visuelles et mécaniques vérifient les dimensions structurelles et le couple des fixations. Les tests de résistance de contact garantissent que les blocs de joint conduisent efficacement l'électricité, nécessitant généralement des lectures inférieures à 10 microohms. Les tests de phase confirment l'alignement correct des conducteurs individuels. Les tests de résistance d'isolation mesurent l'intégrité de l'enveloppe Mylar à l'aide d'un mégohmmètre de 1 000 V. Les tests de surtension CA (diélectrique ou hipot) soumettent le système à une haute tension, souvent 2,5 kV pendant une minute, pour révéler les faiblesses cachées de l'isolation.
Les tests manuels créent d’énormes goulots d’étranglement dans la production et introduisent des erreurs subjectives. Une machine d'inspection automatique des jeux de barres exécute ces tests séquentiellement sans intervention humaine. Le conduit fini roule dans la baie de test sur des convoyeurs motorisés. Les bras robotisés connectent les sondes de test aux extrémités exposées des conducteurs. La machine exécute la suite complète de tests électriques en moins de trois minutes. Il valide également la fonctionnalité de tous les capteurs intelligents intégrés. Les tests automatisés standardisent le processus de validation et éliminent le jugement humain subjectif.
Les systèmes d'inspection automatisés capturent de grandes quantités de données de test. La machine enregistre les mesures exactes de résistance et de tension pour chaque unité dans une base de données SQL centralisée. Cette capture de données automatisée simplifie les rapports de conformité aux normes NEMA et CEI. Il suit les calendriers d'étalonnage des machines pour garantir la précision des tests. En cas de panne sur le terrain, la traçabilité des lots permet aux fabricants d'isoler le cycle de production exact. Cette approche basée sur les données protège le fabricant de toute responsabilité et garantit la sécurité des produits.
Les dernières étapes de fabrication préparent le produit pour l'installation sur le terrain. Les techniciens installent des blocs de jonction aux extrémités du conduit de bus. Ces blocs utilisent une conception à boulon unique qui permet aux entrepreneurs de connecter rapidement plusieurs longueurs ensemble sur site. Les systèmes d'étiquetage appliquent des codes-barres et des codes QR au boîtier. Ces étiquettes guident l'assemblage sur le terrain et fournissent un accès instantané aux données de test via des appareils mobiles. L'emballage de protection protège l'équipement de l'humidité et des chocs pendant le transport. Les plastiques thermorétractables et les caisses en bois personnalisées garantissent que le produit arrive en bon état sur le chantier de construction.
Les conduits de bus à haut ampérage représentent une infrastructure massive et lourde. Un système de 6 500 A contient des quantités importantes de cuivre massif, pesant souvent plus de 100 kilogrammes par mètre. Le déplacement de ces unités finies nécessite un équipement de manutention spécialisé. Des ponts roulants équipés de palonniers à vide déplacent les conduits lourds de la chaîne de montage. Des convoyeurs à rouleaux motorisés transportent les unités jusqu'au quai d'expédition. Des protocoles de manipulation sûrs empêchent la flexion structurelle et protègent le personnel de l'usine contre les blessures causées par le levage.
L'intégration d'une ligne de production complète nécessite une planification spatiale minutieuse. Une disposition linéaire maximise le débit à grande vitesse mais nécessite un espace au sol considérable, dépassant souvent 50 mètres de longueur. Une disposition en forme de U permet d'économiser de l'espace et de centraliser la manutention des matériaux. Vous devez prendre en compte l’espace nécessaire à l’automatisation de longueur droite ainsi qu’aux stations de montage personnalisées. Les baies de test en ligne et les zones d’emballage consomment également une superficie importante. Une ingénierie d’aménagement appropriée évite les goulots d’étranglement du flux de matériaux et les embouteillages des chariots élévateurs.
La fabrication automatisée modifie l’ensemble des compétences de main-d’œuvre requises. Vous n’avez plus besoin d’armées de travailleurs manuels. Vous avez besoin de techniciens capables de programmer des CNC, de dépanner des automates et d'étalonner des machines. L’utilisation d’une machine d’emballage ou d’assemblage automatisée nécessite des connaissances spécialisées en logiciels. Le déficit de compétences présente un risque majeur de mise en œuvre. Les installations doivent investir massivement dans la formation des opérateurs pour maximiser la disponibilité des équipements et éviter les erreurs de programmation qui conduisent à un gaspillage de matériaux.
Les machines de haute précision exigent des programmes de maintenance rigoureux. L’étalonnage de routine reste essentiel pour les machines de contrôle et les tendeurs d’emballage. Une machine d’inspection mal calibrée peut détecter une isolation défectueuse. Un tendeur d'emballage lâche créera des poches d'air dangereuses. Des protocoles de maintenance stricts maintiennent la conformité et garantissent la sécurité des produits. Les directeurs d'usine doivent stocker les pièces de rechange critiques pour minimiser les temps d'arrêt imprévus.
Inspectez et nettoyez quotidiennement les capteurs optiques de la machine d’emballage.
Vérifiez chaque semaine les niveaux de liquide hydraulique et les manomètres sur la presse d’assemblage.
Étalonnez mensuellement les sondes de test hipot par rapport à une norme connue.
Remplacez les brosses d'ébavurage sur la ligne de traitement des conducteurs toutes les 500 heures de fonctionnement.
Vérifiez le plan d'étage actuel de votre installation pour déterminer si une disposition linéaire ou en forme de U répond le mieux à vos contraintes de débit cible et de manutention des matériaux.
Définissez vos plages d'ampérage exactes et vos besoins quotidiens en volume pour dimensionner correctement les machines de traitement des conducteurs et les presses hydrauliques.
Demandez des simulations détaillées de temps de cycle aux fabricants d’équipements pour vérifier leurs déclarations de débit avant d’émettre des bons de commande.
Établissez un programme de formation dédié axé sur la programmation CNC, le dépannage des automates et l'étalonnage des capteurs optiques pour vos techniciens de maintenance.
R : Le jeu de barres est l’élément conducteur interne, généralement en cuivre brut ou en aluminium. Le conduit de bus comprend ces jeux de barres, l'isolation appliquée et le boîtier extérieur de protection. Une barre blindée fait généralement référence à un type spécifique de conduit de bus préfabriqué doté de capacités de plug-in pour une distribution d'énergie intelligente.
R : Cela élimine les erreurs humaines lors de l’application de l’isolation. La machine garantit un contrôle précis de la tension et un chevauchement uniforme du film. Cela évite les poches d'air et les points chauds thermiques, garantissant une rigidité diélectrique uniforme et empêchant les arcs électriques catastrophiques.
R : La machine exécute une suite complète de tests. Ceux-ci incluent les tests de résistance de contact, les tests de résistance d'isolement, la vérification de phase et les tests de surtension CA (diélectrique). Il effectue également des inspections mécaniques et visuelles automatisées.
R : Alors que les longueurs droites traversent des lignes principales hautement automatisées, les raccords personnalisés nécessitent une manipulation différente. Les coudes, les tés et les déports sont souvent acheminés vers des stations de pliage CNC semi-automatisées et d'assemblage spécialisées pour garantir la flexibilité d'agencement nécessaire.
R : Oui. Les lignes automatisées modernes disposent de réglages de couple et de pression hydraulique programmables. Les opérateurs ajustent ces paramètres pour s'adapter aux différentes propriétés mécaniques, résistances à la traction et taux d'expansion des métaux en cuivre et en aluminium.
R : L'empreinte au sol varie en fonction de la capacité et de la conception de l'agencement. Cependant, la manutention automatisée des matériaux, les baies de test en ligne et l'assemblage à grande vitesse nécessitent un espace au sol linéaire important. Une ligne entièrement intégrée s’étend souvent sur plusieurs centaines de mètres carrés.
R : Les équipements CNC automatisés et les lignes d'assemblage programmables réduisent considérablement les temps de changement. Ce qui prenait auparavant des heures sur les systèmes manuels existants ne prend désormais que quelques minutes. Les opérateurs chargent simplement de nouveaux profils logiciels pour ajuster les angles de pliage et les pressions d’assemblage.

