
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-12 origine:Propulsé


La protection des composants électriques lourds et de grande valeur représente une vulnérabilité de fabrication majeure dans les usines. Une seule défaillance lors de l’étape de conditionnement compromet l’intégrité de l’ensemble du produit. Les barres omnibus en cuivre ou en aluminium longues, denses et de forme irrégulière présentent des défis d'emballage spécifiques. Une tension de film incohérente provoque des problèmes immédiats et graves. Cela entraîne une pénétration d’humidité, une oxydation rapide des métaux et des dommages physiques liés au transport. Cela crée également des goulots d’étranglement coûteux à la fin du processus de fabrication, interrompant l’assemblage en amont.
Les installations modernes résolvent ce problème grâce à des systèmes mécaniques et logiciels précis. Une robuste machine d'emballage de jeux de barres garantit une application uniforme du film sur différentes dimensions de produit. Ces systèmes s'intègrent directement dans votre flux de travail pour éliminer les erreurs de manipulation manuelle. Ils contrôlent les vitesses de déroulement, gèrent la répartition de la chaleur et synchronisent parfaitement les mouvements des convoyeurs. L'évaluation de ces mécanismes techniques révèle comment l'emballage automatisé offre à chaque fois une finition propre, sécurisée et professionnelle.
Le contrôle de la tension est fondamental : l'emballage stable du film repose sur des rouleaux de contrôle de tension précis qui s'ajustent dynamiquement à la vitesse de déroulement pendant l'alimentation du film, évitant ainsi le jeu ou les micro-déchirures du matériau d'emballage.
Le mouvement continu surpasse l'intermittence : pour les composants électriques lourds, les systèmes de mouvement continu maintiennent la stabilité du produit pendant la phase d'emballage, garantissant ainsi des joints propres et solides sans déplacement.
L'intégration dicte le débit : Une machine automatique d'emballage de jeux de barres doit être évaluée en fonction de sa capacité à correspondre aux vitesses de sortie en amont de l'installation sans nécessiter d'intervention manuelle.
La maintenance favorise la longévité : des performances constantes et des joints de haute qualité nécessitent le strict respect des protocoles de nettoyage, en particulier l'élimination des résidus de film et de la poussière des courroies, des mécanismes de coupe et des surfaces de thermoscellage.
Un emballage acceptable des jeux de barres nécessite des normes de base strictes pour garantir la viabilité du produit avant que le matériau ne quitte le quai de chargement. Vous devez créer une barrière contre l’humidité complète et hermétique autour du métal. Les composants en cuivre et en aluminium s'oxydent rapidement lorsqu'ils sont exposés à des environnements humides ou à la pluie pendant le transport. Une fois l'oxydation commencée, la résistance électrique au niveau des connexions des joints augmente, ce qui peut entraîner une surchauffe lorsque le système est mis sous tension sur site. L’emballage doit complètement isoler l’air ambiant et l’humidité pour éviter cette dégradation.
Le matériau d’emballage doit également résister aux perforations sévères causées par des bords métalliques tranchants. Les barres omnibus comportent des coins lourds, rigides et cisaillés qui déchirent facilement les plastiques fins ou mal appliqués. Une barre omnibus en cuivre standard de 4 000 A supporte un poids immense, dépassant souvent 50 kilogrammes par mètre. Lorsque les travailleurs déplacent ces barres avec des chariots élévateurs ou des ponts roulants, c'est le film plastique qui subit le plus gros de l'impact physique. Si le film n'a pas la résistance à la traction nécessaire ou a été trop étiré pendant le processus d'emballage, les coins métalliques perceront la couche protectrice.
Nous mesurons le succès grâce à une tension d’emballage constante et à une finition esthétique professionnelle et soignée. La machine doit appliquer une force sans déformer le film ni compromettre la qualité du joint pendant la phase de chauffage. Une tension adéquate empêche le plastique de s'étirer au-delà de sa limite d'élasticité. Un film lâche et bâclé s'accroche au matériel de manutention et se déchire facilement. Les opérateurs ont besoin d'un équipement fiable qui respecte ces critères à chaque quart de travail sans nécessiter de réglages manuels constants des tendeurs ou des mâchoires chauffantes.
| Emballage Métrique | Norme acceptable | Résultat inacceptable | Impact opérationnel |
|---|---|---|---|
| Tension du film | Étirement tendu et uniforme sur toutes les surfaces | Zones lâches ou points fins trop étirés | Déchirures du film lors de la manutention avec un chariot élévateur |
| Intégrité du joint | Plastique entièrement fusionné sans espace d'air | Bords effilochés ou joints brûlés et cassants | Pénétration d'humidité et oxydation des métaux |
| Résistance à la perforation | Résiste aux impacts de coin et à l'empilage | Les coins traversent la couche de plastique | Nécessite un réemballage manuel complet |
| Finition esthétique | Peau lisse et ajustée autour de la barre | Sacs froissés et lâches avec excès de matière | Apparence non professionnelle pour l'utilisateur final |
Un mauvais emballage entraîne des conséquences opérationnelles et financières immédiates dans l’usine. Les déchets de matériaux augmentent lorsque les opérateurs doivent constamment réemballer les unités rejetées. Chaque fois qu'un joint tombe en panne ou qu'un sac se déchire, un travailleur doit couper manuellement le plastique en ruine du jeu de barres, éliminer les déchets et faire passer le composant lourd à travers la machine. Cela consomme du film plastique excédentaire et draine rapidement les budgets de stocks. Vous finissez par payer deux fois pour les mêmes matériaux d’emballage.
Les coûts de main-d'œuvre augmentent de façon exponentielle à mesure que les travailleurs passent du temps à corriger les erreurs automatisées. Vous payez des opérateurs qualifiés pour surveiller un processus qui doit fonctionner de manière indépendante. Lorsqu’une machine ne parvient pas à maintenir une tension stable du film, elle nécessite une intervention humaine constante. Les opérateurs doivent arrêter la ligne, régler les rouleaux mécaniques, retirer le plastique coincé des mâchoires de coupe et redémarrer la séquence. Cette retouche manuelle détruit les objectifs de débit quotidiens et augmente les heures de travail requises par unité finie.
Les défaillances sur le terrain représentent la conséquence la plus grave d’un emballage instable. L’exposition à l’environnement pendant le transport détruit des composants électriques coûteux. Le stockage sur site implique souvent des conditions météorologiques difficiles, de la boue et une manipulation brutale de la part des équipes de construction. Des joints compromis permettent à l’eau de détruire l’isolation interne en Mylar avant même que l’entrepreneur n’installe le système. De plus, les goulots d’étranglement liés à l’emballage perturbent l’efficacité de la fabrication en amont. Lorsque la station d'emballage s'arrête, toute la ligne de production de Busduct s'arrête. Les extrudeuses et les stations d’assemblage ne peuvent pas faire avancer les stocks, ce qui crée un énorme arriéré de matières premières.
Le processus d’alimentation du film détermine la qualité de l’emballage final. Le film en rouleau se déroule à partir d’un axe motorisé central robuste. Il se déplace à travers une série complexe de rouleaux de contrôle de tension, souvent appelés système de bras danseurs. Ces rouleaux agissent comme le système nerveux mécanique de l'unité de conditionnement. Ils maintiennent une pression uniforme sur toute la bande de film. Les bras danseurs utilisent des ressorts sensibles, des vérins pneumatiques et des capteurs de position pour absorber les chocs mécaniques. Cela évite que les secousses soudaines des moteurs d'entraînement ne déchirent la bande de plastique.
Le diamètre des rouleaux de film diminue constamment à mesure que la machine consomme du matériau. Cette géométrie changeante modifie complètement la physique du déroulement. Un rouleau plein nécessite plus de couple pour tourner qu'un rouleau presque vide. Les rouleaux tendeurs compensent dynamiquement cette réduction de diamètre. Ils ajustent leur résistance physique en fonction d'un retour d'information en temps réel pour éviter que le film ne se détende. Un film mou provoque des plis, des erreurs de suivi et des joints faibles dans la chambre de chauffage.
La séquence mécanique pour une alimentation stable du film suit un chemin précis :
La broche motorisée déroule le rouleau principal en fonction du retour de vitesse d'un entraînement à fréquence variable (VFD).
Le film passe sur le rouleau danseur primaire, qui se déplace verticalement pour absorber les brusques secousses mécaniques du convoyeur.
Les rouleaux de renvoi secondaires alignent latéralement la bande de film, empêchant le plastique de se décentrer.
Le collier de formage façonne le film plat en un tube continu autour de la lourde barre omnibus qui avance.
Des rouleaux pinceurs pneumatiques saisissent les bords du film, le tirant vers l'avant à la vitesse exacte du convoyeur d'alimentation.
Le déplacement de barres omnibus lourdes à travers une séquence d’emballage nécessite un contrôle mécanique sérieux. Les barres omnibus supportent un poids immense et un élan vers l'avant. Les systèmes à mouvement continu résolvent parfaitement ce problème physique. Ils maintiennent le produit en mouvement à une vitesse constante et ininterrompue. La machine forme le sac ou le film autour du jeu de barres pendant son déplacement sur la ligne. Des servomoteurs entraînent simultanément les courroies et les mâchoires de scellage pour garantir une précision absolue.
Ce mouvement continu maintient le produit à niveau et stable. Il garantit des joints propres et solides car le produit ne bouge jamais pendant la phase de coupe. La tête de scellage se déplace le long du jeu de barres, se serre, coupe le film et revient à sa position d'origine sans jamais arrêter le tapis transporteur. Cette approche dynamique est obligatoire pour les biens industriels lourds qui ne peuvent pas être facilement démarrés et arrêtés.
Comparez cela avec les machines intermittentes. Les systèmes intermittents démarrent et arrêtent le convoyeur à chaque coupe et scellement. L'arrêt brutal d'une barre de cuivre de 300 kilogrammes la fait glisser sur le tapis par inertie. Ce décalage désaligne instantanément le film. Cela crée une tension inégale, déchire le plastique et use prématurément les bandes transporteuses. Le mouvement continu élimine ces arrêts violents.
Élimine le dérapage du produit et réduit l’usure des bandes transporteuses en polyuréthane.
Augmente le débit global en maintenant une vitesse linéaire constante de l'entrée à la sortie.
Réduit l’usure mécanique des moteurs d’entraînement en évitant les démarrages et arrêts à couple élevé.
Maintient un enregistrement parfait du film, garantissant une tension constante sur toute la longueur du jeu de barres.
La phase de suremballage pousse le produit à travers un film thermoscellable. La machine coupe ce film à partir d'un rouleau continu plus grand, replie les bords autour du jeu de barres et applique une chaleur précise. Le mécanisme de coupe exige une précision absolue. La plupart des machines industrielles utilisent un couteau chaud ou une barre de soudure spécialisée recouverte de PTFE. Ces outils doivent couper le plastique proprement. Les bords effilochés entraînent des défaillances des joints et des fuites d’air. Les mâchoires de scellage utilisent des contrôleurs de température PID pour maintenir la chaleur à moins d'un degré Celsius du point de consigne cible.
Les tunnels de rétraction finalisent le processus d'emballage. Le jeu de barres enveloppé entre dans une chambre chauffée fortement isolée. Le contrôle de la température dicte ici l’intégrité esthétique et structurelle finale de l’enveloppe. Le tunnel doit maintenir des niveaux de chaleur exacts pour le polymère spécifique utilisé. Un flux d'air uniforme fait circuler cette chaleur autour du composant en métal lourd à l'aide de déflecteurs directionnels. Vous avez besoin de plus de chaleur dirigée vers le bas du jeu de barres, là où le film se chevauche, pour garantir une soudure correcte.
Une circulation d'air adéquate garantit que le plastique se rétracte de manière étanche et sûre, formant une seconde peau autour du jeu de barres. Un mauvais contrôle de la température brûle le film ou laisse des points faibles et non rétrécis qui s'accrochent aux dents du chariot élévateur. Les moteurs de soufflante doivent répartir l’air chaud uniformément sur le haut, le bas et les côtés du produit.
| Matériau du film | Épaisseur typique | Température du tunnel cible | Exigence de débit d'air |
|---|---|---|---|
| Polyéthylène (PE) | 80 - 150 microns | 160°C - 180°C | Flux élevé et lourd vers le bas |
| Polyoléfine (POF) | 15 - 25 microns | 130°C - 150°C | Vitesse moyenne, distribution uniforme |
| Chlorure de polyvinyle (PVC) | 20 - 30 microns | 110°C - 130°C | Faible vitesse, circulation douce |
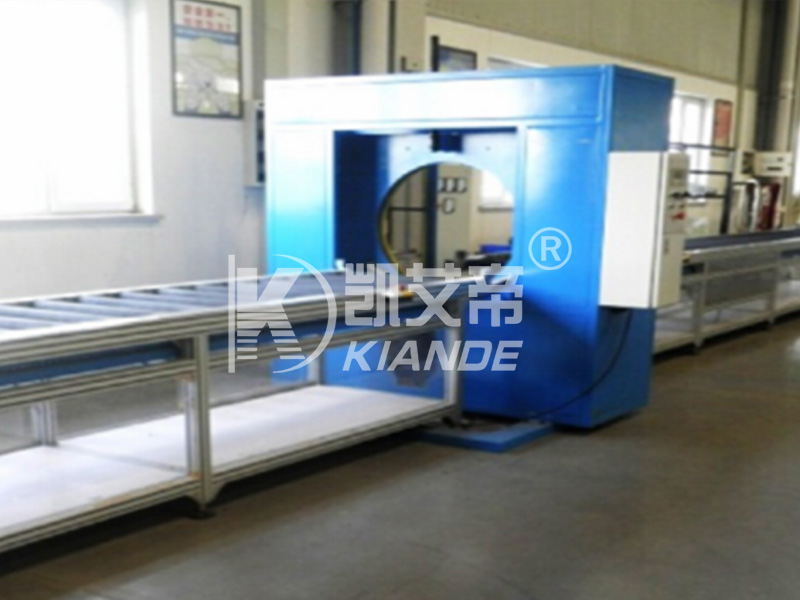
Les installations doivent choisir entre des stations isolées et des systèmes entièrement intégrés en fonction de leur volume de production. Une plate-forme de conditionnement de jeux de barres autonome répond à des cas d'utilisation opérationnelle spécifiques. Cela fonctionne bien pour les opérations à faible volume ou les ateliers personnalisés fabriquant des pièces uniques. Il gère efficacement une grande variabilité de la taille des produits. Les opérateurs chargent et déchargent manuellement les composants lourds à l’aide de ponts roulants ou de palans de levage spécialisés. Cette flexibilité s’accompagne d’un compromis opérationnel distinct. Cela augmente considérablement les temps de manutention manuelle des matériaux et expose les travailleurs à des blessures potentielles liées au levage.
Les systèmes intégrés résolvent entièrement ce problème de manipulation. Ils intègrent la machine d'emballage directement dans le flux de fabrication principal. Des convoyeurs automatisés transportent les jeux de barres directement depuis la station d'assemblage final ou de test hipot directement dans l'emballage. Cela élimine le levage manuel, la mise en scène et la circulation des chariots élévateurs dans la zone d'emballage. Il réduit considérablement les besoins en main-d'œuvre tout au long du quart de travail, vous permettant de réaffecter les travailleurs à des tâches à plus forte valeur ajoutée.
Une machine d'emballage automatique de jeux de barres intégrée synchronise le débit dans toute l'usine. La vitesse de conditionnement correspond parfaitement à la vitesse d’assemblage. Des capteurs photoélectriques communiquent entre la sortie de la chaîne d’assemblage et l’alimentation de l’emballage pour rythmer le flux de travail. Si la chaîne de montage s'arrête, l'emballeuse s'arrête automatiquement. Si un retard se forme, le wrapper accélère pour vider la file d'attente.
Différents styles d'emballage répondent à différents besoins de protection pour les composants électriques. L'emballage par flux crée un sac lâche autour du produit, ce qui fonctionne pour les composants internes légers mais échoue pour les jeux de barres extérieurs lourds. Le suremballage plie le film étroitement comme un cadeau, nécessitant des replieurs mécaniques complexes. Le film rétractable applique de la chaleur pour conformer le plastique à la forme exacte du métal. Pour les produits industriels lourds, le film rétractable offre la meilleure résistance à la perforation. Il élimine les matériaux libres qui peuvent s'accrocher aux équipements de manutention.
Vous devez évaluer la manière dont différentes machines traitent différents types de films. Le polyéthylène (PE) offre une excellente durabilité pour les objets lourds. Il est solide, épais et très résistant à la déchirure contre les bords tranchants du cuivre. La polyoléfine (POF) permet un rétrécissement plus clair et plus serré, mais se perce beaucoup plus facilement, ce qui la rend mieux adaptée à l'emballage de détail que les matériaux de construction industriels. La machine doit s'adapter à l'épaisseur spécifique requise pour protéger le métal dense.
Le choix du film a un impact direct sur les mécanismes de découpe et de scellage. Les films PE plus épais nécessitent une chaleur plus élevée et des temps de scellage plus longs pour fusionner correctement. L'équipement doit comporter des commandes de température PID réglables pour correspondre au matériau choisi. Les mâchoires de scellage pneumatiques doivent appliquer plus de pression physique pour souder ensemble des plastiques plus épais sans laisser d'espace d'air microscopique.
Vous devez calculer avec précision les vitesses d’emballage requises avant l’installation. Basez ces calculs sur vos taux d’extrusion ou d’assemblage. Comptez le nombre de jeux de barres produits par heure pendant votre période de pointe absolue. Mesurez leur longueur et leur poids moyens. Utilisez ces données pour déterminer les mètres linéaires de film requis par minute. Tenez compte du temps requis pour les changements de rouleaux de film, qui prennent généralement cinq à dix minutes à un opérateur.
La sélection d’ un équipement d’emballage de conduits de bus implique d’équilibrer les risques opérationnels. La sur-spécification d’une machine gaspille le budget d’investissement. Vous payez pour une vitesse mécanique et des servomoteurs que vous n’utiliserez jamais. Une sous-spécification crée un goulot d’étranglement permanent dans les installations. L’emballeuse étouffera la production de l’ensemble de votre usine, obligeant la chaîne de montage à s’arrêter pendant que la station de conditionnement rattrape son retard.
Visez toujours une capacité d’emballage vingt pour cent supérieure à votre production maximale en amont. Ce tampon absorbe les surtensions de production et les arrêts mineurs pour maintenance. Par exemple, si votre ligne produit 30 barres omnibus de quatre mètres par heure, vous devez traiter 120 mètres de matériau par heure. La machine doit fonctionner à une vitesse d'au moins 2,5 mètres par minute pour suivre le rythme, mais vous devez spécifier une machine capable de 4 mètres par minute pour éliminer efficacement les retards.
L'intégration de ces machines nécessite une planification minutieuse de l'espace dans l'usine. Les jeux de barres sont des produits exceptionnellement longs. La manipulation de jeux de barres de trois à six mètres nécessite un espace au sol considérable. Vous devez tenir compte de la longueur des convoyeurs d’entrée et de sortie. Un produit de six mètres nécessite un convoyeur d'alimentation de six mètres, une station d'emballage de deux mètres, un tunnel de rétraction de trois mètres et un convoyeur de sortie de six mètres. Cela totalise 17 mètres de surface au sol droite et ininterrompue. Vous ne pouvez pas plier le produit pour gagner de la place.
Les exigences des services publics dictent leur placement dans l’usine. Les thermoscelleuses et les souffleuses à tunnel de rétraction robustes consomment une énergie électrique importante. Vous avez besoin de circuits industriels dédiés à haut ampérage, généralement une alimentation triphasée de 480 V. Les prises murales standards ne fonctionneront pas.
Les lames de coupe et les entraînements à mouvement continu dépendent souvent de l'air comprimé pour actionner les vérins pneumatiques. Votre installation doit fournir des conduites pneumatiques propres et sèches fonctionnant à un minimum de 90 PSI. Les chutes de pression d’air empêchent la fermeture complète des mâchoires de coupe, ce qui endommage l’étanchéité. L'humidité présente dans les conduites d'air détruit les joints internes des vérins pneumatiques. Planifiez vos chutes de services publics et vos sécheurs d'air avant de finaliser la disposition de l'équipement afin d'éviter un recâblage et une refonte coûteux.
L'utilisation de films thermoscellables crée des dégâts inévitables pendant la production. Lorsque le film PE fond sur une mâchoire en acier chaude, il se carbonise. Cela se transforme en une croûte dure et noire. Cette croûte agit comme un isolant thermique, empêchant la chaleur d'atteindre le sac suivant. Le sceau échoue immédiatement. La poussière industrielle provenant de l'usine se dépose sur chaque pièce mobile et se mélange au polymère fondu pour créer une pâte collante et abrasive.
Cette combinaison affecte gravement les performances de la machine. Cela dégrade la qualité du joint final et provoque le blocage des lames de coupe. Vous devez appliquer des protocoles de maintenance stricts et obligatoires pour que l’équipement continue de fonctionner. Les opérateurs doivent nettoyer quotidiennement les surfaces de travail. Le nettoyage préventif prend quelques minutes mais évite des heures d’arrêt imprévu.
Exécutez cette procédure d'arrêt de maintenance quotidienne :
Éteignez les moteurs d'entraînement principaux tout en laissant les mâchoires chauffantes actives à une température réduite (environ 60°C) pour ramollir les résidus.
Frottez les surfaces d'étanchéité avec une brosse métallique en laiton souple pour éliminer le polymère fondu sans rayer l'acier.
Essuyez toutes les lentilles des capteurs optiques avec de l'alcool isopropylique et un chiffon en microfibre propre pour éliminer la poussière.
Inspectez le ruban PTFE (téflon) sur les barres de scellement et remplacez toutes les sections présentant des traces d'usure, de déchirures ou de brûlure.
Purgez les filtres à air pneumatiques pour éliminer l'humidité et l'huile accumulées dans les conduites du compresseur.
Passez l’aspirateur à l’intérieur du tunnel de rétraction pour éliminer les restes de plastique qui pourraient prendre feu.
Le fonctionnement des enveloppeuses automatisées repose en grande partie sur des capteurs optiques. Ces capteurs photoélectriques font rebondir la lumière sur un réflecteur pour détecter la longueur du produit et lire les marques d'enregistrement du film. La dérive des capteurs présente un risque opérationnel majeur. Les vibrations des machines lourdes font sortir les capteurs de leur alignement physique. La poussière recouvre les réflecteurs, ce qui fait croire à la machine qu'un jeu de barres est toujours présent. Vous devez régulièrement calibrer ces yeux optiques et les essuyer.
Un capteur mal aligné déclenche la lame de coupe au mauvais moment. Cela écrase la lame en acier directement dans la barre omnibus en cuivre massif, détruisant le couteau et potentiellement pliant l'arbre d'entraînement. Les techniciens doivent vérifier l'alignement du capteur chaque semaine à l'aide d'un niveau laser.
La synchronisation des courroies est également essentielle pour un enrubannage stable. Les courroies d'alimentation, les mécanismes d'emballage et les courroies de sortie doivent se déplacer exactement à la même vitesse. L'automate lit la vitesse des courroies à l'aide de boucles de rétroaction d'encodeur. Si le tapis de sortie tire encore deux pour cent plus vite que l'emballage, il s'étire et déchire le film. Si elle se déplace plus lentement, la barre omnibus traîne, plisse le plastique et se coince à l'intérieur du tunnel de rétraction. Les techniciens doivent vérifier mensuellement la synchronisation du moteur d'entraînement pour garantir un timing parfait pendant les phases de transition.
Réalisez une étude temporelle de vos opérations d’emballage manuelles ou semi-automatiques actuelles pour identifier les emplacements exacts des goulots d’étranglement sur le sol.
Calculez votre débit linéaire requis en mesurant la production maximale de vos stations d'assemblage en amont pendant les périodes de pointe.
Demandez des tests de matériaux physiques auprès de fournisseurs d'équipements potentiels en utilisant vos échantillons de cuivre ou d'aluminium lourds réels pour vérifier la résistance du joint.
Vérifiez l'espace au sol de votre installation pour garantir un dégagement adéquat pour les systèmes de convoyeurs d'entrée et de sortie étendus.
R : Les barres omnibus lourdes nécessitent généralement un film de polyéthylène (PE) d'une épaisseur comprise entre 80 et 150 microns. Cette épaisseur offre la résistance nécessaire à la perforation contre les coins métalliques pointus tout en conservant suffisamment de flexibilité pour se rétrécir étroitement autour du produit pendant la phase de chauffage.
R : La machine utilise des capteurs photoélectriques montés le long du convoyeur. Ces capteurs détectent les bords avant et arrière du jeu de barres lors de son mouvement. Le logiciel calcule ensuite dynamiquement la longueur exacte et déclenche les mâchoires de coupe et de scellage au moment précis.
R : La déchirure du film résulte généralement d'un mauvais contrôle de la tension, d'un mauvais alignement des rouleaux d'alimentation ou de bandes transporteuses non synchronisées. Si le tapis de sortie tire le produit plus rapidement que le film ne se déroule, le plastique s'étire au-delà de sa limite d'élasticité et se déchire avant d'être scellé.
R : Les rouleaux de contrôle de tension doivent être soumis à une inspection visuelle quotidienne et à un étalonnage mécanique complet une fois par mois. Les opérateurs doivent vérifier la fluidité de la rotation et vérifier que les vérins ou ressorts pneumatiques appliquent une pression uniforme sur toute la largeur de la bande de film.
R : Oui, les wrappers à mouvement continu sont conçus pour l’intégration. Ils peuvent être installés ultérieurement en alignant le convoyeur d'alimentation de l'emballeuse avec la sortie de la chaîne d'assemblage existante. Vous devez vous assurer que les automates programmables (PLC) peuvent communiquer pour synchroniser les vitesses de production.
R : L'entretien quotidien nécessite de nettoyer les mâchoires chauffantes recouvertes de PTFE avec une brosse en laiton pour éliminer les résidus de polymère fondu. Les opérateurs doivent également essuyer les capteurs optiques pour éliminer la poussière, inspecter les lames de coupe pour déceler tout état terne et s'assurer que les souffleries du tunnel de rétraction sont exemptes de débris.

