
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-11 origine:Propulsé


L’intégrité de l’isolation constitue le fondement absolu de la sécurité opérationnelle dans les systèmes de distribution électrique à haute tension. Lorsque des conducteurs en cuivre ou en aluminium transportent des courants massifs dans des installations commerciales et industrielles, la barrière diélectrique doit rester impeccable. Un emballage isolant incohérent menace directement cette barrière. Une tension inappropriée du film crée des entrefers microscopiques, des défauts superposés et de graves risques de décharge partielle. Ces défauts compromettent la longévité des conduits de bus et entraînent fréquemment le non-respect des normes strictes de conformité CEI et NEMA des unités assemblées lors des tests de réception de routine en usine.
Le contrôle précis de la tension constitue le principal différenciateur entre les anciens processus d"emballage manuels et les systèmes automatisés modernes. L’abandon des outils manuels à friction représente une stratégie d’atténuation des risques nécessaire pour toute usine de fabrication compétitive. Le contrôle automatisé de la tension optimise le rendement des matériaux, élimine les variations induites par l"opérateur et optimise le débit de production. La maîtrise de cette variable mécanique spécifique garantit que chaque mètre linéaire de conduit de bus offre des performances diélectriques fiables et à long terme sous de lourdes charges électriques.
Fiabilité diélectrique : une tension constante du film élimine les micro-vides et les plis, réduisant directement le risque de décharge partielle et de défaillance diélectrique dans le conduit omnibus fini.
Précision en boucle fermée : les systèmes automatisés modernes utilisent des cellules de pesée et des boucles de rétroaction pilotées par PLC pour ajuster la tension en millisecondes, surpassant ainsi les freins à friction mécaniques.
Optimisation des matériaux : le contrôle automatisé de la tension réduit la cassure et l'étirement du film, réduisant ainsi le gaspillage de matières premières (Mylar, Nomex, PVC) jusqu'à 15 % par rapport aux méthodes manuelles.
Évolutivité et retour sur investissement : la mise à niveau d'outils manuels vers une machine d'emballage de jeux de barres automatique intégrée standardise le débit de production, supprime la variabilité dépendante de l'opérateur et offre un retour sur investissement mesurable grâce à une réduction des rebuts et des coûts de main-d'œuvre.
Lorsque vous enroulez un câble cylindrique, la distance du centre de rotation à la surface reste constante. Le film est retiré de la bobine à un rythme régulier et prévisible. Les jeux de barres introduisent une réalité mécanique complètement différente. Ils présentent des côtés plats et des coins pointus à 90 degrés. Lorsque la tête d"emballage tourne autour d"une barre rectangulaire en cuivre ou en aluminium, la géométrie crée un effet de came important. La distance par rapport au centre de rotation change radicalement toutes les quelques millisecondes.
Lorsque le film entre en contact avec le côté plat du jeu de barres, le taux de traction ralentit. Lorsque la tête tourne au-delà du coin pointu, le coin tire violemment sur le film. Cette accélération soudaine crée un énorme pic de tension. Si la machine ne peut pas compenser instantanément, le film s"étire ou se casse directement sur le coin. A l’inverse, à mesure que la tête recule sur le côté plat, la tension chute. Sans compensation active, le film s"affaisse, créant des poches d"air entre l"isolant et le métal.
Ces poches d"air représentent la cause la plus fréquente de décharge partielle dans les systèmes haute tension. L"air a une constante diélectrique inférieure à celle de l"isolation solide. Lorsqu’il est soumis à un stress électrique élevé, l’air à l’intérieur de ces vides microscopiques s’ionise. Cette ionisation ronge lentement l’isolation environnante, provoquant finalement un court-circuit catastrophique. Le maintien d"un enveloppement parfaitement plat et serré à la fois sur les plats et sur les coins nécessite une intervention mécanique dynamique.
Les ingénieurs classent le contrôle de tension en architectures en boucle ouverte et en boucle fermée. Les systèmes en boucle ouverte reposent sur des freins à friction mécanique ou des embrayages à poudre magnétique. Vous définissez un niveau de résistance statique et la machine applique cette force de freinage exacte, indépendamment de ce qui se passe au niveau de la tête d"emballage. Ces systèmes ne tiennent pas compte de l"effet de came des jeux de barres rectangulaires. Ils ignorent également le changement de diamètre de la bobine de film à mesure que le matériau s"épuise.
Les installations modernes s"appuient sur des systèmes en boucle fermée pour garantir l"intégrité diélectrique. Une architecture en boucle fermée mesure en permanence la tension physique réelle sur le film et ajuste la force de freinage en temps réel. Cela nécessite trois composants principaux fonctionnant en parfaite synchronisation : des capteurs, des contrôleurs et des actionneurs.
Les cellules de pesée servent de mécanisme de détection principal. Ces appareils utilisent des jauges de contrainte très sensibles disposées dans un circuit en pont de Wheatstone. Lorsque le film passe sur un rouleau fixé à la cellule de pesée, la force mécanique vers le bas déforme légèrement la jauge de contrainte. Cette déformation modifie la résistance électrique, envoyant un signal analogique précis au contrôleur. Certaines machines intègrent également des rouleaux danseurs. Ces bras à ressort ou à commande pneumatique absorbent les chocs mécaniques soudains, fournissant ainsi un tampon physique contre les pics de tension tout en mesurant simultanément la position de la bande.
L"automate programmable (PLC) fait office d"unité centrale de traitement. Il reçoit les signaux analogiques des cellules de pesée des milliers de fois par seconde. L"automate exécute ces entrées via un algorithme proportionnel-intégral-dérivé (PID). La boucle PID calcule la différence exacte entre la tension réelle mesurée et le point de consigne de tension cible.
Sur la base de ce calcul, l"automate envoie une commande au servomoteur contrôlant la bobine de film. Si la tension augmente dans un coin, le servomoteur réduit instantanément son couple de freinage, permettant au film de s"enrouler plus rapidement. Lorsque la tension chute le long du côté plat, le servo augmente le couple pour tendre le film. Ce cycle entier se déroule en millisecondes, garantissant une pression uniforme sur toute la géométrie du jeu de barres.
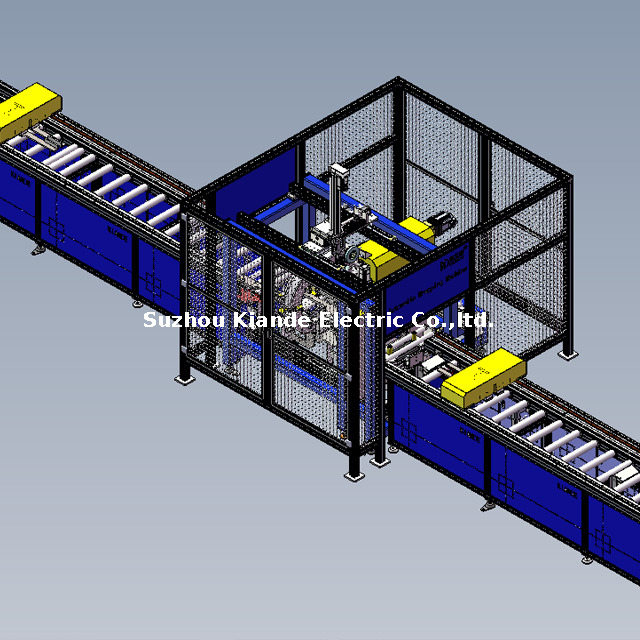
S'appuyer sur une machine d'emballage de jeux de barres manuelle introduit des niveaux de variance inacceptables dans le cycle de production. Les machines manuelles dépendent entièrement de la sensation physique et de l'estimation visuelle de l'opérateur. L'opérateur tourne un cadran mécanique pour augmenter ou diminuer la friction sur la bobine de film. Ils ne peuvent pas régler ce cadran assez rapidement pour compenser les coins lors d'un cycle d'emballage à grande vitesse.
Cette approche statique garantit des pourcentages de chevauchement incohérents. Un conduit de bus standard nécessite un chevauchement exact de 50 % pour garantir une rigidité diélectrique uniforme. Lorsque la tension fluctue, le film se déplace latéralement à travers le conducteur. Le chevauchement pourrait tomber à 30 % dans certaines zones et atteindre 70 % dans d’autres. Cette incohérence crée des points faibles localisés dans la barrière isolante.
La fatigue de l’opérateur aggrave ces limitations mécaniques. Envelopper de lourdes barres de cuivre nécessite un effort physique important et une concentration intense. Au fur et à mesure qu"un quart de travail progresse, les opérateurs ralentissent naturellement et passent à côté de défauts subtils. Les taux de rebut augmentent à mesure que les unités finies échouent aux tests de routine à haute tension.
La transition vers une plate-forme automatisée de conditionnement des jeux de barres élimine l'erreur humaine de l'équation. Les plates-formes automatisées exécutent des recettes de tension préprogrammées avec une répétabilité absolue. Ils maintiennent exactement le même pourcentage de chevauchement et le même profil de tension au début d'un quart de travail du lundi matin qu'à la fin d'un quart de travail du vendredi après-midi.
De plus, les systèmes automatisés fournissent un enregistrement complet des données. Le PLC enregistre les paramètres de tension exacts, les vitesses de rotation et les mesures de chevauchement pour chaque conducteur. Cette traçabilité s"avère inestimable lors des audits d"assurance qualité ou lors des enquêtes sur les défaillances sur le terrain.
Fonctionnalité | Machine d"emballage manuelle | Plateforme d"emballage automatisée |
|---|---|---|
Réglage de la tension | Cadrans à friction statique, dépendants de l"estimation de l"opérateur. | Contrôle PID dynamique en boucle fermée via des servomoteurs. |
Manipulation des coins | Risque élevé de déchirure du film ou d"allongement excessif. | La compensation instantanée du couple évite les contraintes dans les coins. |
Traçabilité | Aucun. S"appuie sur des tests diélectriques post-production. | Enregistrement complet des données pour chaque conducteur enveloppé. |
Taux de rebut | Élevé, en particulier avec des films isolants fins ou délicats. | Minime, en raison d’une application mécanique constante. |
Dépendance de l"opérateur | Nécessite du personnel hautement qualifié et expérimenté. | Nécessite une sélection et une surveillance de base des recettes IHM. |
Différents matériaux isolants possèdent des propriétés mécaniques très différentes. Vous ne pouvez pas exécuter Mylar, Nomex et Kapton en utilisant les mêmes paramètres de tension. L"équipement doit s"adapter à la résistance à la traction, à l"élasticité et au frottement de surface spécifiques du film choisi.
Les films polyester comme le Mylar offrent d"excellentes propriétés diélectriques mais se déforment facilement sous des contraintes mécaniques excessives. Si la tension est trop élevée, le Mylar s"étire et s"amincit. Cet amincissement réduit directement la tension nominale du conduit omnibus fini. L"emballage du Mylar nécessite des cellules de pesée très sensibles et une boucle PID très réactive pour empêcher l"allongement dans les coins.
Nomex, un papier aramide, se comporte différemment. Il lui manque l’élasticité du Mylar. Si la tension augmente, Nomex ne s"étire pas ; ça claque simplement. Cependant, si la tension est trop faible, le papier rigide se froisse fortement le long des côtés plats du jeu de barres. Les rides emprisonnent de grands volumes d’air, garantissant un échec de décharge partielle. Nomex exige un profil de tension ferme et très cohérent avec une tolérance zéro pour les chocs mécaniques soudains.
Les films polyimide comme Kapton supportent des températures extrêmes mais ont un coût élevé. Le gaspillage de Kapton dû à un mauvais contrôle de la tension détruit rapidement les marges du projet. Kapton nécessite un contrôle précis de la tension du cône. À mesure que le rouleau coûteux s"épuise, la machine doit ajuster dynamiquement le couple de freinage pour tenir compte du diamètre de rétrécissement, garantissant ainsi que vous pouvez utiliser le rouleau jusqu"au noyau nu sans casser le film.
La mise en place d"un nouveau profil de matériau nécessite une approche systématique :
Mesurez la largeur et l"épaisseur exactes du nouveau rouleau de film à l"aide d"un pied à coulisse numérique.
Saisissez la résistance à la traction maximale du matériau dans l"écran de recette HMI.
Exécutez une courte section de test de cuivre nu à 25 % de la vitesse de production standard.
Inspectez les coins pour déceler les microdéchirures et les méplats pour déceler les espaces d"air.
Ajustez les paramètres de gain PID pour augmenter ou diminuer la réactivité du servo.
Augmentez progressivement la vitesse d"emballage tout en surveillant le retour de la cellule de charge sur l"IHM.
Enregistrez les paramètres optimisés en tant que recette verrouillée pour les futurs lots.
La mise à niveau de vos capacités d’isolation nécessite d’examiner l’ensemble du flux de fabrication. Une machine automatique d’emballage de jeux de barres ne fonctionne pas de manière isolée. Il doit se synchroniser parfaitement avec les processus en amont et en aval pour maximiser le débit.
En amont, le cuivre ou l’aluminium nu doit arriver à la tête d’enrubannage parfaitement droit et exempt de bavures. Les bavures pointues laissées par les stations de découpe ou de poinçonnage trancheront le film isolant, quelle que soit la façon dont vous contrôlez la tension. Vous devez intégrer les stations d"ébavurage et de redressage directement avant le module d"enrubannage.
Les systèmes de convoyeurs doivent communiquer de manière transparente. La vitesse d"alimentation linéaire du convoyeur détermine le pourcentage de chevauchement du film. Si le convoyeur accélère tandis que la tête d"emballage maintient un régime constant, le chevauchement diminue. L"automate doit synchroniser les servomoteurs du convoyeur avec les servomoteurs de la tête d"emballage. Cet engrenage électronique garantit que le chevauchement reste verrouillé à exactement 50 %, même lorsque la machine atteint sa pleine vitesse ou ralentit jusqu"à l"arrêt.
L'intégration de cet équipement dans une ligne de production complète de busduct nécessite une planification spatiale minutieuse. Vous avez besoin d'un espace au sol suffisant pour que les opérateurs puissent charger des bobines de film lourdes en toute sécurité. Les convoyeurs de sortie doivent passer en douceur vers les baies de test haute tension. Toute liaison mécanique ou rayure au cours de cette transition endommagera l’isolant fraîchement appliqué, rendant inutile le contrôle précis de la tension.
Même avec des systèmes avancés en boucle fermée, les opérateurs rencontreront occasionnellement des défauts d’emballage. Le diagnostic rapide de ces problèmes évite les rejets massifs. Vous devez former votre équipe de maintenance pour identifier les symptômes physiques des ruptures de tension et appliquer les correctifs mécaniques ou logiciels appropriés.
Les rouleaux de film télescopiques indiquent un grave problème d’alignement. Lorsque le rouleau de film ressemble à un télescope sorti, la tension est inégale sur toute la largeur de la bande. Cela signifie généralement que l"arbre de la bobine de film n"est plus parfaitement parallèle à la tête d"emballage. Vous devez réaligner l"arbre de la bobine à l"aide d"un niveau de machiniste de précision et vérifier les rouleaux danseurs pour déceler une usure inégale des roulements.
Des rides le long des côtés plats du jeu de barres indiquent directement une tension insuffisante ou une réponse PID lente. Le servomoteur n"augmente pas son couple assez rapidement après avoir passé le virage. Pour résoudre ce problème, augmentez le gain proportionnel dans les paramètres PID via l"IHM. Cela oblige le servo à réagir de manière plus agressive aux chutes de tension.
Des micro-déchirures dans les coins signifient que la tension est trop élevée ou que le frein mécanique colle. Si vous utilisez un bras danseur pneumatique, vérifiez le régulateur de pression d"air. Un régulateur défectueux appliquera trop de résistance. Si vous utilisez un système entièrement servocommandé, diminuez le point de consigne de tension global ou inspectez la cellule de pesée pour détecter toute dérive d"étalonnage.
Les pourcentages de chevauchement incohérents proviennent généralement du glissement du convoyeur plutôt que de la tête d"emballage elle-même. Si la lourde barre de cuivre glisse sur les rouleaux d"entraînement, l"avance linéaire fluctue. Inspectez le revêtement en polyuréthane sur les roues motrices du convoyeur. Si le revêtement semble glacé ou usé, remplacez les roues pour rétablir une bonne traction.
Les systèmes en boucle fermée reposent entièrement sur des données précises de capteurs. Si les capteurs s"écartent de l"étalonnage, l"API effectuera des réglages de couple incorrects, détruisant la qualité de l"isolation. Vous devez mettre en œuvre des protocoles de maintenance stricts et documentés pour maintenir l’équipement en fonctionnement dans les limites des tolérances d’usine.
Les cellules de pesée nécessitent des contrôles d"étalonnage tous les 90 jours. Les vibrations constantes et les fluctuations de température entraînent une dérive des jauges de contrainte. Les techniciens doivent suspendre des poids d"étalonnage certifiés aux rouleaux de la cellule de pesée et vérifier que l"IHM affiche la tension correspondante exacte. Si la lecture s"écarte de plus de 2 %, vous devez recalibrer le capteur via le logiciel PLC.
La poussière et les copeaux de cuivre constituent une menace constante pour les composants mécaniques. La poussière de cuivre est hautement conductrice et abrasive. S"il s"infiltre dans les encodeurs du servomoteur ou dans les bagues collectrices de la tête d"emballage, cela provoquera un comportement erratique et des pics de tension soudains. Les opérateurs doivent souffler le module d"emballage avec de l"air comprimé sec à la fin de chaque quart de travail.
Inspectez les rouleaux de guidage du film chaque semaine. Ces rouleaux doivent tourner librement sans résistance. Si un roulement se grippe, le rouleau devient un point de friction statique, augmentant artificiellement la tension de la bande et perturbant les lectures de la cellule de pesée. Remplacez tous les roulements qui semblent granuleux ou émettent du bruit pendant le fonctionnement.
La sélection du bon équipement d'isolation des conduits de bus nécessite d'évaluer des compromis mécaniques spécifiques en fonction de vos objectifs de production. La précision de la vitesse par rapport à la tension représente l’équilibre le plus critique. L'augmentation du RPM permet d'obtenir un débit quotidien plus élevé. Cependant, la machine doit maintenir des tolérances de tension serrées sans casser le film à des vitesses élevées. L'enrubannage à grande vitesse exige des temps de scrutation PLC ultra-rapides et des servomoteurs très réactifs. Les installations doivent déterminer la vitesse d'emballage optimale qui maximise le rendement sans compromettre l'intégrité diélectrique.
Évaluez les dépenses en capital initiales par rapport aux économies opérationnelles à long terme. Les systèmes automatisés génèrent des économies massives grâce à la réduction des déchets de matières premières. Ils réduisent les besoins directs en main-d"œuvre en permettant à un seul opérateur de gérer plusieurs machines. De plus, ils réduisent considérablement la fréquence des tests diélectriques défaillants, éliminant ainsi le processus coûteux de dénudage et de réemballage des barres omnibus rejetées.
Tenez compte de l’empreinte physique et de la disposition des machines. L"intégration d"un nouveau module d"emballage dans une ligne de production continue existante nécessite une planification spatiale minutieuse. L"équipement doit s"aligner parfaitement avec les convoyeurs d"entrée et de sortie pour éviter le grippage mécanique ou les rayures du cuivre nu. Assurez-vous que l"aménagement de l"installation permet un espace suffisant pour permettre aux opérateurs de charger en toute sécurité des bobines de film lourdes et d"effectuer l"entretien de routine des têtes d"emballage.
Pour mettre à niveau efficacement les capacités d"emballage de votre installation, effectuez les actions suivantes :
Vérifiez vos taux de rebut actuels et analysez les journaux de défaillance diélectrique récents pour identifier les défauts liés à la tension.
Cartographiez l"empreinte physique de votre ligne de production existante pour déterminer la faisabilité de l"intégration des modules automatisés.
Documentez les propriétés de traction spécifiques et les variations d’épaisseur de vos matériaux isolants actuels.
Demandez une démonstration technique de systèmes de contrôle de tension en boucle fermée utilisant vos profils de jeux de barres spécifiques.
Établissez un programme d"étalonnage de 90 jours pour toutes les cellules de pesée et les rouleaux danseurs afin d"éviter toute dérive du capteur.
R : La machine utilise des réglages de tension dynamiques servocommandés. Lorsque la tête d"emballage tourne, les cellules de pesée détectent l"augmentation soudaine de la tension provoquée par les angles vifs. Le PLC commande instantanément au servomoteur de réduire le couple de freinage, empêchant ainsi la déchirure des coins tout en maintenant une pression uniforme sur les côtés plats.
R : Les systèmes en boucle ouverte utilisent des freins à friction mécanique ou à poudre magnétique pour appliquer une résistance constante sans surveiller la tension réelle du film. Les systèmes en boucle fermée utilisent des cellules de pesée et des rouleaux danseurs pour mesurer la tension en temps réel, transmettant les données à un automate qui ajuste activement le couple du servo pour maintenir des points de consigne précis.
R : Non. Les machines manuelles s’appuient sur des cadrans à friction statique et sur l’estimation de l’opérateur. Ils ne peuvent pas ajuster dynamiquement la tension des coins des barres omnibus ou diminuer les diamètres des rouleaux. Ce manque de cohérence et de traçabilité entraîne un chevauchement inégal, des entrefers et des taux plus élevés de défaillance diélectrique.
R : Les films hautement élastiques ou facilement déformables nécessitent la plus haute précision. Les films fins en Mylar (PET), en Téflon et certains films de polyimide s"étirent, s"amincissent ou se cassent en cas de pics de tension. Nomex nécessite une tension exacte pour éviter le froissement sans déchirer la structure du papier aramide.
R : Une tension appropriée garantit que le film repose parfaitement à plat contre le conducteur avec un chevauchement exact. Cela élimine les micro-vides et les espaces d"air entre les couches. Les entrefers s"ionisent sous haute tension, provoquant une décharge partielle qui dégrade rapidement l"isolation et diminue la rigidité diélectrique globale.
R : L"intégration nécessite de faire correspondre les vitesses de débit de la machine d"emballage avec les stations de découpe en amont et de test en aval. Les ingénieurs utilisent des poignées de main PLC pour synchroniser les mouvements du convoyeur, garantissant ainsi que le jeu de barres entre et sort de la tête d"emballage de manière transparente, sans liaison mécanique ni rayure.

