
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-10 origine:Propulsé


Dans la distribution d'énergie à fort ampérage, l'intégrité d'un joint boulonné repose entièrement sur la précision dimensionnelle de ses trous de connexion. Des trous mal alignés dans les éclisses en cuivre ou en aluminium obligent les opérateurs à repercer manuellement ou à forcer les connexions dans l'atelier. Ces ajustements forcés réduisent la zone de contact, augmentent la résistance électrique et créent de graves risques de défaillance thermique sous charge. Atténuer ces risques nécessite de s’éloigner des méthodes de mise en page manuelles. Évaluer la façon dont une moderne machine de jeu de barres automatise et vérifie le positionnement des trous est la première étape dans la mise à niveau de vos capacités de fabrication. Nous devons examiner les mécanismes de positionnement CNC, de serrage des matériaux et d'intégration logicielle pour garantir une stricte conformité NEMA ou CEI.
La précision dicte les performances : le positionnement automatisé élimine les erreurs de disposition humaine, garantissant que les barres qui se chevauchent atteignent un contact de surface maximal pour une conductivité et une liaison électrique optimales.
La CNC est la norme : les équipements modernes de fabrication de jeux de barres s"appuient sur des servomoteurs multi-axes, des guides linéaires et une intégration CAO/FAO pour obtenir une précision de placement des trous inférieure au millimètre.
La manipulation des matériaux est importante : un positionnement précis n"est pas seulement une question de poinçon ; cela nécessite des mécanismes de serrage et d"alimentation robustes pour empêcher le déplacement du matériau lors de la coupe et du poinçonnage des conducteurs communs.
L"évaluation nécessite une analyse holistique : les acheteurs doivent évaluer une machine en fonction de la convivialité du logiciel, de la vitesse de changement d"outillage, des capacités d"inspection automatisées et de la fiabilité des capteurs, et pas seulement de la force de poinçonnage indiquée.
La fabrication de connexions électriques fiables exige un contrôle dimensionnel absolu. Les méthodes de disposition manuelles introduisent des variations inacceptables dans la chaîne de production. Une simple erreur de ligne de tracé se traduit par un point de connexion mal aligné. Vous ne pouvez pas vous permettre ces écarts dans les appareillages à fort ampérage. L’établissement d’une base technique pour un traitement acceptable des éclisses nécessite de définir des critères de réussite stricts. Chaque trou perforé doit s"aligner parfaitement avec son composant d"accouplement. Le processus de fabrication doit fournir cette précision à plusieurs reprises, indépendamment de la fatigue de l"opérateur ou des variations des lots de matériaux. Lorsque nous assemblons un tableau principal de liaison principale de 4 000 A, un écart de 2 mm sur une plaque d"épissure à quatre trous arrête l"ensemble du travail.
L"alignement des trous dicte directement la répartition du couple des boulons sur la zone de chevauchement. Lorsque les trous s’alignent parfaitement, les boulons s’enfoncent sans résistance. Les opérateurs appliquent le couple spécifié de manière uniforme. Ce couple uniforme crée une pression de serrage uniforme. Une pression uniforme maximise la surface de contact entre les deux jeux de barres. La zone de contact maximale minimise la résistance électrique à travers le joint.
La taille et l"espacement précis des trous s"adaptent au matériel essentiel. Les rondelles plates ont besoin d"un espace suffisant pour affleurer la surface en cuivre. Les rondelles élastiques Belleville nécessitent une base parfaitement plate pour maintenir une force de serrage à long terme. Si un trou est décentré, le boulon entre légèrement en biais. Les rondelles ne peuvent pas s"asseoir correctement. Cette assise inégale compromet la tension du ressort au fil du temps. À mesure que le joint subit un cycle thermique, la connexion lâche se dégrade rapidement.
Les trous décentrés créent de graves conséquences thermiques. Un boulon mal aligné réduit la section transversale effective de la connexion. Le courant électrique s’agglutine dans les points de contact restants. Cet encombrement actuel génère des points chauds localisés. Les températures élevées accélèrent l’oxydation des surfaces en cuivre ou en aluminium. L’oxydation agit comme un isolant, augmentant encore la résistance. Ce cycle d’emballement thermique conduit finalement à une rupture catastrophique des joints sous forte charge. J"ai vu un appareillage fondre simplement parce qu"un fabricant avait précipité un travail de poinçonnage manuel et forcé un boulon de grade 5 à travers un trou mal aligné.
Pour réussir dans le perçage de trous dans les éclisses, il faut respecter des tolérances de base strictes. L'assemblage d'appareillages de commutation et de panneaux standard exige généralement des tolérances de position des trous de +/- 0,1 mm à 0,2 mm. Les tolérances de diamètre de trou doivent rester également serrées pour éviter la pente des boulons. Ces tolérances garantissent que les joints multi-boulons s’assemblent parfaitement dans l’usine.
La répétabilité sur les séries de production à haut volume est absolument nécessaire. Vous devez garantir que la première pièce correspond parfaitement à la millième pièce. Une mauvaise répétabilité entraîne des boulons manquants lors de l"assemblage final. Les assembleurs pourraient recourir à des ajustements forcés, endommageant les filetages des boulons ou déformant le jeu de barres. Un positionnement cohérent élimine ces goulots d"étranglement lors de l"assemblage et garantit des performances fiables sur le terrain.
Les systèmes de fabrication modernes utilisent un mélange de technologies mécaniques et numériques pour améliorer la précision du positionnement. Les systèmes mécaniques gèrent le mouvement physique et la stabilisation des matières premières lourdes. Les systèmes numériques fournissent les renseignements, suivent les coordonnées et vérifient les placements finaux. Comprendre ces catégories vous aide à évaluer la véritable capacité de tout centre de traitement.
Les alimentateurs servocommandés sur les axes X et Y représentent le cœur du positionnement automatisé. Ces servomoteurs à couple élevé déplacent le matériel lourd en cuivre ou en aluminium vers des coordonnées exactes. Ils entraînent des vis à billes de précision ou des systèmes d"engrenages à crémaillère et pignon. Le contrôleur envoie des signaux d"impulsion rapides aux servos, dictant la vitesse et la position finale. Ce mouvement multi-axes permet à la machine de traiter des modèles de trous complexes sans intervention manuelle.
Les codeurs absolus jouent un rôle essentiel dans le maintien de la connaissance de la position. Ces capteurs se fixent directement sur les servomoteurs. Ils suivent à tout moment la position de rotation exacte de l’arbre d’entraînement. Contrairement aux codeurs incrémentaux, les codeurs absolus ne perdent pas leurs données de position lors d"une panne de courant. Les opérateurs n"ont pas besoin d"effectuer de routines de remise à zéro manuelle après un redémarrage. La machine sait toujours exactement où se trouve le matériau.
Un positionnement précis nécessite une stabilité absolue du matériau pendant le cycle de poinçonnage. Des pinces hydrauliques ou pneumatiques fixent fermement le jeu de barres contre le bâti de la machine. Les barres de cuivre lourdes nécessitent un serrage hydraulique à haute pression pour éviter les micro-décalages. Les barres en aluminium plus légères utilisent souvent des pinces pneumatiques pour éviter de rayer la surface. Ces pinces s"enclenchent quelques millisecondes avant que le poinçon ne descende, bloquant ainsi le matériau en place.
Les guidages linéaires robustes maintiennent une alimentation en ligne droite tout au long du processus. Le stock brut de jeux de barres peut peser des centaines de livres. Le déplacement rapide de cette masse crée des forces latérales importantes. Les guides linéaires rigides absorbent ces forces, empêchant le matériau de s'incliner hors de l'axe. Cette stabilité en ligne droite n'est pas négociable lors des opérations de découpe des conducteurs de joint et des opérations de poinçonnage ultérieures. Si la barre bouge latéralement pendant une coupe, les coordonnées du trou suivant seront totalement fausses.
Les réticules laser offrent une excellente confirmation visuelle pour les configurations semi-automatisées. Les opérateurs utilisent ces lasers pour aligner rapidement les marques de poinçonnage personnalisées. Le laser projette une grille nette et visible directement sur la surface du matériau. Cela permet un positionnement manuel rapide lors du traitement de pièces personnalisées uniques ou de la réparation de sections endommagées sur le terrain.
Les capteurs optiques gèrent automatiquement la détection des bords et le référencement du point zéro. Au fur et à mesure que le matériau entre dans la machine, le capteur détecte le bord d"attaque. Le contrôleur utilise cette arête comme point zéro absolu pour toutes les coordonnées de trou suivantes. Cela élimine les erreurs causées par des longueurs de matières premières incohérentes.
Les systèmes de vision automatisés effectuent une inspection post-processus. Les caméras capturent des images haute résolution des trous perforés. Le logiciel analyse ces images pour vérifier la présence du trou, son diamètre et son alignement exact. Cette vérification instantanée garantit une liaison électrique impeccable plus tard dans le processus d"assemblage. Il détecte immédiatement les poinçons cassés ou les erreurs de positionnement, évitant ainsi les retards d"assemblage en aval.
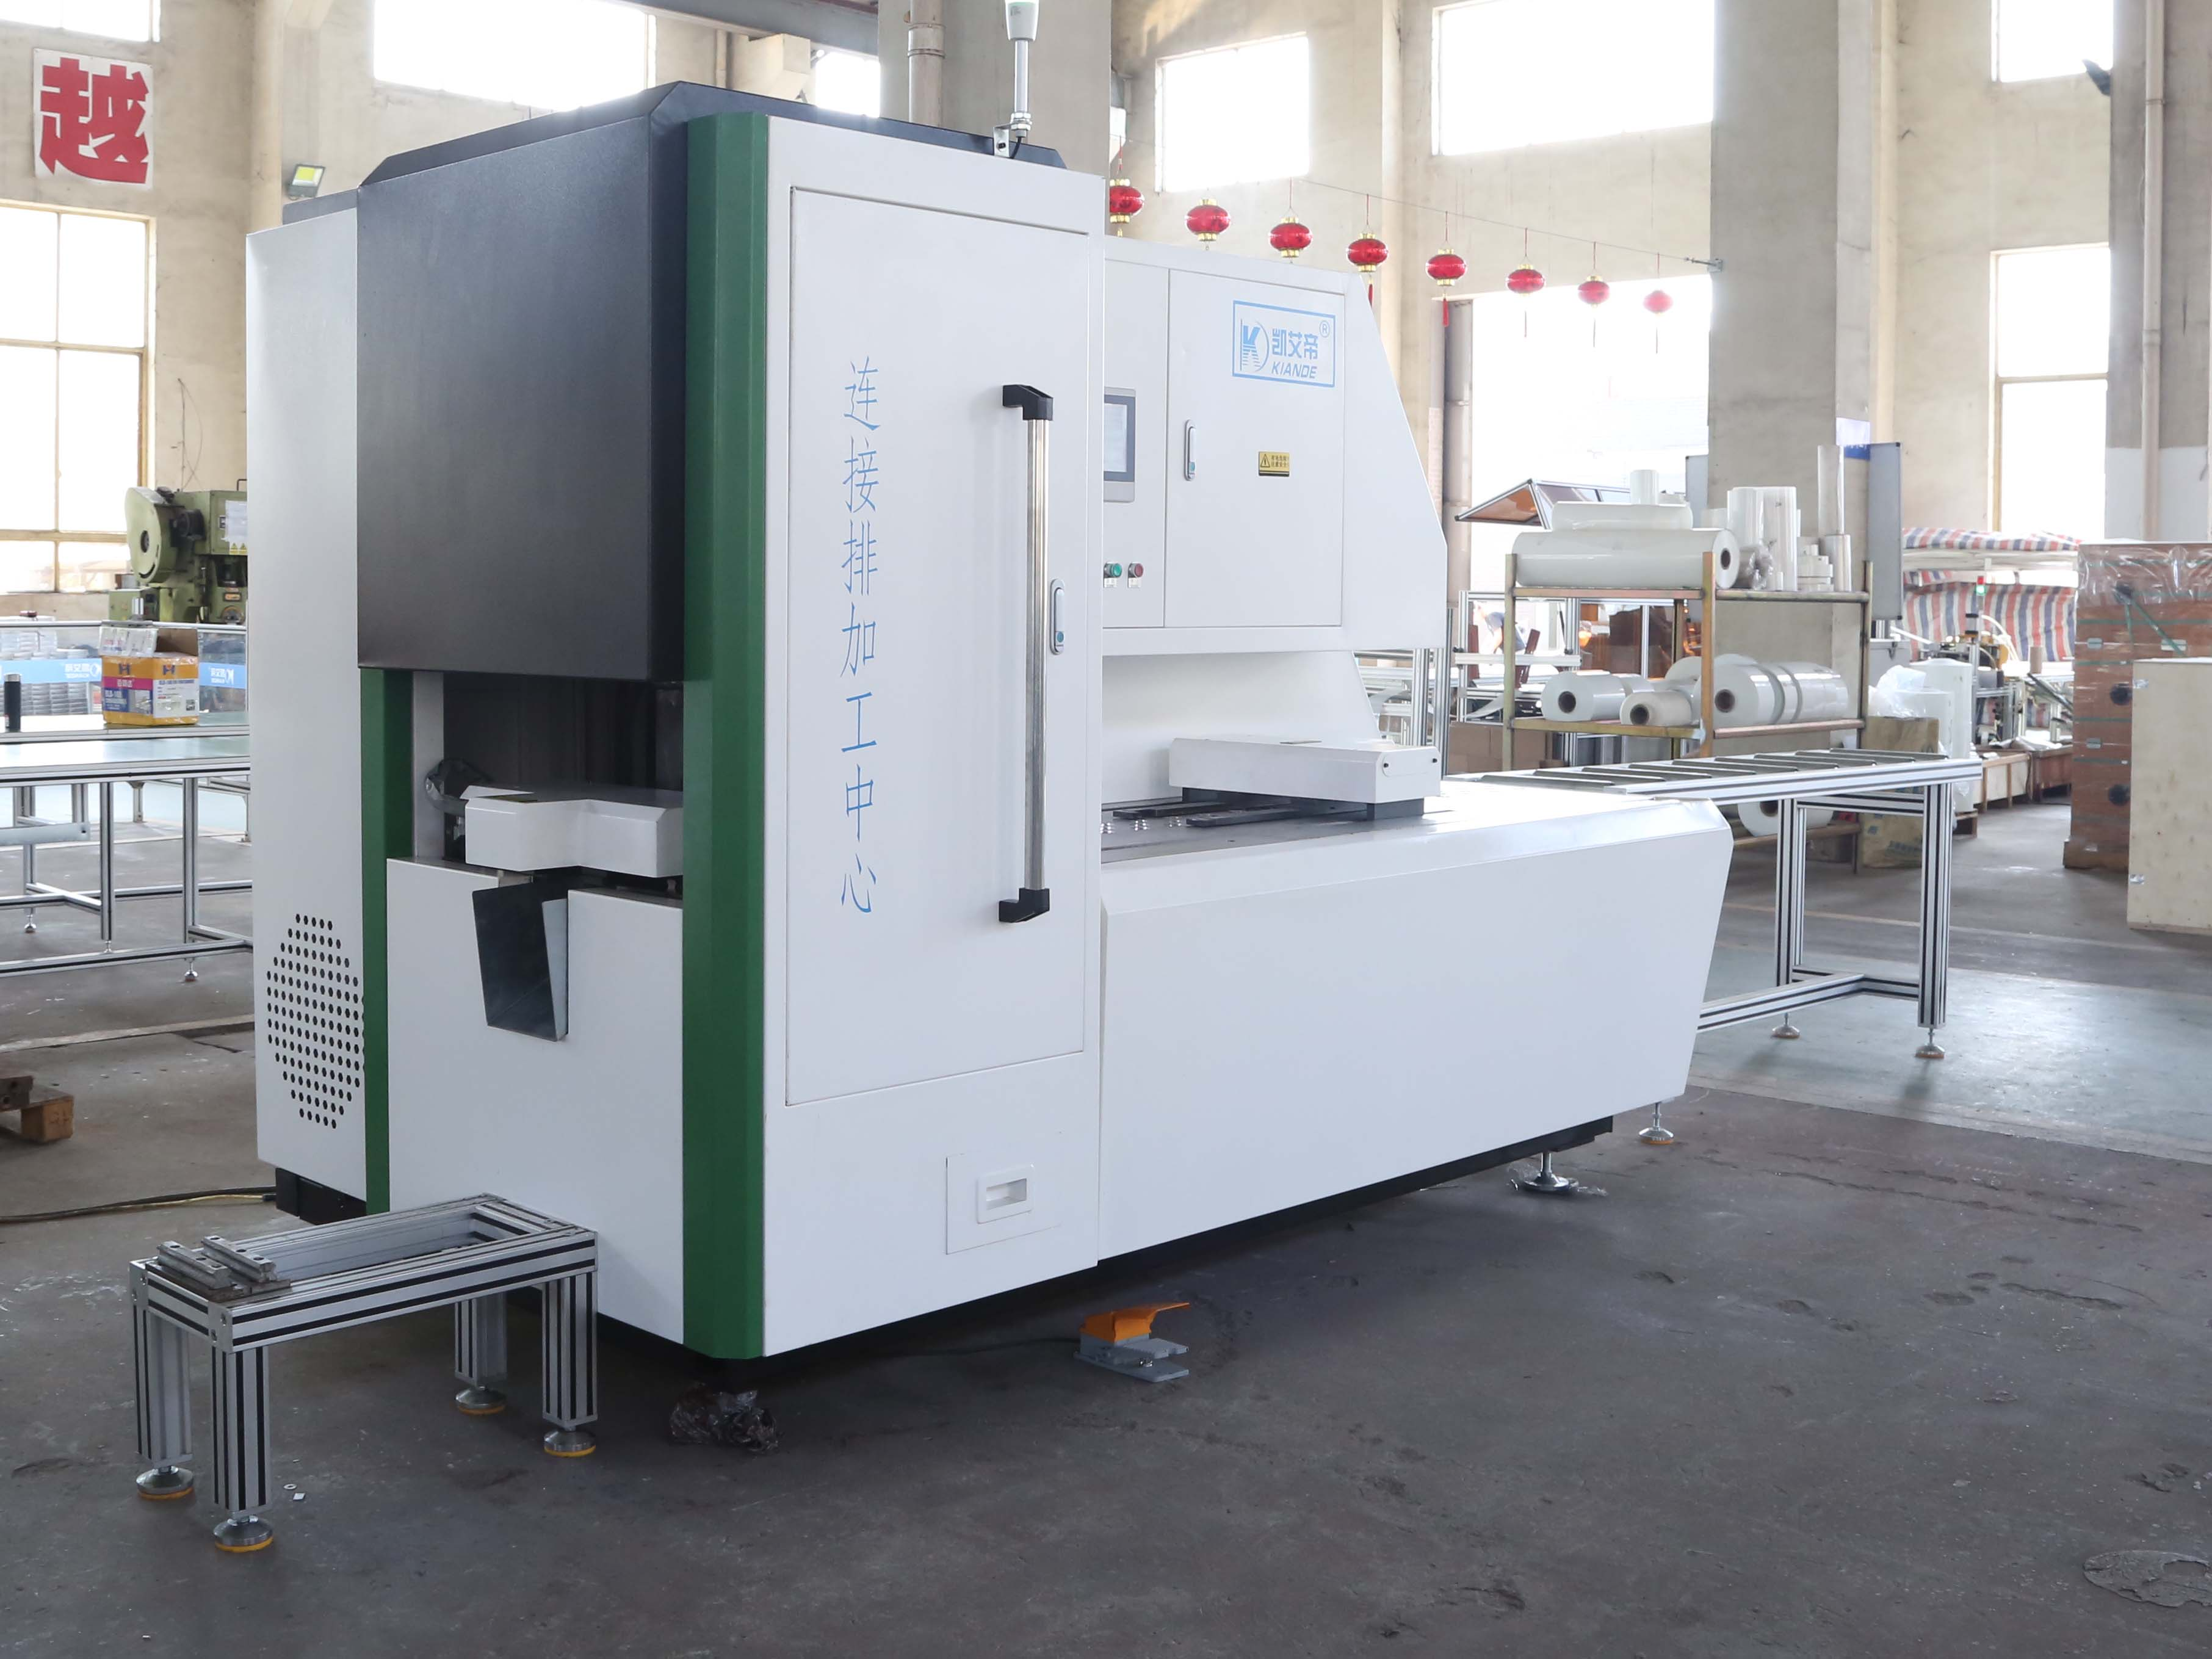
L"évaluation d"une machine nécessite un cadre structuré. Vous devez évaluer des fonctionnalités spécifiques par rapport à vos résultats de production réels. La force de poinçonnage brute signifie peu si la machine ne peut pas placer le trou avec précision. Concentrez votre évaluation sur la convivialité du logiciel, la précision des outils et les capacités de manutention des matériaux.
Le contrôleur de la machine doit importer les modèles 3D directement dans le programme de poinçonnage. Recherchez une compatibilité robuste avec les formats standard tels que STEP et IGES. L"importation directe élimine les erreurs de saisie manuelle des données. Le programmeur charge simplement le fichier et le logiciel extrait automatiquement les coordonnées exactes du trou. Cette intégration CAO/FAO transparente réduit considérablement les temps de configuration pour les conceptions d"appareillages de commutation complexes.
Les fonctionnalités du logiciel d"imbrication maximisent l"utilisation et la précision des matériaux. Le logiciel calcule les coordonnées des trous en fonction de la longueur totale du matériau et des tolérances de pliage requises. Lorsqu"une barre omnibus subit une flexion, le matériau s"étire. Les logiciels de Nesting anticipent cette évolution. Il décale légèrement les coordonnées du trou de pré-perforation pour compenser. Après pliage, les trous s"alignent parfaitement avec leurs composants correspondants.
Les changeurs d"outils automatisés maintiennent la précision du point central sur différentes tailles de trous. Les systèmes à tourelle ou les magasins d"outils linéaires contiennent plusieurs ensembles de poinçonnage et de matrice. La machine fait pivoter ou glisse l"outil requis dans la station de poinçonnage active. Les changeurs d"outils de haute qualité utilisent des goupilles de verrouillage de précision pour garantir que le poinçon s"aligne parfaitement avec l"axe de la matrice à chaque fois.
Un jeu approprié de la matrice empêche la déformation du matériau autour du trou. Le jeu entre le poinçon et la matrice doit correspondre à l"épaisseur et à la dureté du matériau. Un jeu incorrect entraîne le retournement ou la déchirure du matériau. Cette déformation crée une surface inégale, empêchant les rondelles de rester à plat. Les opérateurs doivent suivre des tableaux de dégagement stricts lors de la configuration de l"outillage.
Des outils tranchants et des jeux corrects empêchent les microfissures et la corrosion des bords. Un poinçon émoussé se fraye un chemin à travers le métal, créant des fractures microscopiques le long du bord du trou. Ces microfissures retiennent l’humidité et les contaminants atmosphériques. Au fil du temps, cela conduit à une corrosion localisée des bords. La corrosion dégrade l"intégrité électrique du joint, augmentant la résistance et la génération de chaleur.
Les machines doivent répondre aux différentes exigences de positionnement du cuivre par rapport à l'aluminium. Le cuivre est dense et nécessite une force de frappe plus élevée. L'aluminium est plus mou mais a tendance à se rayer et à coller au poinçon. Les opérateurs doivent ajuster la pression de serrage et les mécanismes de dénudage en conséquence. fiable de fabrication de jeux de barres Un équipement doit offrir des paramètres programmables pour gérer en douceur ces différentes caractéristiques des matériaux.
Le stock brut arrive rarement parfaitement droit. Les machines doivent compenser les légères courbures ou imperfections. Les alimentateurs avancés utilisent des pinces flottantes qui s"adaptent aux courbes mineures du matériau. Les capteurs optiques cartographient le véritable bord du matériau courbé. Le contrôleur recalcule ensuite les coordonnées du trou de manière dynamique, garantissant ainsi que le motif final reste précis par rapport à la géométrie réelle du matériau.
Les acheteurs doivent faire des compromis conceptuels en fonction de leur échelle opérationnelle spécifique. Il n’existe pas de solution universelle. Vous devez mettre en balance les dépenses d’investissement initiales et les économies de main-d’œuvre à long terme. Vous devez également équilibrer le débit de production brut avec le besoin d’une grande agilité de mix.
Les centres de traitement CNC entièrement automatisés nécessitent un investissement initial élevé. Ils disposent de systèmes d"asservissement complexes, de changeurs d"outils automatisés et de logiciels avancés. Dans les environnements à volume élevé, cet investissement est rapidement rentable. La machine fonctionne en continu avec une intervention minimale de l"opérateur. Les économies de main d’œuvre et la réduction drastique des matériaux mis au rebut ont rapidement compensé les dépenses d’investissement initiales.
Une machine de traitement de joints de jeux de barres semi-automatisée s'avère souvent suffisante pour les ateliers de fabrication sur mesure à faible mixité. Ces machines utilisent des butées mécaniques manuelles ou de simples affichages numériques. Ils coûtent nettement moins cher que les modèles CNC entièrement automatisés. Pour les ateliers produisant de faibles volumes d’appareillages hautement personnalisés, la réduction des dépenses en capital est plus logique sur le plan financier.
Critères d"évaluation | Machine CNC entièrement automatisée | Machine semi-automatique |
|---|---|---|
Dépense d"investissement initiale | Investissement élevé requis pour les servomoteurs et les logiciels | Coût inférieur et plus accessible pour les configurations mécaniques de base |
Précision de positionnement des trous | Submillimétrique, hautement reproductible sur des milliers de pièces | Dépend des compétences de l"opérateur, de la fatigue et de la configuration manuelle |
Adéquation du volume de production | Idéal pour les séries continues et en grand volume de pièces identiques | Idéal pour les lots personnalisés à faible volume ou les réparations sur le terrain |
Temps de configuration par lot | Très rapide (importation CAO, sélection automatique des outils, et c"est parti) | Plus lent (nécessite un réglage manuel de l"arrêt et des poinçons de test) |
Exigence de compétences de l"opérateur | Nécessite une formation de base sur les logiciels CNC et la gestion des fichiers | Nécessite de solides compétences en mise en page manuelle et en lecture de plans |
La programmation de modèles de trous complexes sur une machine CNC ne prend que quelques minutes. L"opérateur importe le fichier CAO, sélectionne l"outillage et démarre le cycle. Cette configuration rapide est très avantageuse pour les installations confrontées à des changements de conception fréquents. Le système de positionnement automatisé s"adapte instantanément aux nouvelles coordonnées sans aucun réoutillage physique.
Les gabarits mécaniques et les arrêts manuels nécessitent un temps de configuration physique important. L"opérateur doit mesurer, ajuster et verrouiller les butées pour chaque nouveau modèle de trou. Ce processus est lent et sujet aux erreurs humaines. Cependant, pour des coupes ou des poinçonnages extrêmement simples et ponctuels, un opérateur qualifié peut traiter une seule barre plus rapidement sur une machine manuelle que de prendre le temps de programmer un fichier CNC.
L’adoption d’une technologie de positionnement avancée présente des défis concrets. Vous ne pouvez pas simplement brancher la machine et espérer des résultats parfaits. Le matériel nécessite une maintenance. Le logiciel nécessite des utilisateurs compétents. Reconnaître ces risques de mise en œuvre vous permet d"élaborer des stratégies d"atténuation efficaces avant que la machine n"arrive sur votre site.
Les opérateurs habitués à la configuration manuelle ont souvent du mal à utiliser les interfaces CNC modernes. Ils comprennent le métal mais manquent d’expérience avec les systèmes de coordonnées numériques. Ce manque de connaissances conduit à des erreurs de programmation. Les erreurs de programmation entraînent des rebuts de matériel et des délais de production manqués. La transition des mètres à ruban aux écrans tactiles peut entraîner des frictions importantes dans l"atelier.
Atténuez ce risque en donnant la priorité aux fournisseurs qui proposent une formation complète sur site. Ne vous fiez pas uniquement aux manuels d’utilisation. Assurez-vous que la machine dispose d’une interface utilisateur à écran tactile intuitive et hautement visuelle. Le logiciel doit afficher une simulation 3D du processus de poinçonnage avant le déplacement de la machine. Établissez un canal de support technique solide avec le fournisseur pour résoudre rapidement les premières questions de programmation.
Les environnements industriels sont difficiles. Le poinçonnage du cuivre génère de fines poussières abrasives. Cette poussière se dépose sur les capteurs optiques et les aveugle. Il pénètre dans les roulements linéaires et les vis à billes, dégradant ainsi la lubrification. Au fil du temps, cette usure mécanique entraîne une dérive du système de positionnement. Une machine qui a démarré avec une précision de 0,1 mm peut chuter à une précision de 0,5 mm en un an si elle est négligée.
Mettez en œuvre immédiatement des programmes stricts de maintenance préventive. Les opérateurs doivent nettoyer quotidiennement les capteurs optiques et les lentilles laser. Spécifiez les machines équipées de guides linéaires entièrement fermés pour empêcher la poussière de cuivre de pénétrer dans les roulements. Utilisez des systèmes de lubrification automatisés qui fournissent des quantités exactes de graisse aux vis à billes à intervalles réguliers. Des contrôles d"étalonnage réguliers garantissent que les codeurs absolus conservent leur véritable référence zéro.
Lorsqu’une machine auparavant précise commence à poinçonner de manière décentrée, les opérateurs doivent systématiquement en diagnostiquer la cause profonde. N"ajustez pas immédiatement les décalages logiciels. Tout d’abord, inspectez les mécanismes de serrage physiques. Un patin de serrage hydraulique usé permet à la barre de cuivre de glisser légèrement vers l"arrière lorsque le poinçon entre en contact. Ce glissement ressemble à une erreur de coordonnées logicielles mais est entièrement mécanique. Remplacez les patins de serrage usés et vérifiez les manomètres hydrauliques avant de toucher le contrôleur CNC.
Inspectez les mécanismes de serrage physiques pour détecter les patins hydrauliques usés qui permettent le glissement du matériau.
Vérifiez les manomètres hydrauliques pour vous assurer que les pinces appliquent la force de maintien spécifiée.
Vérifiez le lingot poinçonné pour déceler une zone de cisaillement inégale, ce qui indique une déviation de l"outil à cause d"un poinçon émoussé.
Laisser le cuivre brut s"acclimater aux températures de l"atelier pour éviter la dilatation thermique pendant le traitement.
Recalibrez les codeurs absolus des servomoteurs si un glissement mécanique est exclu.
Les longues barres omnibus en cuivre se dilatent et se contractent en fonction des changements de température ambiante. Si vous extrayez une barre de cuivre de 20 pieds d’un entrepôt frigorifique et la traitez immédiatement dans un atelier chauffé, le matériau se dilatera pendant le cycle de poinçonnage. Un trou percé à l’extrémité de la barre dérivera hors des tolérances au moment où la barre atteindra la température ambiante. Laissez la matière première s’acclimater aux températures de l’atelier avant de traiter de longues séries à plusieurs trous.
La déviation de l’outil se produit lors du poinçonnage d’alliages de cuivre épais et durs. Si le poinçon est légèrement émoussé, il suivra le chemin de moindre résistance, se courbant de manière microscopique lorsqu"il perce le métal. Cette déviation éloigne le centre du trou de la coordonnée programmée. Vous pouvez identifier la déviation de l"outil en inspectant le bouchon perforé. Une zone de cisaillement inégale sur le lingot indique que le poinçon est en train de se plier. Remplacez immédiatement le jeu de poinçons et de matrices pour restaurer la précision de la position.
Le jeu de barres en cuivre brut est incroyablement dense. Une longueur standard de 20 pieds de cuivre de 1/2 pouce sur 6 pouces pèse des centaines de livres. L"alimentation de cette masse dans une station de poinçonnage nécessite un support mécanique robuste. Si le mécanisme d"alimentation traîne ou hésite, les servomoteurs enregistreront une erreur de position. Les tables à rouleaux doivent s"aligner parfaitement avec le banc de la machine pour éliminer la friction. Nous utilisons des rouleaux en polyuréthane robustes pour soutenir la barre sans rayer la surface conductrice. Les rayures créent des points de haute résistance qui dégradent les performances des articulations.
L"intégrité de la surface est tout aussi importante que l"emplacement des trous. Lorsque la machine avance la barre, les pinces doivent se libérer complètement. Si une pince traîne sur le cuivre, elle creuse le métal. Ces rainures interfèrent avec l"assise plate des plaques d"épissure. Les machines modernes utilisent des rouleaux de levage synchronisés. Ces rouleaux élèvent légèrement la barre pendant le cycle d"alimentation, garantissant qu"elle flotte au-dessus du bloc matrice. Une fois que la barre atteint la coordonnée cible, les rouleaux tombent et les pinces s"enclenchent. Ce mécanisme d"alimentation flottant préserve la finition de surface impeccable requise pour un contact électrique optimal.
Le positionnement des trous n’existe pas dans le vide. La plupart des éclisses subissent une flexion après le processus de poinçonnage. La précision du motif de poinçonnage plat dicte le succès du composant plié final. Si un trou est percé trop près d’une ligne de pliage, le processus de pliage déformera le trou en lui donnant une forme ovale. Les trous ovales ne peuvent pas accepter les boulons et rondelles standard, rendant la pièce inutile.
Les opérateurs doivent calculer les tolérances de pliage précises avant de programmer les coordonnées du trou. L"axe neutre de la barre de cuivre se déplace lors d"un virage. Le rayon extérieur s"étire et le rayon intérieur se comprime. Le logiciel CNC utilise des facteurs K pour prédire ce flux de matières. En appliquant le facteur K correct pour la qualité et l"épaisseur de cuivre spécifiques, le logiciel décale les coordonnées du trou plat. Une fois que la presse plieuse a formé la pièce, les trous se terminent exactement là où les dessins d"assemblage l"exigent.
Un séquençage approprié évite les erreurs d’empilement des tolérances. Percez toujours des trous avant de plier autant que possible. Le poinçonnage d"une barre plate est intrinsèquement plus précis que la tentative de positionnement d"une forme tridimensionnelle pré-courbée à l"intérieur d"une station de poinçonnage. Cependant, pour les coudes en Z complexes, vous devrez peut-être percer certains trous après le formage. Cela nécessite des dispositifs de serrage 3D spécialisés pour maintenir solidement la pièce pliée sans déformer les angles existants.
Vérifiez vos taux de rebut de mise en page manuels actuels pour établir une référence pour les déchets de matériaux acceptables.
Demandez une démonstration en direct auprès des fournisseurs d"équipements en utilisant les fichiers CAO spécifiques de votre installation pour vérifier la compatibilité des logiciels.
Mettez en œuvre un programme de nettoyage quotidien pour tous les capteurs optiques et lentilles laser afin d’éviter l’accumulation de poussière de cuivre.
Établissez un protocole strict de remplacement des poinçons et des matrices, basé sur le nombre de cycles plutôt que d"attendre l"usure visible des outils.
R : La machine utilise un logiciel intégré pour traduire les modèles CAO importés en coordonnées exactes des axes X et Y. Le contrôleur envoie ces coordonnées aux servomoteurs. Le logiciel prend automatiquement en compte l"épaisseur du matériau, les décalages d"outils et les déductions de pliage, garantissant ainsi que le placement final du trou est parfaitement précis après toutes les étapes de traitement.
R : Les tolérances industrielles typiques vont de +/- 0,1 mm à 0,2 mm. Cette tolérance étroite garantit un alignement correct des boulons sur plusieurs barres qui se chevauchent. Il s"adapte parfaitement aux rondelles plates et garantit un contact de surface maximal, essentiel pour minimiser la résistance électrique dans les joints à fort ampérage.
R : Oui, les machines modernes traitent efficacement les deux matériaux. Les opérateurs doivent ajuster les jeux de poinçonnage et de matrice en fonction de l"épaisseur et de la dureté spécifiques du matériau. Ils doivent également modifier la pression de serrage et la force de dénudage pour tenir compte des différences de limite d"élasticité entre le cuivre et les alliages d"aluminium plus tendres.
R : Les machines automatisées utilisent des pinces hydrauliques ou pneumatiques robustes. Ces pinces s"enclenchent quelques millisecondes avant l"impact du poinçon, bloquant ainsi fermement le matériau contre le banc de la machine. Les guidages linéaires rigides fournissent un support latéral supplémentaire, empêchant le matériau lourd de se déplacer ou de s"incliner hors de l"axe pendant le cycle de poinçonnage à haute force.
R : La maintenance de routine est essentielle pour une précision durable. Les opérateurs doivent nettoyer quotidiennement les capteurs optiques et les lentilles laser pour éliminer la poussière de cuivre abrasive. Les équipes de maintenance doivent lubrifier régulièrement les guides linéaires et les vis à billes. Les techniciens doivent calibrer périodiquement les servomoteurs et vérifier les références du point zéro de la machine par rapport à une norme physique connue.
R : Les lasers offrent une excellente vérification visuelle et une excellente flexibilité pour les travaux personnalisés, ponctuels ou semi-automatisés. Cependant, les butées mécaniques automatisées entraînées par des servomoteurs offrent une vitesse et une répétabilité supérieures pour la production en grand volume, car elles évitent à l"opérateur d"avoir à aligner visuellement chaque poinçon.
R : Les poinçons émoussés nécessitent une force excessive pour pénétrer dans le métal. Cela provoque une déflexion du matériau, des microfissures et de graves bavures autour du bord. Ces défauts modifient subtilement le centre effectif du trou et créent une surface inégale. Cela empêche les rondelles de s"asseoir à plat, compromettant ainsi la force de serrage et l"intégrité du joint.

