
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-12 origine:Propulsé


Dans la fabrication de distribution d'énergie à fort ampérage, la précision dimensionnelle des conducteurs en cuivre et en aluminium commence dès l'étape de refendage. Les micro-écarts dans la largeur de la bobine se traduisent par des défaillances catastrophiques des assemblages en aval. Lorsque les conducteurs transportent des milliers d'ampères, même une fraction d'un millimètre de variation de largeur modifie les dégagements électriques, crée des points chauds thermiques et perturbe l'intégrité mécanique du boîtier final. La précision est l’exigence fondamentale d’une distribution d’énergie sûre. Des paramètres de refendage mal ajustés entraînent directement des bavures de bord, des variations de cambrure et de largeur. Ces défauts introduisent des risques importants lors des phases ultérieures de fabrication. Les arêtes vives risquent de perforer le diélectrique lors de l'application de l'isolation, compromettant la sécurité de l'ensemble du système électrique. Une seule bavure microscopique peut provoquer un court-circuit haute tension. La maîtrise des paramètres techniques du refendage de bobines n’est pas négociable. Les ingénieurs évaluant une ligne de production de conduites de bus doivent comprendre le jeu horizontal, le chevauchement vertical et le contrôle de la tension pour atteindre une précision micrométrique.
Le jeu est la variable la plus importante : le jeu horizontal du couteau est le réglage le plus critique pour améliorer la qualité du bord de la fente ; il doit être recalculé pour chaque changement d’épaisseur de bobine et de résistance à la traction.
La précision de l"outillage dicte la largeur : pour obtenir des largeurs de bobine exactes (parfois aussi serrées que 0,200 pouce), il faut empiler des entretoises et des cales usinées selon des tolérances micrométriques, influençant directement la fiabilité du traitement des conducteurs de barres omnibus en aval.
Le contrôle de la tension prévient les défauts : La synchronisation des systèmes de tension du dérouleur, de la tête de découpe et de l"enrouleur est essentielle pour éviter les problèmes de bobine fendue tels que la cambrure et l"onde de bord.
L"intégration en aval est essentielle : la qualité des bords fendus a un impact direct sur l"efficacité de la machine de formation de film isolant ; les installations de refendage automatisées et à haute rigidité réduisent le risque de défaillance de l"isolation dans le conduit final.
Les tolérances acceptables pour les largeurs de bandes de cuivre et d"aluminium dans la fabrication standard sont exceptionnellement serrées. Les normes industrielles exigent généralement des tolérances de largeur oscillant autour de +/- 0,005 pouces. Pour y parvenir, il faut un équipement rigide et des configurations d’outillage impeccables. Tout écart au-delà de ce seuil crée des erreurs cumulées lorsque plusieurs conducteurs sont empilés dans un boîtier de busduct compact. Vous ne pouvez pas réparer un mauvais bord de fente en aval ; la qualité doit être établie au moment où le matériau passe à travers les couteaux rotatifs.
Les exigences de base concernant l’état des bords vont au-delà des simples mesures de largeur. Une opération de refendage réussie produit une hauteur de bavure minimale, une absence absolue d"onde de bord et une cambrure nulle. Les opérateurs évaluent le bord de la fente en examinant le rapport entre la zone de cisaillement et la zone de fracture. Une machine correctement réglée produira un bord représentant environ un tiers de zone de cisaillement brillante et deux tiers de zone de fracture terne. Si la zone de cisaillement est trop grande, les couteaux travaillent trop fort, ce qui indique un jeu insuffisant. Si la zone de fracture domine et que le bord semble déchiré, le jeu est trop lâche.
Considérez ces critères comme les principales mesures d’évaluation lors de l’audit des opérations de refendage existantes. Les équipes d’approvisionnement doivent utiliser ces normes strictes lors de l’achat de nouveaux équipements. Une machine qui ne peut pas répondre systématiquement à ces exigences de base engorgera l’ensemble de l’installation de production et gonflera les coûts de rebut. Les techniciens d"atelier doivent être équipés de comparateurs optiques et de micromètres numériques pour vérifier ces conditions de bord au début de chaque nouvelle passe de bobine principale.
La qualité des bords refendus dicte directement les performances et la fiabilité de la machine de formage de film isolant . Le processus d'isolation enveloppe les conducteurs dans des couches diélectriques protectrices, utilisant généralement du Mylar, des revêtements époxy ou du PVC thermorétractable. Si les bords des conducteurs sont irréguliers ou présentent des bavures prononcées, le processus d'enroulement devient intrinsèquement défectueux. Les bords lisses permettent au film de s'enrouler étroitement et uniformément sans air emprisonné ni points de contrainte mécanique.
Les bavures pointues perforent facilement les couches d’isolation diélectrique. Ces micro-perforations passent souvent inaperçues lors de la phase d"inspection visuelle. La défaillance n"apparaît que lors du test final de tenue diélectrique (test à pot élevé). À ce stade, les tests haute tension révéleront les courts-circuits, ce qui entraînera des échecs de tests, des matériaux mis au rebut et des reprises manuelles coûteuses. Empêcher ces perforations au stade de la fente en maintenant des tolérances de bavure serrées est bien plus efficace que de diagnostiquer les défauts d"isolation sur des conduits de bus entièrement assemblés.
Une largeur de bobine constante garantit un ajustement uniforme dans le boîtier final. Les systèmes de conduits de bus s"appuient sur un espacement précis entre les phases pour maintenir une impédance et des canaux de refroidissement appropriés. Les variations de largeur des conducteurs perturbent cet espacement, obligeant les techniciens à effectuer des retouches manuelles lors de l"assemblage final ou à utiliser des calages excessifs. Une refente précise élimine ces retouches, rationalisant l"ensemble du flux de travail d"assemblage et garantissant que le produit final répond à toutes les certifications thermiques et électriques.
Le jeu horizontal définit l"espace physique entre les couteaux rotatifs supérieur et inférieur. Cela reste la variable la plus importante dans l’ensemble du processus de refendage. Cet écart détermine la manière dont le matériau se cisaille et se fracture lors de son passage à travers l"outillage. Le bon réglage détermine la qualité du bord coupé et la durée de vie de l"outillage.
Calculez le jeu horizontal en fonction uniquement de l"épaisseur du matériau et de sa résistance à la traction. Pour les matériaux de barres omnibus non ferreux comme le cuivre et l"aluminium, l"écart optimal se situe généralement entre 7 % et 10 % de l"épaisseur du matériau. Les alliages plus durs et les états plus élevés nécessitent des jeux plus serrés pour forcer le cisaillement, tandis que les matériaux plus mous et extrêmement mous nécessitent des espaces légèrement plus grands pour se fracturer proprement sans se déchirer ni s"étaler sur le bord du couteau.
Des réglages incorrects entraînent des défauts immédiats et visibles. Un jeu excessif fait rouler le matériau sur le tranchant du couteau, produisant de fortes bavures et un rayon de tranchant prononcé. Un jeu insuffisant empêche une fracture nette, provoquant un cisaillement secondaire. Le cisaillement secondaire ressemble à une double coupe sur le bord du matériau. Cela accélère les dommages aux outils, génère une poussière métallique excessive et augmente la consommation d"énergie des moteurs d"entraînement alors que la machine peine à forcer la coupe.
Type de matériau | Caractère / Condition | Dégagement recommandé (% de l"épaisseur) | Caractéristique du bord principal |
|---|---|---|---|
Cuivre (C11000) | Mi-dur | 8% - 9% | Cisaillement propre à 1/3, bavure minimale |
Cuivre (C11000) | Mort doux | 9% - 10% | Sujet au retournement s’il est trop serré |
Aluminium (6101) | humeur T6 | 7% - 8% | Zone de fracture pointue, faible ductilité |
Aluminium (1350) | Ô tempérament | 9% - 11% | Nécessite un espace plus grand pour éviter les bavures |
Le jeu vertical, souvent appelé chevauchement ou pénétration, sert à compléter la fracture du matériau. Il détermine la profondeur avec laquelle le couteau supérieur pénètre au-delà du couteau inférieur. Un chevauchement approprié garantit que la zone de cisaillement passe en douceur dans la zone de fracture, séparant proprement les brins fendus sans plier l"ensemble de la bande.
Ajustez le jeu vertical en déplaçant l’arbre supérieur par rapport à l’arbre inférieur. Les opérateurs doivent prendre en compte à la fois la dureté et l"épaisseur du matériau lors du réglage de ce paramètre. L"objectif est d"appliquer juste assez de force vers le bas pour initier la fracture sans écraser le bord du conducteur ni introduire d"arbalète dans le brin fendu.
Les réalités opérationnelles dictent différentes approches pour différentes jauges. Les matériaux plus fins exigent généralement un chevauchement positif, où les couteaux se croisent physiquement pour assurer la séparation. Les matériaux plus épais nécessitent souvent un chevauchement négatif. Dans les scénarios de chevauchement négatif, les couteaux ne se croisent pas ; au lieu de cela, ils pincent le matériau juste assez pour utiliser sa mécanique naturelle de fracture afin de compléter la séparation. Forcer un chevauchement positif sur des barres omnibus en cuivre épaisses brisera instantanément les couteaux rotatifs et détruira les roulements de l"arbre.
Des jeux plus serrés améliorent généralement la qualité des bords, produisant un cisaillement plus propre et des bavures plus petites. Cependant, cette approche accélère l’usure des couteaux de refendage. Des espaces plus serrés augmentent la friction et les forces latérales agissant sur l"outillage, nécessitant un affûtage et un remplacement plus fréquents. Chaque fois qu"un couteau est affûté, son diamètre extérieur diminue, ce qui doit être pris en compte dans le logiciel de contrôle de la machine pour maintenir une bonne synchronisation de la vitesse de ligne.
Les gestionnaires d’installations doivent évaluer ces compromis opérationnels. Maximiser la qualité des bords est primordial pour les conducteurs électriques, mais des coûts d"outillage excessifs peuvent éroder les avantages économiques du refendage en interne. Trouver l"équilibre optimal nécessite une surveillance minutieuse de l"état des bords tout au long de la durée de vie d"une configuration d"outillage et l"établissement de limites strictes de hauteur de bavure maximale avant de retirer l"outillage pour le réaffûter.
Réduisez l"usure des outils en utilisant des couteaux en carbure de qualité supérieure au lieu de l"acier à outils D2 standard. Le carbure conserve son tranchant beaucoup plus longtemps dans des conditions de jeu restreint, en particulier lors du traitement de matériaux abrasifs. De plus, la mise en œuvre de systèmes automatisés de réglage du jeu permet de maintenir des paramètres optimaux de manière dynamique, en équilibrant une qualité de bord supérieure avec une durée de vie prolongée des outils.
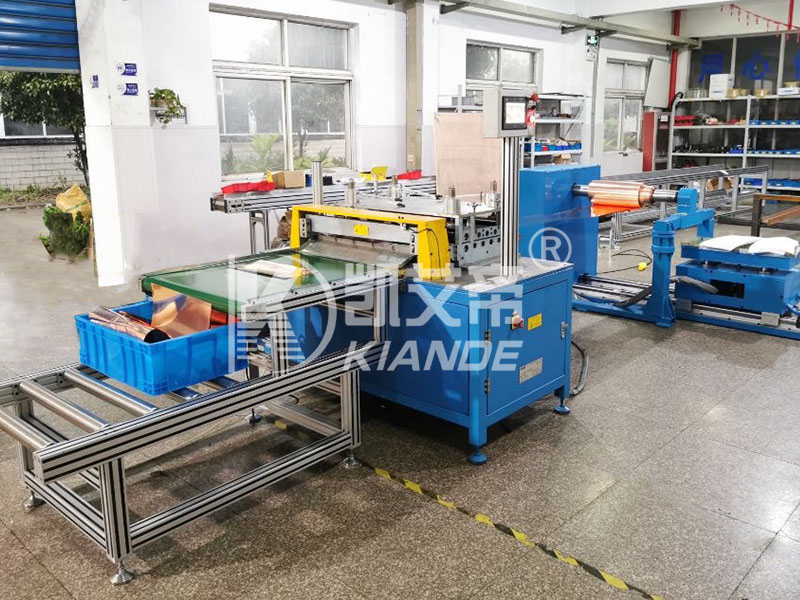
Le processus physique d’installation des lames nécessite des protocoles stricts et documentés. Les opérateurs doivent manipuler les couteaux rotatifs avec une extrême prudence pour éviter les micro-écailles accidentelles des bords en carbure ou en acier à outils. Un éclat microscopique sur un couteau de découpe transférera un défaut continu sur toute la longueur de la bobine fendue, rendant des milliers de pieds de cuivre inutilisables pour les applications haute tension.
Utilisez des chariots à outils spécialisés et des manchons de manutention lors de tous les changements. Ne laissez jamais les couteaux reposer directement sur des sols en béton ou des établis en acier. Une manipulation appropriée protège les arêtes de coupe délicates et garantit que l"outillage reste impeccable entre les cycles de production. Lors de la construction de la pile d"outils, les opérateurs doivent suivre une séquence précise pour garantir que l"arbre reste équilibré.
Inspectez l’arbre nu de l’arbre pour déceler toute rayure, bavure ou graisse résiduelle qui pourrait perturber l’alignement de l’outillage.
Faites glisser les entretoises intérieures sur l"arbre, en vérifiant leurs dimensions avec un micromètre avant l"installation.
Installez les couteaux rotatifs et les anneaux de décapage en caoutchouc, en vous assurant que les bords coupants sont orientés dans la bonne direction pour l"angle de cisaillement souhaité.
Appliquez le couple exact spécifié à l"écrou de l"arbre extérieur à l"aide d"une clé dynamométrique calibrée pour verrouiller la pile en place.
Les spécifications de couple pour l’écrou de l’arbre sont essentielles lors de l’installation. Un serrage excessif peut déformer les entretoises, comprimer les bagues de décapage en caoutchouc de manière inégale et modifier le jeu horizontal. Un serrage insuffisant permet aux couteaux de se déplacer latéralement pendant le fonctionnement, détruisant la qualité des bords et potentiellement endommageant la rainure de clavette de l"arbre.
Pour obtenir des largeurs de refendage de bobines étroites, il faut empiler des couteaux rotatifs, des anneaux de dénudage en caoutchouc et des entretoises en acier sur l"arbre. Ce processus d"empilage peut atteindre des largeurs aussi étroites que 0,200 pouces. La précision de cet empilement détermine directement la largeur finale du conducteur. Toute erreur dans la pile se traduit directement par une erreur dans la largeur du jeu de barres.
Combinez des entretoises standard avec des cales ultra fines pour garantir des largeurs de bande exactes. Une configuration typique peut utiliser une entretoise de 2 pouces, une entretoise de 0,5 pouce et une cale de 0,005 pouce pour composer la dimension exacte requise. Étant donné que ces entretoises sont usinées selon des tolérances micrométriques, la largeur cumulée de la pile est hautement prévisible, à condition que les composants soient maintenus en parfait état.
Maintenir une propreté absolue pendant le processus de configuration des outils. Les opérateurs doivent comprendre qu"un seul grain de poussière ou une fine pellicule d"huile de machine sur une entretoise peut mesurer 0,0005 pouce d"épaisseur. Bien que cela semble négligeable, une configuration de refendage typique peut nécessiter l"empilage de quarante entretoises individuelles sur l"arbre. Si chaque composant présente une couche microscopique de débris, cette erreur s"aggrave dans toute la pile, ce qui entraîne une largeur de bobine finale hors tolérance. Les techniciens doivent essuyer chaque entretoise, cale et couteau rotatif avec un chiffon non pelucheux immédiatement avant de les glisser sur l"arbre de l"arbre.
Étape de configuration | Élément d"action | Méthode de vérification |
|---|---|---|
Inspection des composants | Vérifiez les couteaux et les entretoises pour déceler des copeaux ou des bavures | Inspection visuelle et test de traînée des ongles |
Nettoyage | Essuyez tous les composants avec un chiffon non pelucheux et un solvant | Contrôle visuel en gants blancs avant l"empilage |
Mesure de pile | Vérifiez la largeur totale de la pile avant de serrer l"écrou. | Pied à coulisse ou micromètre numérique de grande capacité |
Application de couple | Serrez l"écrou de l"arbre selon les spécifications OEM. | Clé dynamométrique calibrée |
La déviation de l’arbre implique la flexion physique de l’arbre sous charge. Cela présente un risque majeur lors de la découpe de bobines principales larges et épaisses en cuivre ou en aluminium. Lorsque l"arbre se plie, le jeu horizontal au centre de l"arbre augmente, tandis que le jeu sur les bords reste serré. Cela crée un environnement de coupe variable sur une seule bobine principale.
Cette déviation modifie les paramètres de coupe efficaces sur toute la largeur de la machine. Les brins coupés près du centre de l"arbre présenteront des bavures importantes et un retournement des bords en raison de l"écart accru, tandis que les brins proches des supports extérieurs seront coupés proprement. La gestion de cette déviation est essentielle pour une qualité constante sur tous les brins refendus.
Atténuez la déviation en évaluant et en utilisant les caractéristiques spécifiques de l’équipement. Les supports de l"arbre extérieur offrent la rigidité nécessaire et doivent être solidement verrouillés en place avant de commencer la coupe. Les diamètres d"arbre plus grands résistent mieux aux forces de flexion que les arbres plus minces. Un châssis de machine rigide et robuste absorbe les vibrations et maintient les arbres parfaitement parallèles sous de lourdes charges de coupe. Si la déviation persiste, les opérateurs devront peut-être réduire le nombre de coupes par passage ou diminuer la vitesse de la ligne.
La contre-tension du dérouleur et la tension de recul travaillent ensemble pour maintenir une bande plate à travers la tête de refendage. Une tension adéquate empêche le matériau de se déplacer latéralement lorsqu"il pénètre dans les couteaux. Il garantit également que les brins refendus s"enroulent étroitement et uniformément sur le tambour de l"enrouleur, évitant ainsi le télescopage des bobines dangereuses à manipuler avec un chariot élévateur ou un pont roulant.
Réglez soigneusement les paramètres de tension pour rester en dessous de la limite d"élasticité du matériau. Appliquer trop de tension étirera le matériau, provoquant un amincissement localisé du conducteur. Cet amincissement modifie la section transversale du jeu de barres, ce qui a un impact négatif sur sa capacité de transport de courant et augmente la résistance électrique. L"étirement induit également des contraintes internes qui provoquent une déformation du jeu de barres lors des opérations de poinçonnage ou de pliage en aval.
Fournissez aux opérateurs un cadre clair pour régler la tension en fonction de l’alliage et du calibre. L"aluminium nécessite beaucoup moins de tension que le cuivre pour éviter l"étirement. Un contrôle approprié de la tension garantit la stabilité dimensionnelle depuis la bobine principale jusqu"au brin refendu final rembobiné. Les supports de tension pneumatiques offrent un contrôle beaucoup plus précis que les anciens patins à friction mécanique.
Évaluez les options de configuration du lecteur en fonction des propriétés et de l’épaisseur des matériaux. La refente continue utilise l"enrouleur pour tirer le matériau à travers des couteaux à roue libre. Cette méthode fonctionne bien pour les jauges plus fines. La refendeuse entraînée alimente directement les couteaux, ce qui est souvent nécessaire pour les conducteurs plus épais et plus lourds afin d"empêcher le matériau de glisser ou de se bloquer dans la tête de refendage.
La conception globale de la ligne doit s’adapter aux comportements spécifiques des matériaux. Les bobines principales sont rarement parfaitement plates ; ils présentent généralement une légère couronne, ce qui signifie que le centre de la bande est plus épais que les bords. Lorsque cette bobine couronnée passe à travers la tête de découpe, les brins centraux les plus épais s"enroulent sur le tambour enrouleur avec un diamètre légèrement plus grand que les brins de bord les plus fins. Étant donné que le tambour de l"enrouleur tourne à un régime constant, les brins centraux de plus grand diamètre tirent le matériau plus rapidement que les brins de bord.
Utilisez des puits de boucle et des supports de tension pour gérer ces vitesses de rembobinage différentielles. Une fosse à boucle fournit un espace physique permettant aux brins de bord à rembobinage plus lent d'accumuler du mou. Des capteurs photo-yeux surveillent la profondeur de ces boucles, garantissant que le matériau ne touche jamais le sol. Le support de tension applique ensuite une contre-pression uniforme à tous les brins avant qu'ils n'atteignent l'enrouleur. Cette synchronisation est la marque d'une de haute qualité machine de découpe de bobines , empêchant les bobines desserrées et le télescopage interne.
Les défaillances spécifiques de tension et de réglage de l"entraînement sont directement liées aux défauts courants des bobines fendues. La cambrure, ou courbure latérale, se produit lorsque le jeu horizontal est inégal ou lorsque la tension est appliquée de manière asymétrique sur la largeur de la bande. L"onde des bords résulte d"un étirement localisé des bords du matériau, souvent dû à des couteaux émoussés, à un chevauchement vertical inapproprié ou à une pression excessive des anneaux de dévêtissage.
L"arbalète, une courbure longitudinale sur la largeur de la bande, provient généralement d"une tension excessive du recul combinée à un petit diamètre du tambour de recul. La reconnaissance immédiate de ces défauts permet aux opérateurs d"arrêter la production et de corriger le problème mécanique sous-jacent avant de générer des quantités massives de déchets de cuivre ou d"aluminium.
Fournir des protocoles de dépannage clairs aux opérateurs. Ils doivent savoir ajuster les patins de tension, aligner les disques séparateurs et positionner les séparateurs surbras pour corriger ces défauts en temps réel. L"utilisation appropriée de l"outillage de séparation garantit que les brins fendus restent parallèles et ne s"entrelacent pas pendant le processus de recul. Les brins entrelacés se verrouillent ensemble sur le tambour de l"enrouleur, obligeant les opérateurs à couper et à mettre au rebut manuellement la totalité de la bobine pour la retirer de la machine.
Nom du défaut | Indicateur visuel | Cause première | Action Corrective |
|---|---|---|---|
Courbure | Courbure latérale de la bande | Tension inégale ou dégagement inégal des couteaux | Réaligner les patins de tension ; vérifier le parallélisme de l"arbre |
Vague de bord | Bords ondulés et étirés | Couteaux émoussés ou chevauchement vertical excessif | Remplacer les couteaux rotatifs ; réduire la pénétration verticale |
Arbalète | Courbure sur la largeur de la bande | Tension excessive du lanceur | Réduire la pression pneumatique sur le support de tension |
Bavure lourde | Saillie prononcée sur le bord de la fente | Dégagement horizontal excessif | Recalculer et resserrer l"écart horizontal des couteaux |
Le traitement en interne de grandes bobines maîtresses permet de réaliser d’énormes économies au fil du temps. Cela élimine la prime substantielle payée pour les bobines étroites pré-refendues provenant de centres de service externes. L’achat de bobines principales en gros réduit également les goulots d’étranglement de la chaîne d’approvisionnement, réduit les coûts de transport et réduit considérablement les délais de livraison pour les dimensions de conducteurs personnalisées.
Cadrez le retour sur investissement de l’équipement autour de plusieurs facteurs opérationnels clés. La réduction des coûts des matières premières offre l’impact financier le plus immédiat. La réduction des besoins en stocks libère de l"espace d"entrepôt et du fonds de roulement, car vous n"avez plus besoin de stocker des dizaines de largeurs pré-refendues différentes. Des délais d"exécution plus rapides pour les dimensions de conduits de bus personnalisés permettent aux fabricants de répondre rapidement aux exigences spécifiques du projet sans attendre les fournisseurs externes.
Calculez la période de récupération en comparant le coût mensuel des primes de pré-refendage avec le coût amorti de l"équipement de refendage, en tenant compte de la main-d"œuvre requise pour faire fonctionner la ligne. Pour les installations à gros volumes traitant des milliers de livres de cuivre par semaine, le retour sur investissement d’une ligne de refendage dédiée est souvent réalisé au cours des deux premières années d’exploitation.
Les configurations d"outillage manuel traditionnelles nécessitent des compétences élevées de l"opérateur et de longs temps d"arrêt. Un changement complet d"arbre sur une machine manuelle peut prendre plusieurs heures, limitant considérablement le débit de production. Ce processus manuel est également très sensible aux erreurs humaines, entraînant des jeux incorrects, des tolérances empilées et des matériaux mis au rebut lors des tests de coupe initiaux.
Les têtes de découpe automatisées et contrôlées par CNC éliminent ce goulot d"étranglement. Ces systèmes utilisent la robotique ou des entraînements de positionnement automatisés pour régler les couteaux et les dégagements en quelques minutes. Les opérateurs saisissent simplement l"épaisseur du matériau, le type d"alliage et les largeurs souhaitées dans le panneau de commande, et la machine se configure elle-même en fonction d"algorithmes préprogrammés.
Évaluez le retour sur investissement des systèmes automatisés en fonction de la fréquence de changement. Si une installation utilise plusieurs largeurs de bobines différentes par équipe, l"automatisation est essentielle pour maintenir le débit. Tenez compte de la réduction des coûts de main-d"œuvre, de l"augmentation de la disponibilité des machines et de la réduction drastique des erreurs humaines pour justifier l"investissement dans la technologie de refendage automatisée.
Évaluez la flexibilité de l’équipement pour répondre aux exigences de production futures. Une machine achetée aujourd"hui doit s"adapter aux conceptions de demain. Cela inclut la possibilité de traiter des bobines principales plus larges, des calibres plus épais et différentes compositions d"alliages à mesure que les gammes de produits s"étendent vers des ampérages plus élevés.
Définissez soigneusement les dimensions d’évaluation pour l’évolutivité. Examinez attentivement la capacité maximale de l'arbre et les limites de poids du mandrin du dérouleur. Assurez-vous que la puissance du moteur est suffisante pour tirer des matériaux plus épais sans caler ni surchauffer. Évaluer la modularité des supports de tension et des tambours d'enroulement pour garantir qu'ils peuvent être mis à niveau si nécessaire pour prendre en charge le traitement des conducteurs de jeux de barres en aval..
Investir dans une machine évolutive évite une obsolescence prématurée. Un châssis robuste et surdimensionné avec une capacité de couple élevée constitue la base nécessaire pour les futures mises à niveau, garantissant que la ligne de refendage reste un atout essentiel pendant des décennies plutôt que de devenir un goulot d"étranglement à mesure que les demandes de production augmentent.
Vérifiez la qualité actuelle de vos bords de coupe à l"aide d"un micromètre numérique et d"un comparateur optique pour établir une référence pour la hauteur des bavures et le rapport des zones de cisaillement.
Mettez en œuvre un protocole d"essuyage et d"inspection obligatoire pour toutes les entretoises, cales et couteaux rotatifs lors de chaque changement d"outillage afin d"éliminer les erreurs de tolérance empilées.
Optez pour des couteaux rotatifs en carbure de qualité supérieure si votre installation traite de grands volumes de cuivre afin de prolonger la durée de vie des outils et de maintenir des dégagements horizontaux serrés.
Installez des systèmes de contrôle de tension automatisés sur votre enrouleur et votre support de tension pour éliminer les incertitudes de l"opérateur et prévenir les défauts de bobine fendue comme le carrossage et l"arbalète.
R : Le jeu horizontal des couteaux est le paramètre le plus critique. Il détermine l"écart physique entre les couteaux rotatifs supérieur et inférieur. Un jeu incorrect entraîne directement un renversement des bords, des bavures importantes et de mauvaises zones de fracture, compromettant l"ensemble du conducteur et risquant une défaillance de l"isolation en aval.
R : Calculez le jeu horizontal en fonction strictement de l’épaisseur du matériau et de sa résistance à la traction. Pour les matériaux de barres omnibus non ferreux comme le cuivre et l"aluminium, le jeu optimal varie généralement de 7 % à 10 % de l"épaisseur du matériau. Les états plus durs nécessitent des espaces plus serrés pour forcer un cisaillement propre.
R : Avec un outillage précis et une configuration d"arbre rigide, une machine standard peut atteindre des largeurs de refendage de bobines aussi étroites que 0,200 pouces. Cela nécessite d"empiler des entretoises usinées et des cales ultra-fines selon des tolérances micrométriques tout en maintenant une propreté absolue lors de l"installation.
R : La cambrure, ou courbure latérale, résulte souvent d"une tension inégale sur la bande ou d"un jeu horizontal incorrect sur l"arbre. Fixez-le en ajustant les coussinets de tension pneumatiques, en alignant les disques séparateurs et en garantissant des espaces uniformes entre les couteaux sur toute la pile d"outils.
R : Les entretoises et les cales sont usinées selon des tolérances micrométriques exactes. L"empilage d"entretoises standard avec des cales ultra fines sur l"arbre garantit des largeurs de bande exactes en positionnant avec précision les couteaux rotatifs. Toute saleté ou huile sur ces composants aggravera et ruinera la tolérance de largeur.
R : La refente continue utilise l"enrouleur pour tirer le matériau à travers des couteaux à roue libre, ce qui est idéal pour les calibres plus fins. La refente entraînée alimente directement les couteaux rotatifs, fournissant la force mécanique nécessaire pour couper des conducteurs plus épais et plus lourds sans bloquer la ligne.

