
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-08 origine:Propulsé


Passer de la fabrication manuelle au traitement automatisé des jeux de barres est une exigence de base pour les fabricants d’appareillages de commutation et de transformateurs. Vous devez maintenir des marges compétitives et répondre à la demande croissante en électricité. La hausse des coûts du cuivre et de l’aluminium, la diminution des marges de tolérance et la pénurie persistante de main-d’œuvre qualifiée rendent le poinçonnage, le pliage et la découpe manuels traditionnels non viables financièrement. Les installations qui externalisent ce travail laissent des bénéfices importants sur la table. Pour réussir à faire évoluer la production, il faut déployer le bon équipement de traitement automatisé. Cela s"applique particulièrement aux ateliers déjà familiers avec les flux de travail CNC qui cherchent à externaliser la fabrication. Nous expliquons comment évaluer les capacités des machines, l"intégration logicielle et les réalités de mise en œuvre. Vous apprendrez comment garantir un investissement en équipement à haut rendement sans perturber vos chaînes d"assemblage actuelles.
La transition vers une poinçonneuse numérique pour jeux de barres et un système de pliage automatisé réduit considérablement les déchets de matériaux coûteux et élimine les erreurs humaines dans les assemblages complexes.
Une machine de traitement de jeux de barres multifonction consolide l"espace au sol et le flux de travail, mais nécessite une évaluation minutieuse des temps de cycle, des changements d"outils et de la compatibilité des logiciels de CAO/FAO.
Le véritable retour sur investissement ne dépend pas seulement de la vitesse brute de la machine, mais également de l"intégration de logiciels propriétaires, de la réduction du temps de configuration, des capacités de production continue et de la fiabilité de la maintenance à long terme.
La sélection du bon équipement nécessite d"équilibrer les volumes de production actuels avec l"évolutivité future, les exigences spécifiques de tolérance des appareillages de commutation et les contraintes des installations.
La mesure manuelle garantit les erreurs. Un opérateur marquant une barre de cuivre avec un ruban à mesurer et un scribe finira par mal lire une dimension. Une perte de pliage mal calculée ou un trou de perforation d"une fraction de millimètre entraîne un rebut immédiat du matériau. Le cuivre et l"aluminium sont des matières premières coûteuses. Des taux de rebut élevés érodent directement la rentabilité des travaux et gonflent les budgets de production globaux.
Les goulots d’étranglement du marché du travail représentent une autre fuite financière massive. Les électriciens et techniciens d’assemblage qualifiés passent souvent des heures à effectuer des tâches répétitives de découpe et de poinçonnage. Ils doivent se concentrer sur l’assemblage électrique complexe, le câblage et le contrôle qualité. S"appuyer sur des processus manuels limite votre capacité de production et allonge les délais de livraison. Vous ne pouvez pas concourir pour des contrats d"infrastructure énergétique à grande échelle si votre service de fabrication ne peut pas suivre le rythme de l"atelier d"assemblage.
Les coûts en aval d’une fabrication incohérente nuisent à votre réputation. Des angles de courbure imprécis et des trous de perforation mal alignés entraînent des ajustements forcés lors de l"assemblage final. Forcer un conducteur en cuivre rigide à mettre en place exerce une contrainte mécanique sur les isolateurs et les disjoncteurs. Cela compromet les dégagements électriques et augmente le risque d’arc électrique. Les panneaux finis échouent souvent aux tests diélectriques rigoureux en raison de ces ajustements forcés. Vous vous retrouvez avec des retouches coûteuses, des panneaux démolis et des livraisons retardées sur le chantier.
De nombreux ateliers de fabrication de produits électriques utilisent des équipements CNC standard pour la fabrication de tôles ou de boîtiers, mais continuent d"externaliser le traitement de leurs composants conducteurs. L"externalisation laisse des marges bénéficiaires substantielles entre les mains de fournisseurs tiers. Cela introduit de graves vulnérabilités dans la chaîne d’approvisionnement. Une expédition retardée de cuivre fabriqué arrête toute votre chaîne de montage, laissant les travailleurs inactifs.
Les systèmes automatisés modernes ont évolué pour rendre l’internalisation hautement accessible. L'intégration d'une dédiée machine de jeu de barres permet aux fabricants de capturer les marges précédemment perdues. Le fait de ramener la production en interne vous donne un contrôle absolu sur les calendriers de production et l’assurance qualité. Vous pouvez exécuter un prototypage rapide pour des conceptions d'appareillage de commutation personnalisées sans attendre des semaines qu'un fournisseur vous livre une pièce de test.
L’évaluation de l’automatisation nécessite l’établissement de mesures de base strictes. Vous devez définir des temps de cycle cibles par pièce en fonction de vos demandes d"assemblage actuelles. Les écarts de tolérance acceptables doivent être quantifiés. Les panneaux électriques modernes à haute densité nécessitent généralement une précision de +/- 0,1 mm pour garantir une intégration transparente.
L’utilisation de l’espace au sol est une autre mesure obligatoire. Vous devez évaluer la réduction nécessaire des temps de configuration et d’intervention de l’opérateur pour justifier l’investissement. Le succès signifie passer d’un flux de travail manuel multiposte à forte intensité de main-d’œuvre à un processus rationalisé. Un seul opérateur doit gérer une production continue avec un minimum de changements d’outillage.
Les fabricants doivent choisir entre des stations dédiées à un seul processus et des systèmes intégrés. Les machines autonomes séparent les opérations de poinçonnage, de pliage et de découpe en unités physiques distinctes. Cette configuration permet un traitement multi-opérateur simultané. Les environnements à volume élevé en bénéficient lorsque différents composants nécessitent différents traitements simultanés.
Une intégrée machine à jeu de barres 3 en 1 consolide les trois fonctions principales en une seule empreinte. Cette approche réduit considérablement la manutention des matériaux et minimise les stocks de travaux en cours (WIP). Les opérateurs n'ont pas besoin de transporter de lourdes barres de cuivre de 20 pieds à travers l'atelier entre des postes de découpe et de pliage distincts. Le déplacement de matériaux lourds est dangereux et fait perdre un temps de production précieux.
Critères d"évaluation | Machines autonomes (stations séparées) | Machines 3-en-1 intégrées |
|---|---|---|
Espace au sol | Nécessite un grand encombrement pour plusieurs machines et un espace de sécurité. | Très compact ; maximise l’utilisation de l’étage de l’installation. |
Débit | Débit parallèle élevé (plusieurs opérateurs travaillant simultanément). | Traitement séquentiel ; excellent pour la finition complète de pièces. |
Manutention des matériaux | Haut; nécessite de déplacer des barres lourdes entre des stations distinctes. | Faible; la matière première entre, les composants finis sortent. |
Inventaire des en-cours | Haut; les pièces s’empilent entre la découpe, le poinçonnage et le pliage. | Faible; le flux monobloc élimine les goulots d"étranglement intermédiaires. |
Exigences d"alimentation | Plusieurs chutes électriques lourdes nécessaires dans toute l’installation. | Une seule chute haute tension simplifie l’installation. |
L’évaluation des compromis en matière de débit dicte votre achat. Même si une machine de traitement de jeux de barres multifonctions permet d'économiser de l'espace et de la main d'œuvre, vous devez vous assurer que sa vitesse de traitement séquentiel correspond aux exigences globales de votre chaîne d'assemblage. Si vous devez percer des milliers de trous par heure tout en pliant simultanément des centaines de pièces, les unités autonomes peuvent dépasser un système intégré.
Les anciennes presses manuelles hydrauliques reposent entièrement sur les compétences de l"opérateur pour la mesure, l"alignement et l"exécution. Ces systèmes sont sujets aux erreurs humaines et offrent une faible répétabilité. Les systèmes semi-automatisés introduisent des affichages numériques et des arrêts programmables. Ils améliorent la précision mais nécessitent néanmoins une manipulation manuelle importante des matériaux et un positionnement physique.
La fabrication électrique moderne exige des équipements entièrement pilotés par CNC. Une poinçonneuse de jeux de barres numérique entièrement automatisée comprend des systèmes d'alimentation automatique, des changeurs d'outils automatisés et des boucles de production continue. Ces systèmes intègrent l'alimentation, le traitement et le déchargement sans intervention de l'opérateur. Ils exécutent des programmes imbriqués complexes qui maximisent le rendement en matériaux et garantissent une répétabilité absolue sur des milliers de pièces.
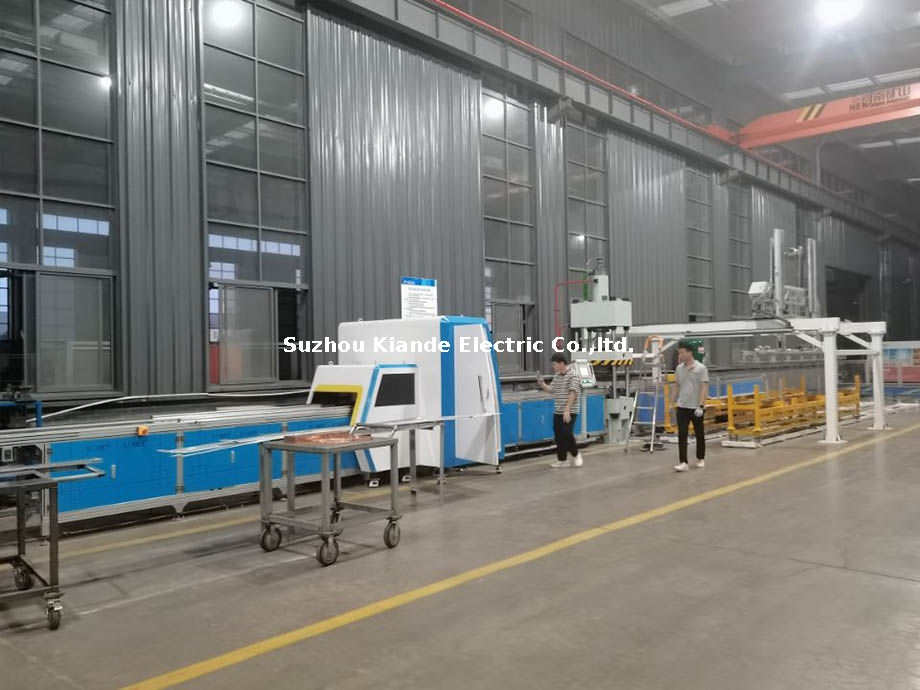
Le système d"entraînement détermine la précision et la consommation d"énergie de la machine. Les systèmes hydrauliques traditionnels fournissent une force immense. Cependant, ils souffrent des variations de température du fluide hydraulique induites. À mesure que l"huile chauffe au cours d"un long travail, la viscosité change, affectant légèrement la consistance du trait. Les systèmes hybrides combinent la puissance hydraulique avec la commande d"un servomoteur pour une meilleure précision. Les systèmes d"entraînement entièrement servoélectriques offrent la plus haute précision, la plus faible consommation d"énergie et un minimum de maintenance. Ils exécutent des profondeurs de course exactes quelles que soient les conditions environnementales.
La compensation automatique du retour élastique est une fonctionnalité obligatoire dans les opérations de pliage. Les lots de cuivre et d’aluminium varient en termes de dureté et de résistance à la traction. Lorsqu"une machine plie une barre de métal, le matériau rebondit naturellement légèrement une fois la pression relâchée. Les machines CNC avancées utilisent des capteurs de mesure d"angle pour détecter ce retour élastique en temps réel. La machine applique automatiquement un micro-courbure secondaire pour garantir que l"angle programmé exact est atteint. Cela élimine le besoin de plier et de mettre au rebut des tests manuels.
Les capacités matérielles sont aussi efficaces que le logiciel qui les pilote. L"intégration transparente avec les logiciels de conception électrique standard, tels qu"EPLAN, SolidWorks ou AutoCAD, n"est pas négociable pour les flux de travail modernes. La programmation manuelle au niveau du socle de la machine est inefficace et introduit des erreurs de saisie de données. Les opérateurs qui saisissent des coordonnées sur un clavier finiront par commettre une erreur.
Les logiciels machine propriétaires doivent traduire automatiquement les modèles CAO 3D en code machine exécutable. Ce logiciel calcule les tolérances de pliage exactes en fonction de l"épaisseur du matériau et trace automatiquement les coordonnées du poinçon. En aplatissant les conceptions 3D en chemins de traitement 2D, le logiciel minimise le temps de programmation. Il réduit considérablement les déchets de production, garantissant que la partie physique correspond parfaitement au jumeau numérique.
Les environnements de production à forte diversité et à faible volume nécessitent une adaptabilité rapide. Les capacités de poinçonnage de la tourelle déterminent le nombre de tailles et de formes de trous distinctes qui peuvent être exécutées sans arrêter la machine. Vous devez évaluer les mécanismes de changement de matrice et la disponibilité d"outils spécialisés pour le gaufrage, le taraudage ou le pliage décalé.
Les capacités de finition intégrées garantissent la sécurité électrique. L"ébavurage, l"arrondi des bords et le chanfreinage automatisés suppriment les arêtes vives créées lors des phases de découpe et de poinçonnage. Les bords lisses empêchent les arcs électriques et les décharges corona dans les applications haute tension. Ils garantissent également une manipulation sûre pour les techniciens d’assemblage, réduisant ainsi les accidents du travail.
Les changements rapides et sans outils ont un impact direct sur l’efficacité globale de l’équipement. Si un opérateur passe trente minutes à changer de lourdes matrices de pliage entre deux tâches, la disponibilité de la machine s"effondre. Les systèmes d"outillage à dégagement rapide permettent aux opérateurs de passer d"un profil de cuivre à l"autre en quelques minutes. Vous maintenez un débit élevé même lors du traitement de diverses commandes personnalisées.
Le traitement du cuivre nécessite des paramètres différents de ceux de l’aluminium. Le cuivre (en particulier ETP - Electrolytic Tough Pitch) est plus dense et plus dur. Cela nécessite un tonnage plus élevé pour le poinçonnage et la découpe. L"aluminium (comme l"alliage 6101) est plus mou mais très sujet au grippage. Le grippage se produit lorsque la friction amène les particules d’aluminium à se souder à la matrice du poinçon en acier. Cela ruine l"outil et crée des trous irréguliers.
Les opérateurs doivent ajuster les jeux entre le poinçonnage et la matrice en fonction du matériau. Le cuivre nécessite un jeu plus serré pour être cisaillé proprement sans traîner de bavure. L"aluminium nécessite un jeu légèrement plus grand et des revêtements d"outils spécifiques, comme le nitrure de titane (TiN), pour empêcher l"adhésion du matériau. Le fait de ne pas échanger les outils ou d"ajuster les jeux lors du changement de matériaux entraîne des pièces rejetées et des matrices cassées.
Paramètre de traitement | Cuivre (ETP) | Aluminium (alliage 6101) |
|---|---|---|
Dégagement du poinçon | Étroit (environ 5 à 8 % de l"épaisseur du matériau). | Modéré (environ 10 à 12 % de l"épaisseur du matériau). |
Usure de l"outillage | Forte usure abrasive sur les arêtes de coupe. | Risque élevé de grippage et d’adhérence du matériau. |
Facteur de retour élastique | Faible à modéré ; hautement prévisible. | Haut; nécessite une compensation agressive de flexion excessive. |
Besoins en lubrification | Huile légère pour le poinçonnage. | Lubrification synthétique épaisse pour éviter le grippage. |
La lubrification prolonge la durée de vie de l"outil et améliore la qualité de coupe. Les systèmes automatisés de lubrification par goutte appliquent une micro-dose d"huile directement sur la pointe du poinçon juste avant qu"elle ne touche le matériau. Pour le cuivre, une huile légèrement disparaissante fonctionne mieux car elle s"évapore, laissant la barre propre pour l"assemblage. L"aluminium nécessite un lubrifiant synthétique plus lourd pour créer une barrière entre l"acier à outils et l"aluminium souple.
Les matrices de pliage nécessitent également une attention particulière. La largeur de la matrice en V doit correspondre à l"épaisseur du matériau et au rayon de courbure souhaité. L’utilisation d’une filière en V étroite sur du cuivre épais provoque des fissures sur le rayon extérieur du coude. Cette fissuration réduit la section transversale du conducteur, créant un point chaud lorsque le panneau est sous tension. Les opérateurs doivent suivre strictement les tableaux d"outillage fournis par le fabricant de la machine.
Le déploiement de machines CNC lourdes nécessite une planification minutieuse des installations. Vous ne pouvez pas simplement laisser tomber une machine sur le sol et la brancher. Une installation correcte garantit une précision à long terme.
Vérifiez l’infrastructure électrique : la stabilité de l’alimentation électrique est primordiale. Les fluctuations de tension perturbent les servomoteurs sensibles et les contrôleurs CNC. Vérifiez que votre service électrique peut gérer les besoins de charge de pointe de la machine sans chutes de tension.
Renforcez le sol : les équipements de traitement industriel génèrent des vibrations opérationnelles importantes. La dalle de béton doit supporter le poids statique de la machine et les forces dynamiques d'un cylindre poinçonneur de 50 tonnes tirant à plusieurs reprises.
Plan Spatial Logistics : prend en compte l'alimentation et le déchargement automatisés des longues barres de matières premières. Une machine compacte nécessite toujours un espace libre important à chaque extrémité pour accueillir en toute sécurité des longueurs de cuivre standard de 6 mètres.
Nivelez le cadre : utilisez des niveaux de machiniste de précision pour vous assurer que le cadre de la machine est parfaitement plat. Une machine inégale provoque un grippage des guidages linéaires et une usure prématurée des composants d'entraînement.
La transition d"outils manuels à des interfaces CNC complexes introduit une courbe d"apprentissage abrupte. Les opérateurs habitués aux mesures manuelles peuvent être réticents aux flux de travail numériques. Sans une adoption appropriée, la machine n’atteindra pas l’efficacité escomptée.
Organiser une formation sur site : donnez la priorité aux fournisseurs qui proposent une formation complète sur site. Les opérateurs ont besoin d'une expérience pratique pour charger des programmes, changer de matrices et éliminer les défauts.
Établissez une bibliothèque d'outillage : saisissez tous les poinçons, matrices et lames de coupe physiques dans la bibliothèque logicielle de la machine. Le logiciel doit savoir exactement quels outils sont chargés pour calculer avec précision les tolérances de pliage et éviter les collisions.
Exécutez des inspections du premier article : traitez d’abord les rebuts. Mesurez les pièces finies avec des pieds à coulisse et des rapporteurs numériques. Comparez les dimensions physiques avec le modèle CAO pour vérifier l'étalonnage de la machine.
Mettre en œuvre des procédures opérationnelles standard (SOP) : documentez chaque étape du processus d'installation et de démontage. Affichez ces SOP directement sur le socle de la machine pour une référence rapide.
Les machines industrielles nécessitent un entretien constant pour éviter les pannes catastrophiques. Négliger les contrôles de base entraîne une dégradation de la précision et des temps d’arrêt inattendus. Les opérateurs doivent s’approprier la maintenance quotidienne.
Inspecter le liquide hydraulique : Vérifiez quotidiennement le niveau de liquide et la jauge de température. Un manque de liquide provoque une cavitation dans la pompe, détruisant les joints internes.
Nettoyez la tourelle de poinçon : retirez les copeaux de cuivre et d'aluminium des supports de poinçon et de matrice. L'accumulation de débris empêche les outils de s'asseoir correctement, provoquant des trous décentrés et des poinçons cassés.
Graisser les guidages linéaires : appliquez de la graisse au lithium sur tous les rails mobiles et les vis à billes chaque semaine. Le manque de lubrification provoque le blocage du chargeur automatique, ce qui entraîne des longueurs de pièces imprécises.
Videz le bac à ferraille : Ne laissez pas le bac à ferraille déborder. Les déchets accumulés peuvent bloquer la goulotte de déchargement et endommager la cisaille.
Les capteurs dérivent avec le temps. Les capteurs de mesure d"angle utilisés pour la compensation du retour élastique nécessitent un réétalonnage périodique. Les techniciens de maintenance doivent utiliser des blocs d"étalonnage certifiés pour vérifier la précision du capteur tous les six mois. De plus, les filtres hydrauliques doivent être remplacés chaque année pour empêcher les contaminants métalliques microscopiques de rayer les corps de vanne. La disponibilité locale des pièces de rechange et des matrices de poinçonnage évite de longs retards d"expédition en cas de panne d"un composant.
Investir dans un système de traitement CNC est une étape obligatoire pour les fabricants de produits électriques qui souhaitent atteindre une précision à grande échelle. L"automatisation atténue les pénuries de main-d"œuvre, contrôle strictement les coûts des matériaux et permet aux installations de capitaliser sur des secteurs en croissance comme le stockage des énergies renouvelables et l"infrastructure des centres de données. Les acheteurs doivent adapter l’architecture de la machine directement à leur principal goulot d’étranglement de production. Si l’espace au sol et l’inventaire des en-cours sont les principaux problèmes, un système multiposte intégré est optimal. Si l"objectif est le volume de production brut sur divers profils de pièces, les stations CNC automatisées autonomes fournissent la puissance de traitement parallèle nécessaire.
Mettez en œuvre les étapes concrètes suivantes pour aller de l’avant :
Vérifiez vos taux de rebut actuels pour établir une base de référence pour les économies de matériaux.
Demandez une étude de temps au fournisseur à l"aide des fichiers CAO de votre appareillage de commutation spécifique pour vérifier les temps de cycle réels.
Évaluez la disposition de votre atelier pour garantir un espace libre suffisant pour le chargement de barres brutes de 6 mètres.
Vérifiez que le logiciel de votre équipe de conception exporte directement vers l"interface de contrôle de la machine.
R : Une machine de jeu de barres 3 en 1 est une unité de fabrication unique qui effectue des opérations de découpe, de poinçonnage et de pliage sur des jeux de barres en cuivre ou en aluminium. Il économise de l"espace au sol, permet une production continue et réduit la manutention manuelle des matériaux entre les stations.
R : Les poinçonneuses de jeux de barres numériques contrôlées par CNC atteignent généralement des tolérances serrées de +/- 0,1 mm. Cela garantit un alignement exact des trous, ce qui est obligatoire pour un assemblage homogène d’appareillage de commutation, de transformateur et de stockage d’énergie.
R : Oui, les machines à jeux de barres automatisées modernes fabriquent à la fois du cuivre et de l’aluminium. Les opérateurs doivent utiliser un outillage spécifique, ajuster les jeux de poinçonnage et modifier les rayons de courbure en fonction des résistances à la traction et des propriétés de retour élastique distinctes de chaque métal.
R : L"entretien quotidien comprend la vérification des niveaux de liquide hydraulique, le nettoyage des copeaux métalliques de la tourelle de poinçonnage et la lubrification des guides linéaires. La maintenance à long terme implique le remplacement des filtres hydrauliques et le recalibrage des capteurs de mesure d"angle.
R : Pour maximiser l"efficacité, il faut un logiciel de FAO qui traduit les modèles CAO 3D directement en code machine. Ce logiciel calcule automatiquement les tolérances de pliage, les coordonnées de poinçonnage et l"imbrication optimale des matériaux pour minimiser les déchets.
R : Les machines CNC avancées utilisent des capteurs de mesure d"angle pour détecter le degré de rebond du métal après un pli. La machine applique automatiquement un micro-courbure secondaire pour garantir que l"angle programmé exact est atteint sans test manuel.

