
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-10 origine:Propulsé


La fabrication d’infrastructures électriques en grand volume est aujourd’hui confrontée à un défi opérationnel strict. Vous devez aligner parfaitement votre rythme de production réel sur les taux fluctuants de la demande des clients. La surproduction gaspille une surface au sol précieuse et immobilise du capital dans des stocks inutiles. Les délais de livraison non respectés nuisent à la confiance des clients et entraînent de lourdes pénalités financières. Les processus d’assemblage de jeux de barres manuels et fragmentés introduisent d’importantes variations de temps de cycle dans l’usine. Ces variations provoquent presque immédiatement des goulots d’étranglement au poste de travail. Ils créent un débit imprévisible et compromettent les normes strictes de contrôle de qualité. Pour résoudre ce problème, les ingénieurs de fabrication opèrent un changement stratégique. Ils déploient des systèmes automatisés ou semi-automatisés pour remplacer les bancs manuels obsolètes. Une robuste ligne de production de conduits de bus constitue le principal mécanisme permettant de garantir un temps de réponse stable. Cette approche équilibre efficacement les charges d’assemblage. Il garantit la prévisibilité opérationnelle pour toutes les équipes et toutes les familles de produits.
Respect du Takt Time : pour atteindre l"excellence en matière de production, il faut passer de temps de cycle dépendants de l"opérateur à une prévisibilité rythmée par la machine au sein du processus d"assemblage.
Sélection de l"architecture : le choix entre une chaîne d"assemblage de jeux de barres entièrement automatique et une configuration semi-automatique dépend de la gamme de produits spécifique de l"installation, des exigences de volume et des seuils de dépenses en capital.
Intégration de la qualité : l"intégration de l"inspection automatique des jeux de barres directement dans le flux de travail évite les goulots d"étranglement et les reprises en aval, protégeant ainsi activement le temps d"exécution global de la ligne.
Levier stratégique : la maîtrise du takt time optimise directement quatre piliers essentiels de la fabrication : la planification des capacités, la conception des processus, la planification de la production et les opérations de l"usine.
Atténuation des risques : un déploiement réussi nécessite un équilibrage rigoureux des lignes, une planification précise des capacités et une gestion proactive des risques d"intégration avec les opérations existantes de l"usine.
Vous devez définir strictement le takt time pour atteindre l’excellence en matière de fabrication. Il représente le temps de production disponible divisé par la demande du client. Ce calcul établit le temps maximum absolu autorisé par unité. Le calcul standard du débit reste simple et non négociable. Les tâches cibles par heure sont égales à 3 600 divisées par le temps takt en secondes. Les mesures de réussite de base nécessitent un écart minimal du temps de cycle sur tous les postes de travail actifs. Vous avez besoin d’un rendement global de l’équipement (OEE) élevé pour maintenir la rentabilité. Les opérations doivent s"aligner parfaitement sur la planification des capacités, la conception des processus, la planification de la production et les opérations de l"usine. Le désalignement du temps Takt entraîne un coût opérationnel lourd et immédiat. Vous constaterez une accumulation rapide des stocks entre les stations déconnectées. Les coûts des heures supplémentaires augmenteront à mesure que les superviseurs tenteront de rattraper les objectifs manqués. Les pénalités d’expédition accélérées éroderont rapidement vos marges bénéficiaires.
Considérons une installation produisant des conduites omnibus en cuivre de 4 000 A. Ces sections nécessitent plusieurs barres de cuivre lourdes par phase. Si la demande du client exige qu’une section soit complétée toutes les 12 minutes, votre temps takt est exactement de 720 secondes. Chaque poste de travail sur le terrain doit accomplir les tâches qui lui sont assignées dans cette fenêtre de 720 secondes. Si la station d"emballage en mylar prend 800 secondes, toute la ligne meurt de faim. Les stations de test en aval restent inactives. Les stations de poinçonnage en amont surproduisent, créant un énorme arriéré de cuivre brut. Le respect de cette limite de 720 secondes nécessite une stimulation mécanique. S"appuyer sur des opérateurs humains pour maintenir ce rythme précis sur une période de huit heures échoue toujours.
L"assemblage manuel introduit de graves points de défaillance dans l"environnement de production. La vitesse de l’opérateur reste très incohérente tout au long d’un quart de travail standard. Les erreurs induites par la fatigue compromettent l’intégrité structurelle des composants lourds en cuivre et en aluminium. Les retards dans la manutention des matériaux bloquent constamment les stations en aval. Un seul poste de travail déséquilibré perturbe instantanément tout le planning de production. Cela fausse considérablement la planification des capacités et rend les prévisions inutiles. Reconnaître les problèmes d’équilibrage cachés s’avère incroyablement difficile sans un rythme standardisé. L"automatisation fournit ce mécanisme de rythme strict. Sans cela, les directeurs d’usine poursuivent constamment des cibles mouvantes.
Les travailleurs ont du mal à manœuvrer manuellement des sections de conduites de bus volumineuses. Une section standard de 10 pieds de canalisation en cuivre à haute intensité peut peser plusieurs centaines de livres. Le levage manuel nécessite des ponts roulants, des gréements et plusieurs opérateurs. Cette manutention de matériaux sans valeur ajoutée consomme énormément de temps. De plus, une application incohérente de couple sur les boulons d’assemblage entraîne des points chauds électriques sur le terrain. Les opérateurs utilisant des clés dynamométriques manuelles souffrent souvent de microtraumatismes répétés. À mesure que la fatigue s’installe au cours de l’après-midi, la précision du couple diminue. Ces variables manuelles détruisent toute tentative de maintenir un takt time stable.
Retards de manutention : attente de ponts roulants ou de chariots élévateurs pour déplacer de lourdes barres de cuivre entre des stations manuelles déconnectées.
Fatigue de l"opérateur : épuisement physique dû au levage, au positionnement et au serrage manuel de grands assemblages de conduits de bus.
Fixation incohérente : variations du couple appliqué entraînant des échecs des inspections de qualité et des reprises obligatoires.
Erreurs d"application de l"isolation : l"emballage manuel en mylar entraîne souvent des chevauchements inégaux, nécessitant des corrections fastidieuses.
Goulots d"étranglement dans les tests : la connexion et la déconnexion manuelles des câbles de test hipot ajoutent des minutes à chaque cycle.
Un système entièrement automatisé s’appuie sur des paramètres techniques stricts pour fonctionner correctement. Il utilise des systèmes de portiques robotisés de manutention pour déplacer de lourdes barres de cuivre ou d’aluminium. Les modules de fixation automatisés garantissent une application constante du couple sur chaque boulon. Les mécanismes à flux continu éliminent les temps morts entre les stations opérationnelles. Cette architecture s’adapte parfaitement aux environnements de production à volume élevé et à faible mixité. La demande dans ces environnements spécifiques reste très stable sur de longues périodes. Le déploiement d’une chaîne d’assemblage automatique de jeux de barres impose un changement nécessaire dans la réaffectation de la main-d’œuvre. Vous éloignez les travailleurs qualifiés des tâches d’assemblage manuelles dangereuses. Ils évoluent vers des rôles de surveillance du système et d’amélioration continue des processus.
Les machines supportent la charge physique de l’emballage en mylar et du rivetage hydraulique. Les têtes d"emballage automatisées appliquent du ruban isolant avec des paramètres précis de tension et de chevauchement. Les stations de rivetage hydrauliques compriment simultanément les profilés du boîtier avec des milliers de livres de force. Cela garantit une prévisibilité absolue de votre volume de production quotidien. Vous programmez l"automate pour un temps spécifique et la ligne fournit exactement cette sortie. Le système suit chaque composant via un code-barres ou RFID. Cela permet une traçabilité complète de la matière première au produit fini. Vous éliminez entièrement la variable humaine de l’équation de stimulation.
Une configuration semi-automatique intègre des stations assistées par un opérateur aux côtés de modules mécanisés. Les ouvriers guident le processus d'assemblage complexe tandis que les machines s'occupent du levage automatisé des charges lourdes. Les modules de fixation de précision sécurisent les joints avec précision après un positionnement manuel. Cette approche hybride offre un énorme avantage stratégique aux fabricants à forte mixité et à faible volume. Ces installations nécessitent quotidiennement des changements de produits fréquents et complexes. Un système d’assemblage de jeux de barres semi-automatique nécessite un investissement initial inférieur à celui des alternatives entièrement automatisées. Les délais de déploiement sont nettement plus courts et perturbent moins les opérations en cours.
Vous gagnez une flexibilité essentielle sans sacrifier les contraintes de stimulation de base. Les opérateurs peuvent s’adapter rapidement aux profils de conduits de bus personnalisés. Le levage automatisé aide à prévenir les blessures ergonomiques tout en maintenant un rythme de production constant. Par exemple, un opérateur peut faire glisser manuellement les barres de cuivre dans le boîtier en aluminium. Une fois positionnés, ils appuient sur un bouton. La machine serre ensuite automatiquement le boîtier et enfonce les rivets selon les spécifications exactes. Cela permet à l"opérateur de garder le contrôle des tâches d"alignement complexes tout en déchargeant les exigences de force brute sur la machine. Il établit un équilibre pratique entre l’adaptabilité humaine et la cohérence mécanique.
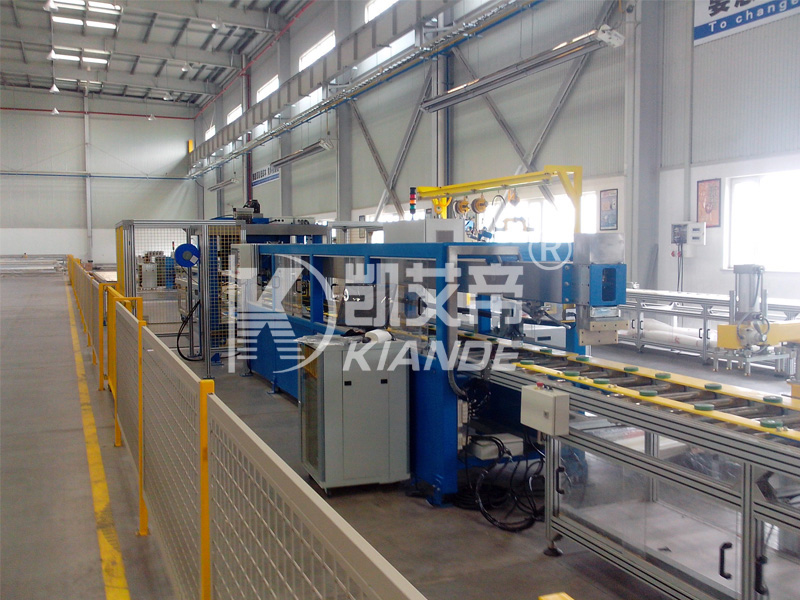
L"équilibrage des lignes divise le travail d"assemblage total en portions égales et gérables. Ces portions doivent correspondre précisément au takt time cible pour éviter les goulots d"étranglement. Les lignes automatisées utilisent des automates programmables (PLC) pour gérer ce flux. La régulation du convoyeur applique automatiquement des limites strictes de temps de travail aux postes de travail. Les calculateurs interactifs de temps takt et les logiciels de simulation jouent un rôle essentiel dans la conception des processus. Ils déterminent le temps maximum autorisé par unité avant de mettre en œuvre des changements physiques. La résolution des problèmes d’équilibrage nécessite des stratégies d’ingénierie spécifiques. Vous pouvez réaffecter les tâches entre les stations à l"aide des cartes Yamazumi. Vous pouvez implémenter un traitement parallèle pour des étapes complexes et chronophages.
L’introduction d’une automatisation ciblée dans des stations spécifiques à goulot d’étranglement rétablit également un flux continu. Une bonne répartition de la charge garantit qu’aucune station ne manque de matériaux ou ne se noie dans des stocks excédentaires. Si la station de rivetage prend 40 secondes et la station de test 60 secondes, vous avez un déséquilibre sévère. Vous devez soit accélérer le processus de test, soit ajouter une deuxième station de test en parallèle. Les lignes automatisées gèrent cet acheminement de manière transparente. Les portes de dérivation peuvent envoyer des sections de conduits de bus alternées vers des baies de test parallèles. Cela permet au convoyeur principal de se déplacer au rythme requis de 40 secondes.
Réalisez des études de temps : mesurez le temps de cycle exact de chaque tâche discrète du processus d"assemblage.
Identifiez le goulot d"étranglement : localisez la station unique avec le temps de cycle le plus long. Cette station dicte votre vitesse de ligne maximale.
Appliquez les graphiques Yamazumi : empilez visuellement les temps de tâche pour voir quelles stations dépassent le temps takt cible.
Réaffecter le travail : déplacez des tâches spécifiques des postes surchargés vers des postes sous-utilisés.
Automatisez la contrainte : déployez des machines ciblées pour accélérer la station goulot d"étranglement en cas d"échec de la réaffectation manuelle.
Les tests automatisés en ligne sont une nécessité absolue pour la fabrication électrique moderne. Vous devez effectuer des tests de tenue diélectrique de manière sûre et précise. Les mesures de résistance conjointe nécessitent des micro-ohmmètres de précision. Les contrôles visuels des dimensions confirment la précision structurelle à l’aide de systèmes de profilage laser. L’intégration de l’inspection automatique des jeux de barres isole immédiatement les défauts. Cela évite que les unités défectueuses consomment un temps de production précieux en aval. Il empêche les défauts cachés de détruire complètement votre alignement takt.
Les systèmes d"inspection modernes incluent des capacités étendues d"enregistrement de données. Ces données garantissent la conformité et fournissent une traçabilité complète pour chaque numéro de série. Il pilote les initiatives d’amélioration continue des processus dans l’ensemble de l’usine. La détection précoce d"un court-circuit entre phases permet d"économiser des heures de retouche et d"éventuelles défaillances sur le terrain. Les testeurs hipot automatisés appliquent une haute tension aux jeux de barres et mesurent instantanément le courant de fuite. Si une unité tombe en panne, le convoyeur la détourne automatiquement vers un éperon de reprise. La ligne principale continue son mouvement sans interruption. Ce tri automatisé protège le débit de l’ensemble de l’installation.
Les lignes de production doivent s"adapter facilement pour s"adapter aux profils de conduites de bus nouveaux et complexes. Les demandes croissantes de capacité nécessitent une reconfiguration rapide et transparente. La conception modulaire des équipements pérennise votre investissement substantiel dans la chaîne de montage. Il vous permet d"échanger des stations fonctionnelles spécifiques sans reconstruire toute la ligne. Cette adaptabilité garantit que la conception de vos processus peut répondre efficacement aux demandes changeantes du marché. Vous pouvez ajouter des stations de rivetage automatisées à mesure que le volume augmente. Vous pouvez intégrer des modules d"emballage mylar avancés lorsque les spécifications d"isolation changent.
L’évolutivité évite que votre ligne de production ne devienne obsolète en quelques années seulement. Cela permet à vos capacités de fabrication de croître parallèlement à votre clientèle en expansion. Lorsque vous remportez un contrat pour un nouveau profil de busduc plus grand, votre ligne doit gérer les dimensions accrues. Des largeurs de convoyeur réglables et des limites de portique programmables rendent cela possible. Vous chargez simplement une nouvelle recette dans l"IHM. Les servomoteurs ajustent automatiquement les guides physiques pour s"adapter au boîtier plus large. Cela élimine les jours de réglages mécaniques manuels.
L"évaluation d"une nouvelle ligne nécessite d"analyser la mise de fonds initiale par rapport aux économies à long terme. L’automatisation complète nécessite des dépenses d’investissement initiales élevées pour l’acquisition et l’installation. Cependant, il permet de réaliser d"importantes économies d"OpEx à long terme, année après année. Vous obtenez des taux de rebut considérablement réduits grâce à une manipulation précise de la machine. Le cuivre est une matière première extrêmement coûteuse. La mise au rebut d"une section de 10 pieds en raison d"une erreur d"assemblage manuel représente une perte financière massive. L"automatisation évite complètement ces erreurs coûteuses. Les coûts directs de main-d’œuvre diminuent considérablement à mesure que les besoins en effectifs diminuent. Le débit atteint son potentiel maximum, maximisant ainsi la génération de revenus.
Les attentes en matière de retour sur investissement dépendent fortement des changements de production conformes aux normes de l’industrie. Effectuer deux ou trois équipes accélère considérablement la période de récupération. Les différences de consommation d’énergie entre les systèmes pneumatiques et servoélectriques ont également un impact sur vos dépenses d’exploitation quotidiennes. Les systèmes servoélectriques coûtent plus cher au départ mais consomment beaucoup moins d’électricité que les grands réseaux d’air comprimé. Vous devez peser soigneusement ces facteurs avant de vous engager dans une architecture. Un modèle financier détaillé doit tenir compte d’une réduction des retouches, d’une diminution des rebuts et d’une capacité de production accrue.
Métrique opérationnelle | Assemblage manuel | Ligne semi-automatique | Ligne entièrement automatique |
|---|---|---|---|
Investissement initial | Très faible | Modéré | Haut |
Prévisibilité du débit | Pauvre | Bien | Excellent |
Agilité de transition | Élevé (configuration manuelle) | Élevé (installation assistée) | Faible (configuration programmée) |
Besoin direct en main d"œuvre | Élevé (travail physique) | Modéré (assisté) | Minime (surveillance) |
Taux de rebut et de reprise | Haut | Faible | Près de zéro |
Environnement de production idéal | Prototypage / Personnalisé | Mélange élevé, faible volume | Volume élevé, faible mélange |
Les fabricants sont confrontés à un compromis conceptuel entre vitesse de production maximale et agilité de transition. Les principes d"échange de matrice en une minute (SMED) s"appliquent directement aux ajustements automatisés des outils de jeu de barres. Des changements rapides maintiennent la ligne en mouvement et maintiennent les objectifs OEE. Un calendrier de production rigide a un impact négatif sur les installations qui traitent des commandes clients hautement personnalisées. Vous devez recalculer fréquemment le takt time pour différentes familles de produits. La flexibilité vous permet de gérer ces variations sans arrêter la production pendant de longues périodes.
L"externalisation des tâches de configuration réduit considérablement les temps d"arrêt internes. Les fixations à dégagement rapide et les réglages programmables des servos accélèrent la transition entre les différents ampérages des conduits de bus. Trouver l’équilibre entre vitesse et flexibilité reste l’objectif ultime des planificateurs de production. Si vous passez de la production de conduits omnibus en aluminium de 800 A à des conduits omnibus en cuivre de 4 000 A, les dimensions physiques changent radicalement. Les lignes automatisées utilisent des changements basés sur des recettes. L"opérateur sélectionne le nouveau code produit sur l"écran. La machine ajuste automatiquement les têtes de rivetage, la largeur du convoyeur et les paramètres de test en quelques secondes. Les lignes manuelles nécessitent des opérateurs équipés de clés pour déplacer physiquement les rails de guidage, ce qui prend des heures.
Les nouvelles chaînes d’assemblage nécessitent une empreinte physique spécifique et souvent importante. Ils exigent des exigences robustes en matière de services publics, notamment en matière d"alimentation haute tension, de pneumatique et d"infrastructure de données. L"installation progressive minimise les temps d"arrêt lors de la transition depuis les systèmes existants. Vous devez aligner la cadence de production de la nouvelle ligne avec les processus de fabrication en amont. Les poinçonneuses en cuivre et en aluminium doivent alimenter la ligne au bon rythme. L"emballage en aval doit absorber le produit fini de manière transparente pour éviter l"encombrement des quais. Cela garantit une synchronisation globale de l’usine.
L"intégration des systèmes d"exécution de fabrication (MES) aux nouveaux automates offre une visibilité en temps réel. Une analyse appropriée de la charge au sol évite les problèmes structurels lors de l’installation de systèmes de portiques lourds. Une ligne entièrement automatisée dotée de stations de rivetage lourdes nécessite une dalle en béton armé épaisse. Vous ne pouvez pas simplement boulonner ces machines à un sol d"entrepôt standard. Les vibrations et le poids feront craquer le béton. Vous devez également vérifier votre capacité en air comprimé. Les vérins pneumatiques d’une grande chaîne de montage consomment d’énormes quantités de CFM. Des compresseurs sous-dimensionnés entraîneront le blocage de la ligne à mi-cycle.
La transition d’une main-d’œuvre crée immédiatement un risque important de déficit de compétences. Les opérateurs passent de l"assemblage manuel au dépannage de machines automatisées complexes. Vous devez mettre en œuvre un programme de maintenance préventive robuste dès le premier jour. Cela évite les arrêts de ligne catastrophiques qui détruisent complètement les objectifs de takt time. Nous vous recommandons fortement de négocier des accords de niveau de service (SLA) stricts avec les fournisseurs. Maintenez un inventaire stratégique de pièces de rechange pour minimiser le temps de récupération en cas de pannes imprévues.
Formez votre personnel de maintenance au diagnostic des automates et à l"étalonnage des servomoteurs. La formation croisée des opérateurs vous garantit de maintenir le flux de production même en cas de pénurie de personnel. Une formation adéquate transforme les opérateurs en propriétaires de processus. Ils cessent d’agir comme ouvriers manuels et commencent à agir comme techniciens système. Ils apprennent à lire les codes d"erreur de l"IHM et à éliminer les bourrages mineurs en toute sécurité. Cette capacité de réponse immédiate permet de maintenir la ligne en marche. S"appuyer uniquement sur un seul ingénieur de maintenance pour chaque défaut mineur de capteur détruira votre OEE.
Atteindre un takt time stable dans la fabrication des busducts nécessite un changement stratégique. Vous devez abandonner la variabilité manuelle pour vous tourner vers un assemblage conçu au rythme de la machine. Les décideurs doivent sélectionner leur niveau d"automatisation sur la base d"un audit opérationnel rigoureux. Évaluez soigneusement le volume de votre demande spécifique, la volatilité de votre mix de produits et les contraintes liées à vos installations. L"automatisation élimine les incertitudes liées à la planification des capacités et garantit des calendriers de livraison cohérents.
Lancer un audit formel de planification des capacités pour établir des mesures de temps de cycle de référence sur toutes les stations manuelles actuelles.
Utilisez des simulations interactives d’équilibrage de ligne pour identifier les goulots d’étranglement cachés des postes de travail avant d’acheter de l’équipement.
Demandez des démonstrations de validation de principe aux intégrateurs d"équipements en utilisant vos profils de conduits de bus spécifiques et les plus lourds.
Cartographiez les exigences des services publics, les capacités de chargement au sol et l’espace physique pour d’éventuelles mises à niveau des stations automatisées.
Développer une matrice de formation croisée complète pour faire la transition des opérateurs manuels vers des techniciens de systèmes automatisés.
R : Le temps Takt n’est pas une norme industrielle fixe. Il s"agit d"une mesure calculée basée sur la demande spécifique du client et les heures de travail disponibles. Les installations ciblent souvent des temps de cycle de quelques minutes par section. Ce calcul dicte strictement vos tâches cibles par heure.
R : L"automatisation standardise le temps exact requis pour chaque tâche, comme le serrage des boulons ou l"application de l"isolation. Il élimine entièrement les variations de vitesse humaine. Cela permet aux ingénieurs de fabrication de répartir parfaitement les charges de travail sur tous les postes de travail, garantissant ainsi un flux équilibré et prévisible.
R : Les systèmes semi-automatiques sont préférables lorsque l"installation gère un large éventail de configurations de conduits de bus personnalisés. Ces environnements nécessitent des changements fréquents et complexes. L’automatisation complète de ces changements rapides est souvent coûteuse et techniquement rigide.
R : L"inspection en ligne automatisée empêche les unités défectueuses d"avancer dans le processus. Il élimine les pertes de temps imprévisibles associées aux retouches en aval et au dépannage manuel. La détection des erreurs protège instantanément le rythme de toute la chaîne de montage.
R : Vous évaluez les coûts initiaux d’équipement et d’installation par rapport aux économies opérationnelles à long terme. Les variables clés comprennent les économies de main-d"œuvre, la réduction des rebuts et des reprises et l"augmentation de la capacité de production. Vous tenez également compte de l’avantage financier du respect constant des délais de livraison grâce au strict respect des délais.
R : Les lignes automatisées nécessitent généralement des chutes de courant triphasées de 480 V de grande capacité, des conduites d"air comprimé propres et sèches avec des valeurs CFM élevées et un sol en béton armé pour supporter les systèmes de portiques lourds et les stations de rivetage hydrauliques.

